


પાતળી-દિવાલોવાળી ટ્યુબ માટે સેન્ટર ડ્રાઇવ લેથ
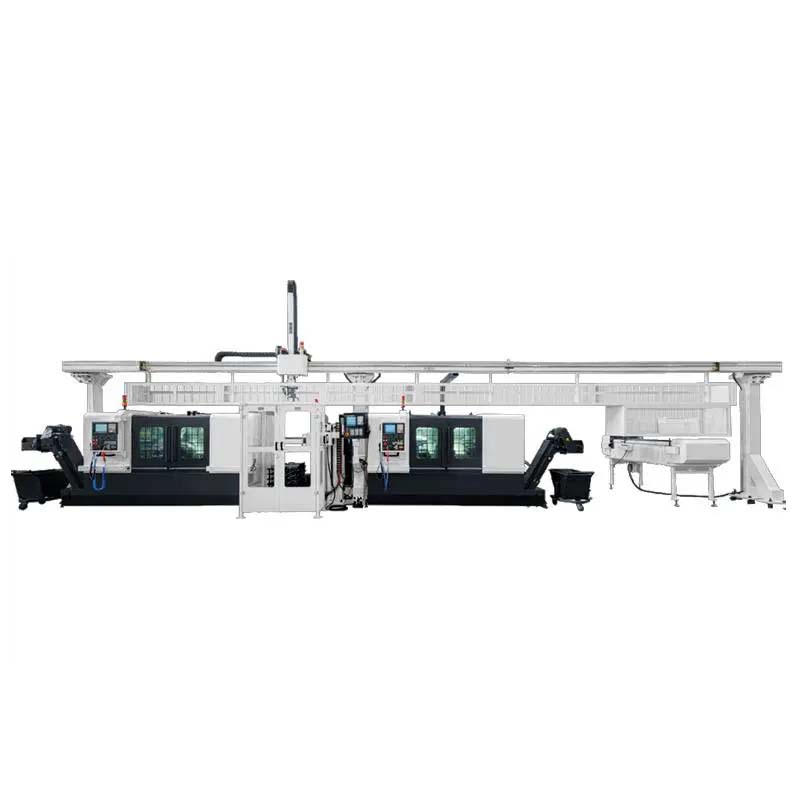
પાતળી દિવાલોવાળી ટ્યુબ અને ટ્યુબ ભાગો
ટેકનોલોજી સોલ્યુશન
1. પાતળા-દિવાલોવાળા નળાકાર ભાગોની પ્રક્રિયાનું પ્રક્રિયા વિશ્લેષણ
પાતળી-દિવાલોવાળી ટ્યુબ અને ટ્યુબ ભાગો હંમેશા મશીનિંગમાં મુશ્કેલ બિંદુ રહ્યા છે. ઉદાહરણ તરીકે: પેટ્રોલિયમ મશીનરી ડ્રિલિંગમાં વપરાતા છિદ્રિત સાધનોની છિદ્રિત બંદૂક બોડી, ડાઉનહોલ શોક શોષકનો આંતરિક અને બાહ્ય શેલ, ઓઇલ પંપ પ્રોટેક્ટરનો આંતરિક અને બાહ્ય શેલ, પ્રિન્ટિંગ મશીનરીનો પ્રિન્ટિંગ ડ્રમ, ટેક્સટાઇલ મશીનરીનો સ્પિનિંગ ડ્રમ, ટ્રાન્સમિશન મશીનરી કન્વેયર રોલર, ડાઉન-ધ-હોલ ડ્રિલિંગ અને બ્લાસ્ટિંગ સાધનો
બાહ્ય આવરણ વગેરેમાં, અલબત્ત, લશ્કરી અથવા નાગરિક ગોળીઓના શેલ પણ શામેલ છે.
૧.૧ લાક્ષણિક ભાગો
છિદ્રક બંદૂકની રચના: છિદ્રક બંદૂકના મુખ્ય ઘટકો બંદૂકનું શરીર, બંદૂકનું માથું, બંદૂકની પૂંછડી, કેન્દ્ર સંયુક્ત, ડિટોનેશન સહાયક, સીલિંગ રિંગ અને કારતૂસ ધારક છે. શૂટિંગ બંદૂકની મૂળભૂત કામગીરી આવશ્યકતાઓ. આકારના ઉર્જા પર્ફોરેટરના મુખ્ય બેરિંગ ભાગ તરીકે, છિદ્રક બંદૂકનું સૌથી મૂળભૂત પ્રદર્શન તેની યાંત્રિક શક્તિ છે. જ્યારે તેના યાંત્રિક ગુણધર્મો પૂર્ણ થાય છે, ત્યારે જ આકારના ઉર્જા પર્ફોરેટરને ડાઉનહોલ છિદ્ર દરમિયાન શક્યતા અને સલામતીની ખાતરી આપી શકાય છે.
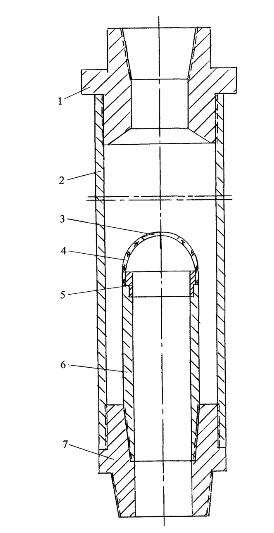
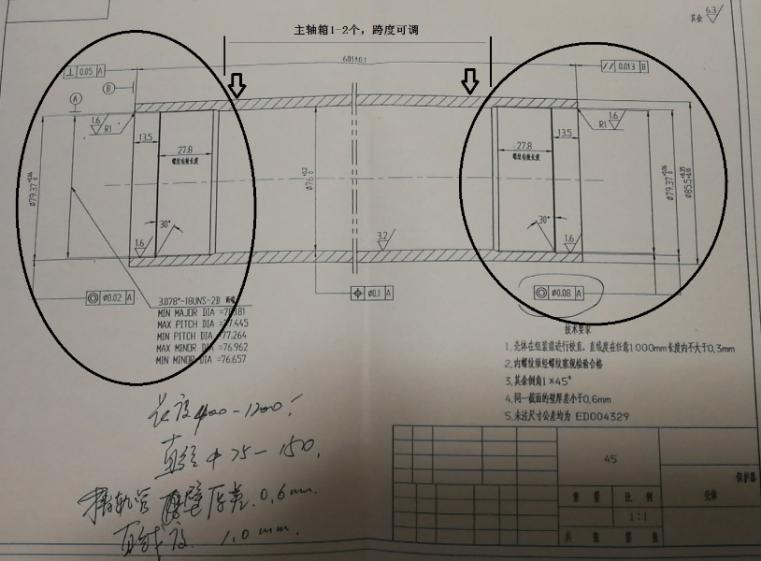
ઓઇલ પંપ પ્રોટેક્ટર
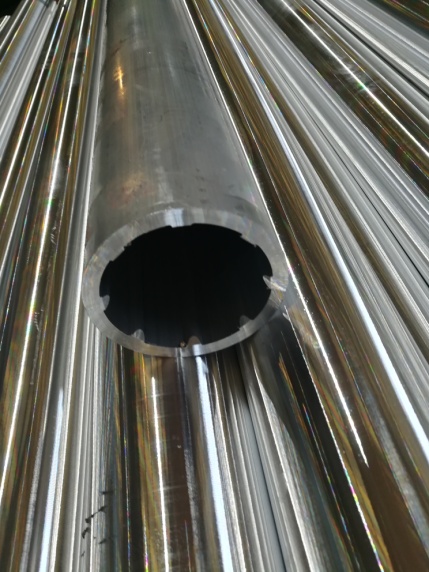
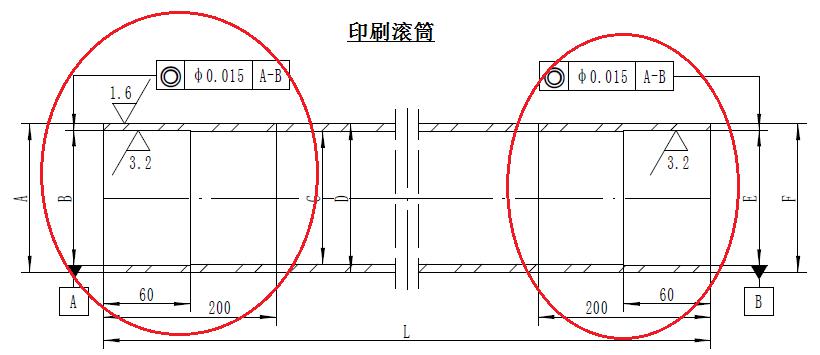
પ્રિન્ટિંગ સિલિન્ડર
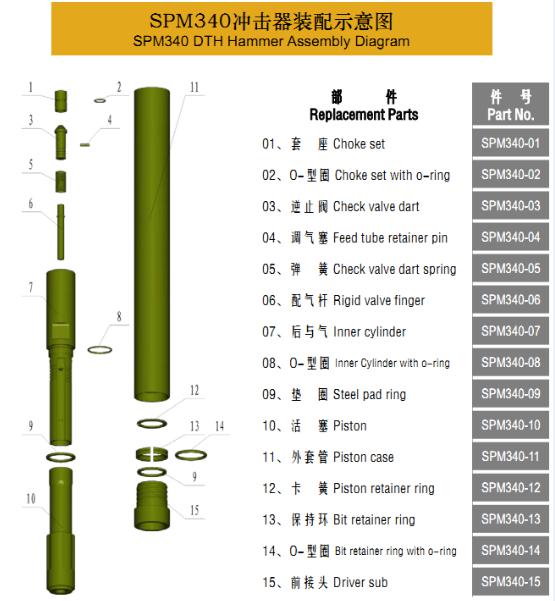
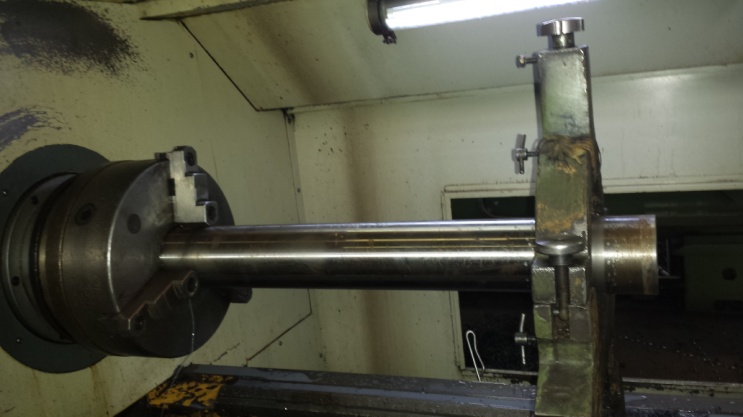
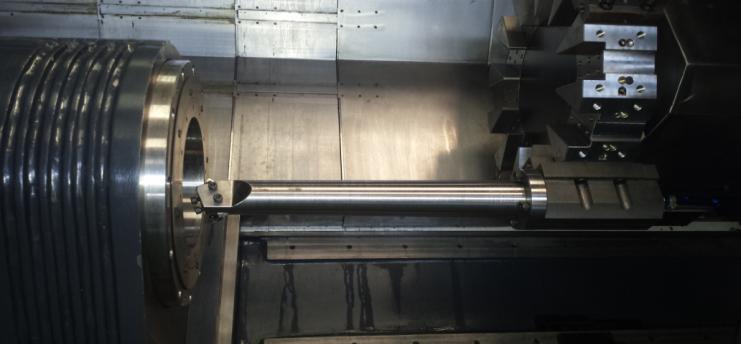
નવી અને જૂની ઇમ્પેક્ટર શેલ પ્રોસેસિંગ ટેકનોલોજીની સરખામણી
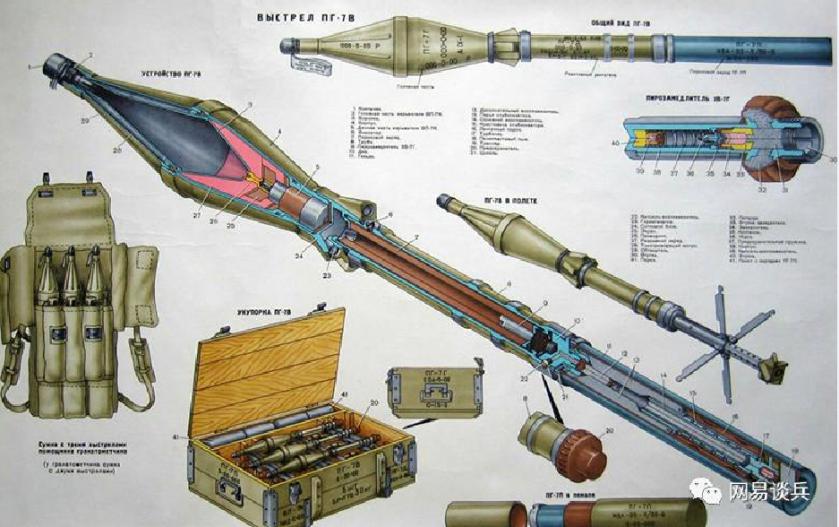
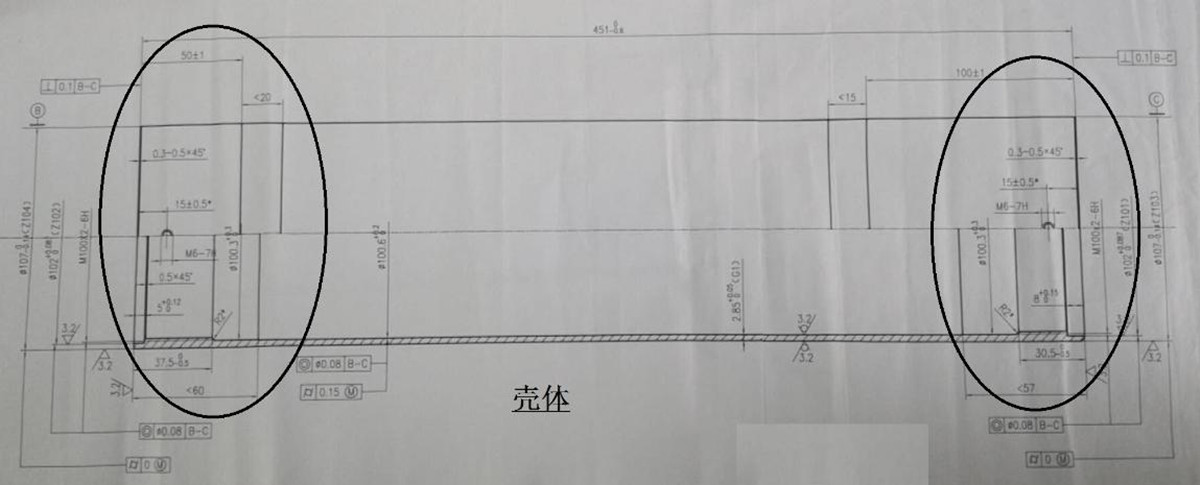
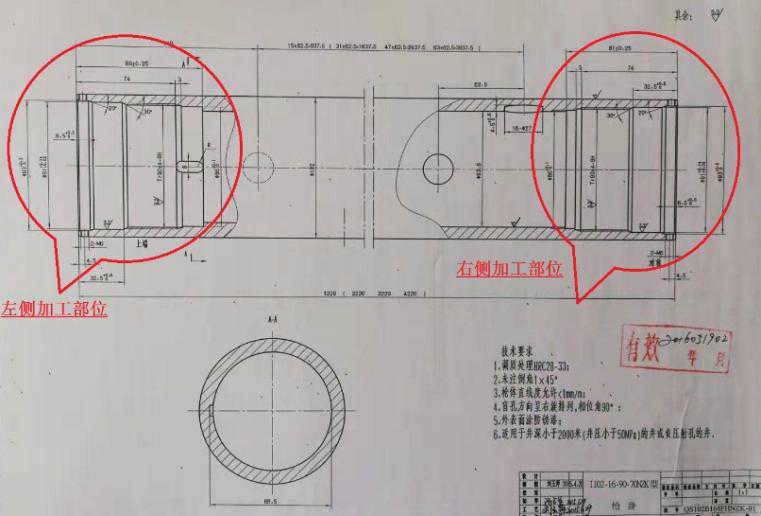
આ પ્રકારના ભાગોમાં એક વસ્તુ સમાન છે: રોલિંગ અથવા સ્પિનિંગ દ્વારા બનેલા પાતળા-દિવાલોવાળા પાઈપો મુખ્યત્વે બંને છેડે પ્રક્રિયા કરવામાં આવે છે, આંતરિક છિદ્ર સ્ટોપ (એસેમ્બલી માટે), આંતરિક છિદ્ર દોરો (જોડાણ માટે), થોડું બાહ્ય વર્તુળ, બાહ્ય દોરો (જો જરૂરી હોય તો), અંદર અને બહાર ખાલી સાઈપ્સ અને ચેમ્ફર
૧.૨. પ્રક્રિયા વિશ્લેષણ.
૧) પરંપરાગત પ્રક્રિયા ટેકનોલોજી:
સામાન્ય રીતે, લેથનો એક છેડો ક્લેમ્પિંગ માટે વપરાય છે, અને બીજો છેડો કારના આંતરિક છિદ્ર અને મધ્ય ફ્રેમને ટોચ પર મૂકવા માટે ટેલસ્ટોકનો ઉપયોગ કરે છે, પછી મધ્ય ફ્રેમનો ઉપયોગ ટેકો આપવા માટે કરે છે, અને પછી આ છેડાના આંતરિક છિદ્ર, કારના અંતિમ ચહેરાને બારીક બોર કરે છે, અને બાહ્ય વર્તુળને ફેરવવા માટે જરૂરી મશીનિંગ ભાગો, અથવા વળાંક લેવા અને ફેરવવા માટે જરૂરી ક્લેમ્પિંગ ભાગો.
વર્કપીસ યુ-ટર્ન: આંતરિક સપોર્ટ અથવા બાહ્ય ક્લેમ્પ સિલિન્ડર બોડી, વર્કપીસને કડક બનાવતો ટેલસ્ટોક, કાર સેન્ટર ફ્રેમ સોકેટ, સેન્ટર ફ્રેમ સપોર્ટ, આંતરિક છિદ્રને ફરીથી બોરિંગ, કારનો છેડો, બાહ્ય વર્તુળ.
જો સિલિન્ડરના બંને છેડા પરના આંતરિક છિદ્રોની સહઅક્ષીયતા થોડી વધારે હોય, તો પ્રક્રિયા ઘણી વખત પુનરાવર્તિત થઈ શકે છે.
2) ડબલ-એન્ડ CNC લેથ પ્રોસેસિંગ ટેકનોલોજીનો ઉપયોગ:
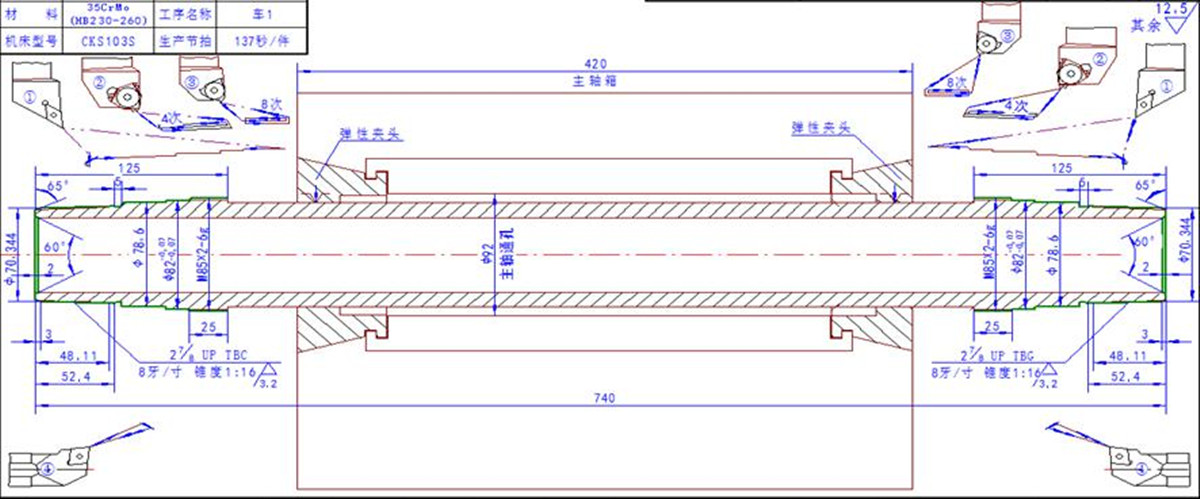
ઉપરોક્ત સામગ્રીની પ્રક્રિયા એક જ ક્લેમ્પિંગમાં પૂર્ણ કરી શકાય છે, અને બંને છેડા એક જ સમયે પ્રક્રિયા કરી શકાય છે, જે ફક્ત મશીન ટૂલ્સની સંખ્યા ઘટાડે છે, પરંતુ પ્રક્રિયા પ્રવાહ અને સામગ્રીના સંચાલનને પણ ટૂંકાવે છે, અને ઉત્પાદન કાર્યક્ષમતામાં ઘણો સુધારો કરે છે. બંને છેડા એક જ સમયે પ્રક્રિયા કરવામાં આવતા હોવાથી, વર્કપીસની સહઅક્ષીયતા પણ વિશ્વસનીય રીતે ખાતરી આપવામાં આવે છે.
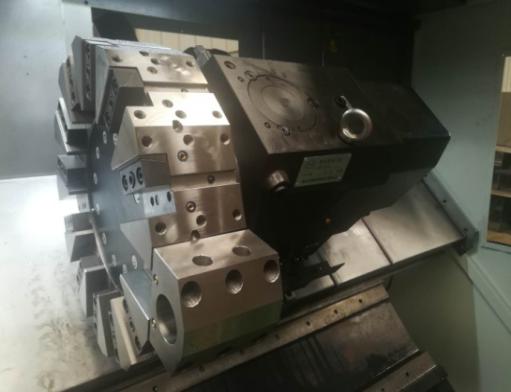
ખાસ કરીને: વર્કપીસની લંબાઈના આધારે, વર્કપીસના બાહ્ય વર્તુળને ક્લેમ્પ કરવા માટે એક અથવા બે હેડસ્ટોક્સનો ઉપયોગ કરી શકાય છે. હેડસ્ટોકનો ક્લેમ્પિંગ વ્યાસ અને ક્લેમ્પિંગ પહોળાઈ વર્કપીસના વ્યાસ અને લંબાઈ અનુસાર નક્કી કરવામાં આવે છે. બે 8/12-સ્ટેશન રોટરી ટરેટ એકસાથે બંને છેડા પર છેડા, આંતરિક છિદ્ર અને બાહ્ય વર્તુળ પર પ્રક્રિયા કરે છે. ઇન્સ્ટોલ કરી શકાય તેવા સાધનોની સંખ્યા પૂરતી હોવાથી, તે જટિલ ભાગોની એક વખતની પ્રક્રિયા જરૂરિયાતોને પૂર્ણ કરી શકે છે.
જો આ ક્રમમાં મશીન ટૂલના બાહ્ય ક્લેમ્પિંગ ભાગને પ્રક્રિયા કરવાની જરૂર હોય, તો મશીન ટૂલનો ઉપયોગ કરીને વર્કપીસના બંને છેડા પરના આંતરિક છિદ્રોને ડબલ-ટોપ કરો જેથી બાહ્ય વર્તુળ ફેરવી શકાય અથવા પીસી શકાય.
એવા ગ્રાહકો પણ છે જે બાહ્ય વર્તુળને અગાઉથી પીસવા માટે સેન્ટરલેસ ગ્રાઇન્ડરનો ઉપયોગ કરે છે, અને પછી પ્રક્રિયાની જરૂરિયાતો અનુસાર બંને છેડા પર આંતરિક છિદ્રો અને છેડાના ચહેરાઓ પર પ્રક્રિયા કરવા માટે ડબલ-એન્ડ CNC લેથનો ઉપયોગ કરે છે.
૩) ડબલ-એન્ડ CNC લેથ દ્વારા પ્રક્રિયા કરાયેલ નળાકાર ભાગોના કેસ:
①પ્રિન્ટિંગ મશીનરી સિલિન્ડરની પ્રક્રિયા કરતી વખતે, SCK208S મોડેલ પસંદ કરો (ડબલ સ્પિન્ડલ બોક્સનો ઉપયોગ કરીને).
②SCK309S મોડેલ (સિંગલ હેડસ્ટોક) નો ઉપયોગ કારના સેન્ટ્રલ એક્સલ પર પ્રક્રિયા કરવા માટે થાય છે.
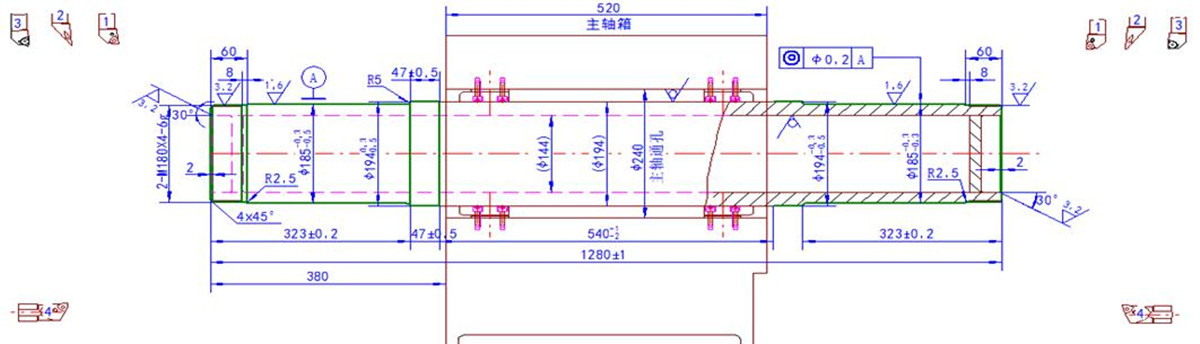
③SCK105S મોડેલનો ઉપયોગ લશ્કરી પાતળી-દિવાલોવાળી નળીઓની પ્રક્રિયા માટે થાય છે.
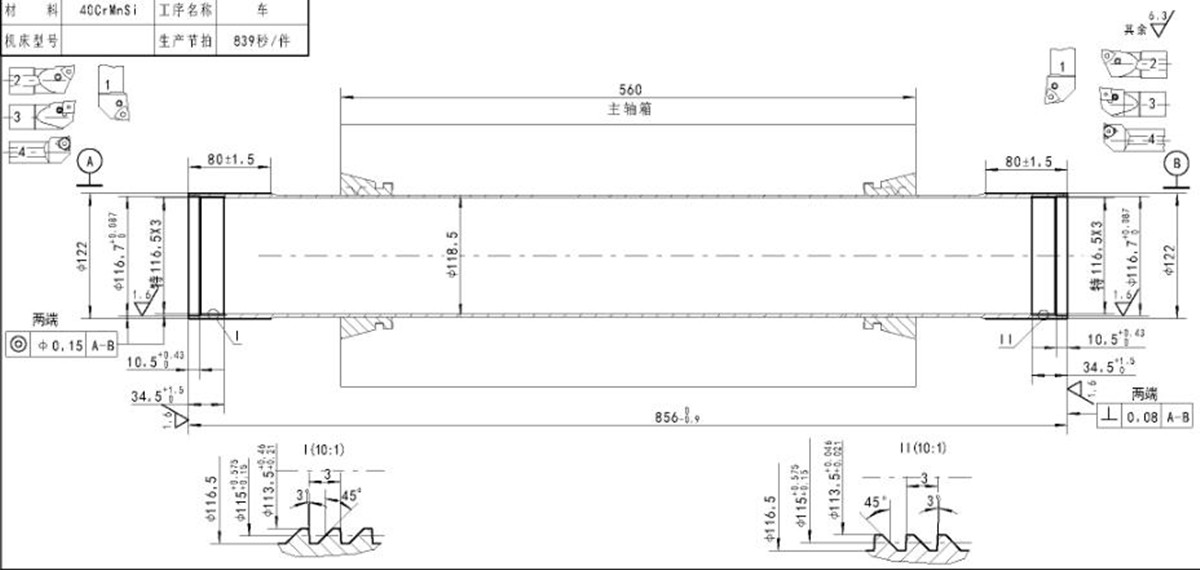
④ લશ્કરી પાતળી-દિવાલોવાળી નળીઓની પ્રક્રિયા માટે, SCK103S મોડેલ પસંદ કરો.
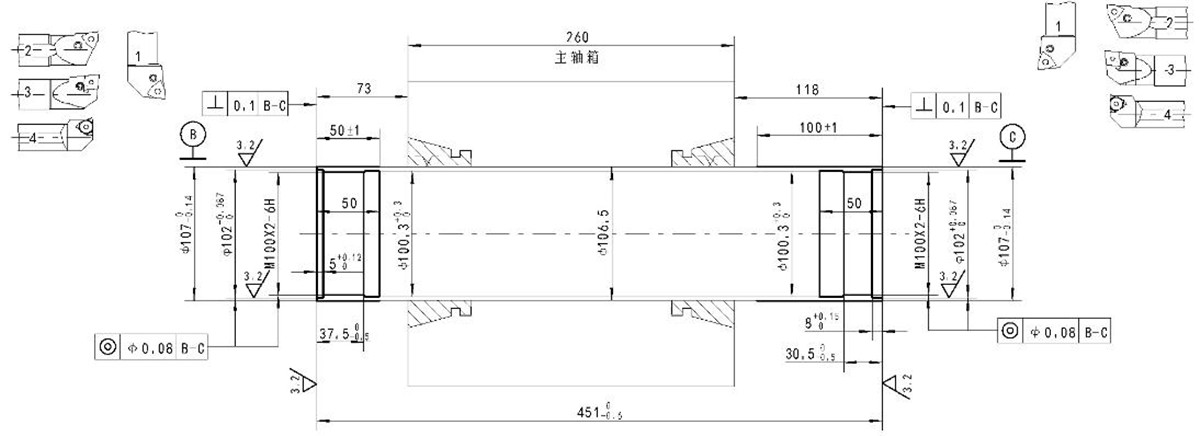
⑤ SCK105S મોડેલ પેટ્રોલિયમ મશીનરીના તેલ પાઈપોની પ્રક્રિયા માટે પસંદ કરવામાં આવ્યું છે.
SCK સિરીઝ ડબલ-એન્ડ CNC લેથ પરિચય
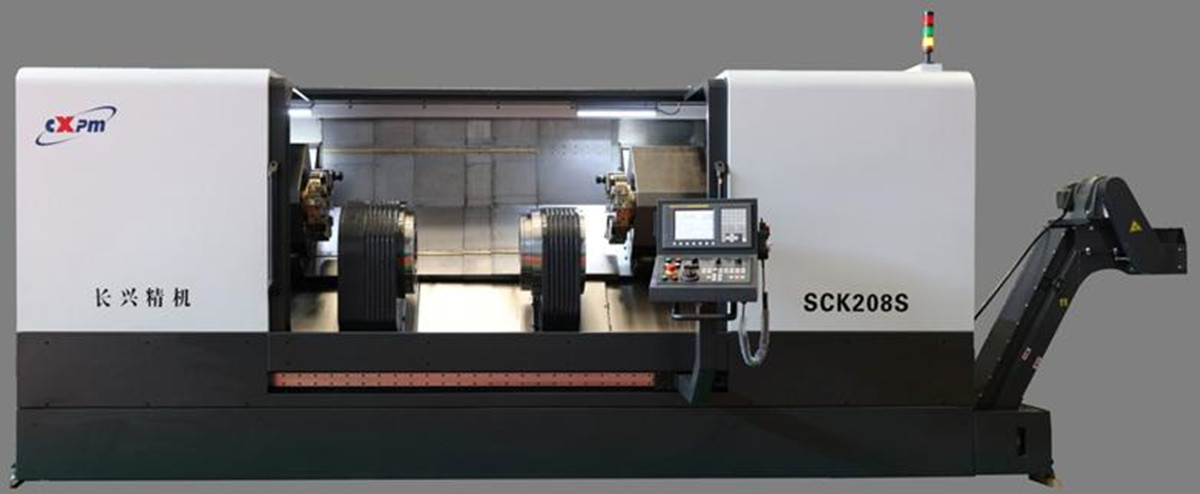
■ડબલ-એન્ડ સપાટી વિશિષ્ટ CNC લેથ એ એક પ્રકારનું ઉચ્ચ-કાર્યક્ષમતા અને ઉચ્ચ-ચોકસાઇવાળા અદ્યતન ઉત્પાદન સાધનો છે. તે એક જ ક્લેમ્પિંગમાં વર્કપીસના બે છેડાના બાહ્ય વર્તુળ, છેડાનો ચહેરો અને આંતરિક છિદ્ર એકસાથે પૂર્ણ કરી શકે છે. ભાગોને બે વાર ક્લેમ્પિંગ કરવાની અને ફેરવવાની પરંપરાગત પ્રક્રિયાની તુલનામાં, તેમાં ઉચ્ચ ઉત્પાદન કાર્યક્ષમતા, સારી સહઅક્ષીયતા અને પ્રક્રિયા કરેલા ભાગોની ઉચ્ચ ચોકસાઇના ફાયદા છે.
હાલમાં, 10 થી વધુ પ્રકારના મોડેલો છે, ક્લેમ્પિંગ વ્યાસ: φ5-φ250mm, પ્રોસેસિંગ લંબાઈ: 140-3000mm; જો તે ખાસ કરીને ટ્યુબ શેલ ભાગો માટે ધ્યાનમાં લેવામાં આવે, તો ક્લેમ્પિંગ વ્યાસ φ400 mm સુધી પહોંચી શકે છે.
■આખા મશીનમાં 450 ઝોકવાળા બેડ લેઆઉટ છે, જેમાં સારી કઠોરતા અને અનુકૂળ ચિપ દૂર કરવાની ક્ષમતા છે. ઇન્ટરમીડિયેટ ડ્રાઇવ અને ક્લેમ્પિંગ ફંક્શન સાથેનો સ્પિન્ડલ બોક્સ બેડની મધ્યમાં ગોઠવાયેલ છે, અને સ્પિન્ડલ બોક્સની બંને બાજુએ બે ટૂલ રેસ્ટ ગોઠવાયેલા છે.
■ડ્યુઅલ-ચેનલ કંટ્રોલ સિસ્ટમનો ઉપયોગ કરીને, બે ટૂલ રેસ્ટને સ્પિન્ડલ સાથે એક જ સમયે અથવા અલગથી જોડી શકાય છે જેથી ભાગના બંને છેડાની એક સાથે પ્રક્રિયા અથવા ક્રમિક પ્રક્રિયા પૂર્ણ થાય.
■દરેક સર્વો ફીડ અક્ષ ઉચ્ચ-શાંત બોલ સ્ક્રુ અપનાવે છે, અને સ્થિતિસ્થાપક જોડાણ સીધું જોડાયેલું છે, જેમાં ઓછો અવાજ, ઉચ્ચ સ્થિતિ ચોકસાઈ અને ઉચ્ચ પુનરાવર્તિત સ્થિતિ ચોકસાઈ છે.
■વિવિધ વર્કપીસની પ્રોસેસિંગ લંબાઈ અનુસાર, 1-2 ઇન્ટરમીડિયેટ ડ્રાઇવ હેડસ્ટોક્સ સજ્જ કરી શકાય છે. તેમાંથી, ડાબી મુખ્ય સ્પિન્ડલ બોક્સ નિશ્ચિત છે, અને જમણી સબ સ્પિન્ડલ બોક્સ સર્વો મોટર દ્વારા ચલાવવામાં આવે છે જેથી બોલ સ્ક્રુને Z દિશામાં ખસેડી શકાય. તે ટૂંકા ભાગોની પ્રક્રિયા પૂર્ણ કરવા માટે ક્લેમ્પ કરવા માટે ફક્ત મુખ્ય હેડસ્ટોકનો ઉપયોગ કરી શકે છે; તે લાંબા ભાગોની પ્રક્રિયા પૂર્ણ કરવા માટે એકસાથે ક્લેમ્પ કરવા માટે બે હેડસ્ટોક્સનો પણ ઉપયોગ કરી શકે છે.
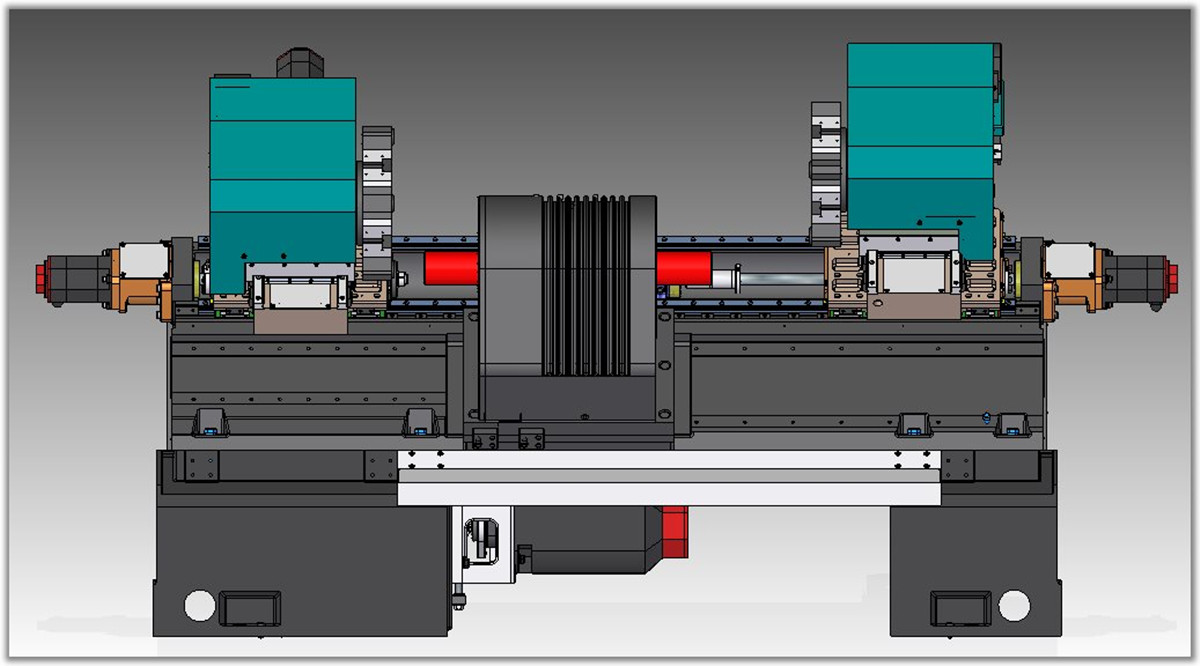

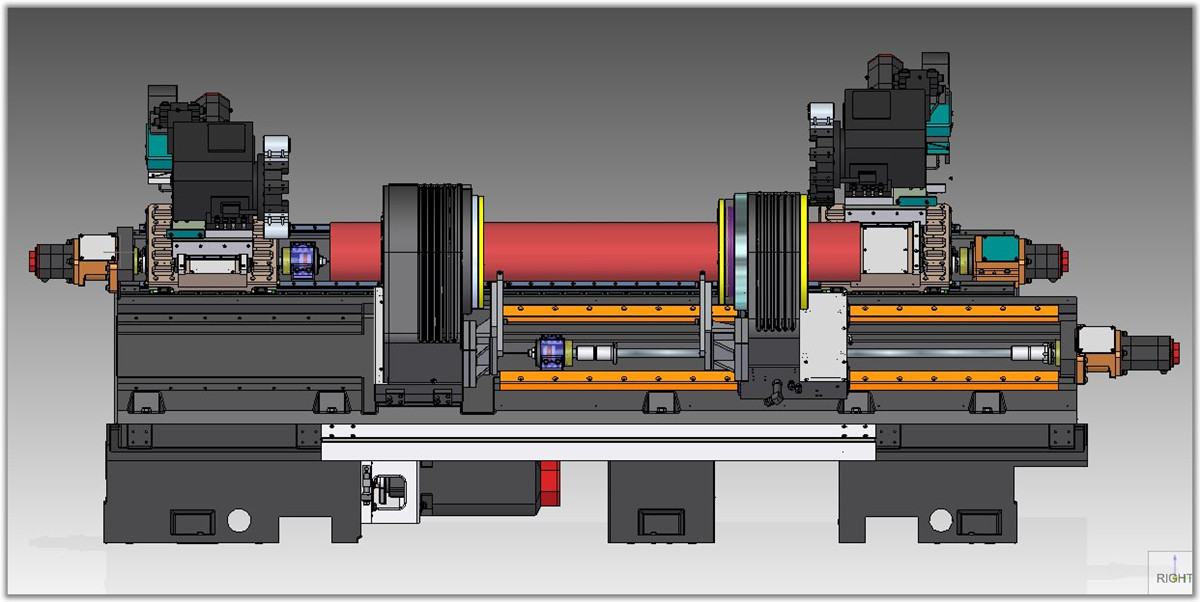
■ સ્પિન્ડલ બોક્સ સ્પિન્ડલ સિસ્ટમના પાંચ ઘટકો, ક્લેમ્પ્સ, ક્લેમ્પિંગ સિલિન્ડર, તેલ વિતરણ પ્રણાલી અને ડ્રાઇવિંગ ઉપકરણને એકીકૃત કરે છે, જેમાં કોમ્પેક્ટ માળખું અને વિશ્વસનીય કામગીરી હોય છે. ક્લેમ્પિંગ ઉપકરણો બધા હાઇડ્રોલિકલી સંચાલિત છે, અને ક્લેમ્પિંગ બળ મહત્તમ ટર્નિંગ ટોર્કની જરૂરિયાતોને પૂર્ણ કરી શકે છે.
■ સ્પિન્ડલ બોક્સમાં ફિક્સ્ચર ઇન્સ્ટોલ કરેલા છે. ફિક્સ્ચરની રચનામાં મધ્ય ક્લેમ્પ અને બે છેડાવાળા ક્લેમ્પ સાથે કોલેટ પ્રકારનો સમાવેશ થાય છે, અને મધ્ય ક્લેમ્પ અને બે છેડાવાળા ક્લેમ્પ જડબાનો સમાવેશ થાય છે.
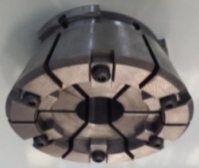
પાતળા-દિવાલોવાળા નળાકાર ભાગોને ક્લેમ્પિંગ કરવાની સરળ વિકૃતિ લાક્ષણિકતાઓને ધ્યાનમાં રાખીને, સામાન્ય રીતે કોલેટ ક્લેમ્પ્સનો ઉપયોગ કરવામાં આવે છે. ક્લેમ્પ્સ સિલિન્ડર પિસ્ટન દ્વારા ચલાવવામાં આવે છે જેથી તેઓ ચકને ઢીલા કરવા અથવા ક્લેમ્પિંગ કરવા માટે સ્થિતિસ્થાપક રીતે વિકૃત થાય. સ્થિતિસ્થાપક ચકનું વિકૃતિકરણ 2-3 મીમી (વ્યાસ) છે. ચક ભાગના ક્લેમ્પિંગ ભાગને સમગ્ર પરિઘ દિશામાં ક્લેમ્પ કરે છે, ક્લેમ્પિંગ બળ એકસમાન હોય છે, અને ભાગનું વિકૃતિકરણ નાનું હોય છે. જ્યારે ભાગ ક્લેમ્પિંગ ભાગની સપાટીની ચોકસાઈ સારી હોય છે, ત્યારે ઉચ્ચ ક્લેમ્પિંગ ચોકસાઈ હશે. તે જ સમયે, ભાગોને યોગ્ય ઓવરહેંગ મળે તે માટે ભાગોના વિકૃતિકરણને ઘટાડવું જરૂરી છે.
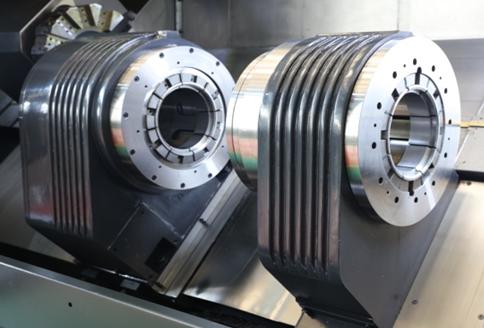
■જ્યારે ભાગોમાં મોટા વ્યાસનું સ્પષ્ટીકરણ હોય છે, ત્યારે એડજસ્ટિંગ ક્લો ચક સ્ટ્રક્ચરમાં ઇન્સ્ટોલ કરી શકાય છે. એડજસ્ટિંગ ક્લો એક નરમ ક્લો છે, જે ક્લેમ્પના આંતરિક વ્યાસ પર નિશ્ચિત હોય છે. ઉપયોગ કરતા પહેલા, તેમાં ઉચ્ચ ક્લેમ્પિંગ ચોકસાઈ અને ઝડપી અને સરળ રિપ્લેસમેન્ટ હોય છે.
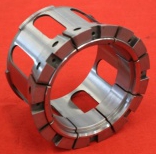
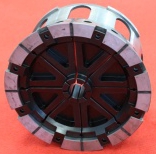
■આ મશીન મોડ્યુલર ડિઝાઇન અપનાવે છે, અને વપરાશકર્તાની જરૂરિયાતો અનુસાર વિવિધ માળખાં, રૂપરેખાંકનો અને કાર્યાત્મક સંયોજનો ધરાવી શકે છે. ટૂલ પોસ્ટ માટે ઘણા વિકલ્પો છે, જેમ કે રો ટૂલ પ્રકાર, ટરેટ પ્રકાર અને પાવર ટરેટ. ભાગના બંને છેડાઓની એક સાથે અથવા ક્રમિક પ્રક્રિયા પૂર્ણ કરવા માટે બે ટૂલ રેસ્ટને એક જ સમયે અથવા અલગથી સ્પિન્ડલ સાથે જોડી શકાય છે.
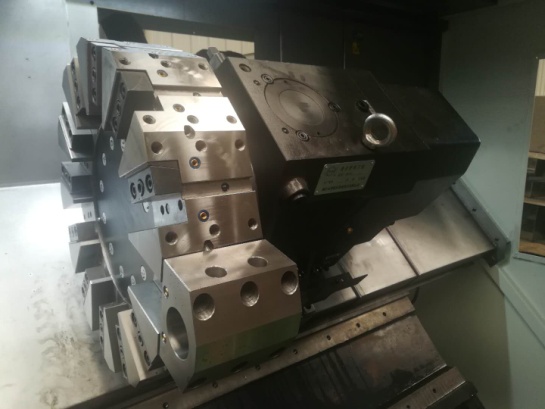
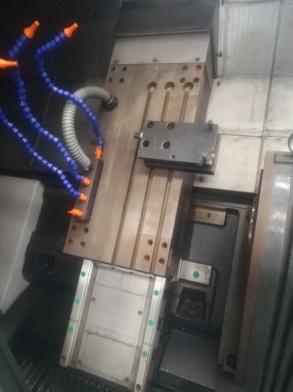
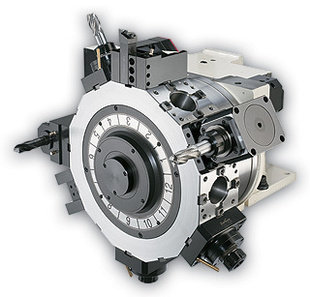
ટૂલ હોલ્ડર કોમ્બિનેશન: ડબલ ટૂલ હોલ્ડર; ડબલ રો ટૂલ; પાવર ટૂલ હોલ્ડર; ડાબી રો ટૂલ + જમણી રો ટૂલ હોલ્ડર; ડાબી ટૂલ હોલ્ડર + જમણી રો ટૂલ.
■ મશીન ટૂલ સંપૂર્ણપણે બંધ અને સુરક્ષિત છે, ઓટોમેટિક લ્યુબ્રિકેશન અને ઓટોમેટિક ચિપ રિમૂવલ ડિવાઇસથી સજ્જ છે, સારી સુરક્ષા કામગીરી, સુંદર દેખાવ, સરળ કામગીરી અને અનુકૂળ જાળવણી સાથે.
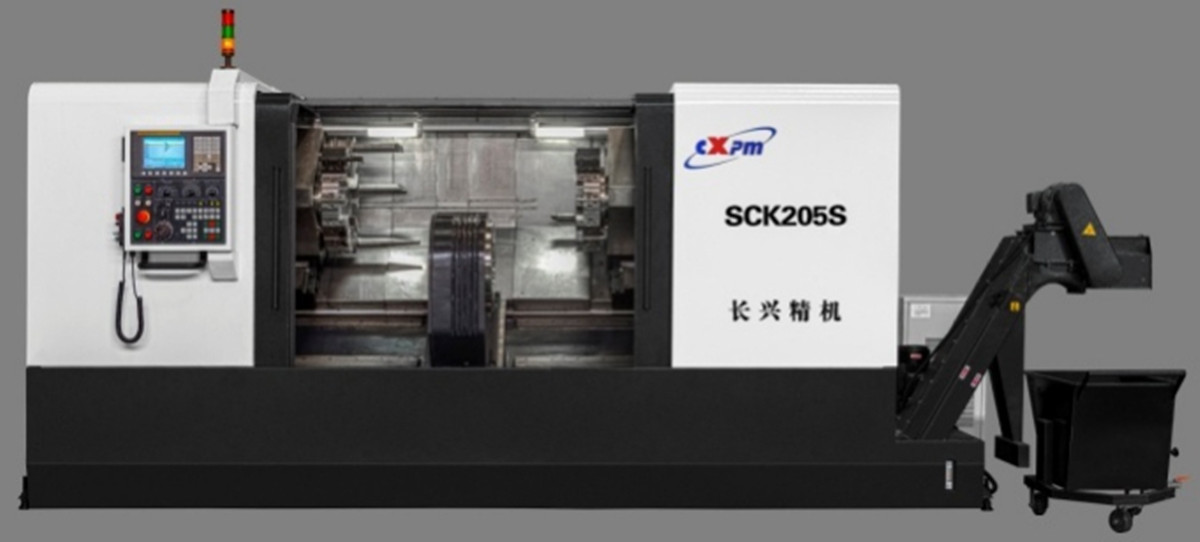
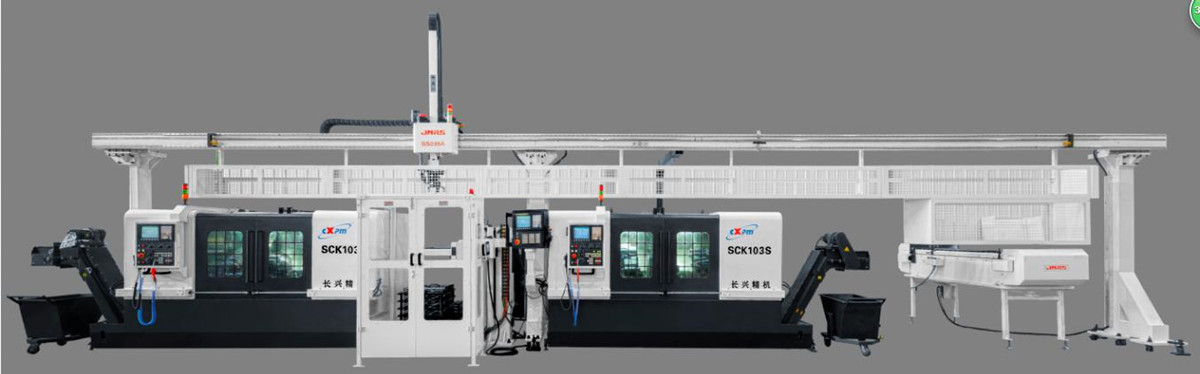
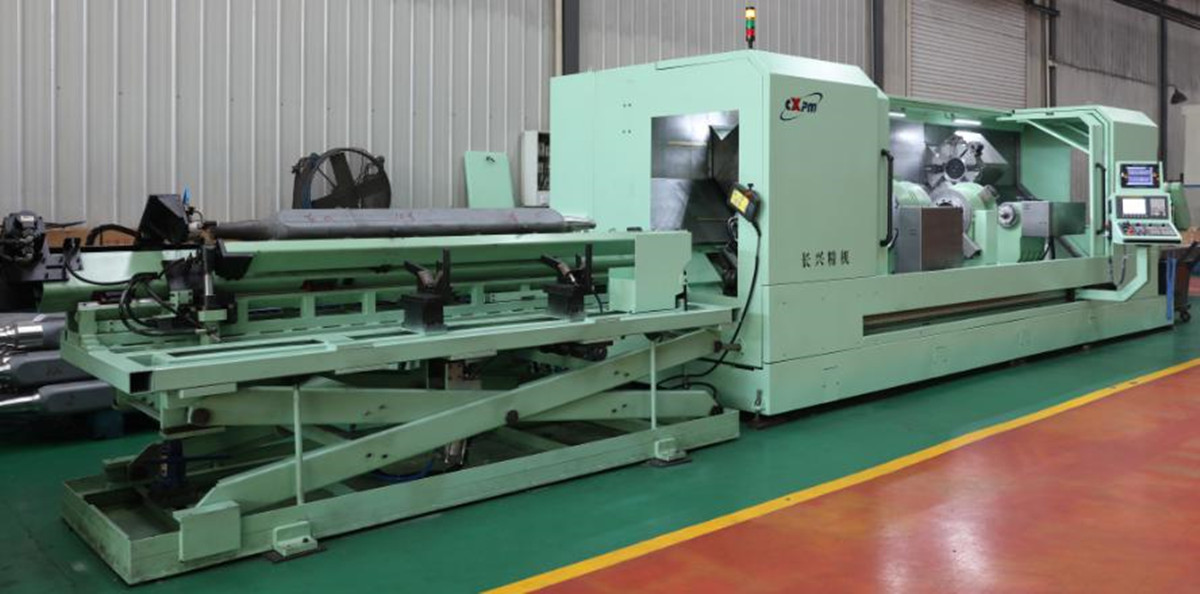
■મશીન ટૂલને સપોર્ટિંગ ફ્રેમ, લોડિંગ અને અનલોડિંગ માટે સહાયક ઉપકરણ અને ઓટોમેટિક લોડિંગ અને અનલોડિંગ ઉપકરણથી સજ્જ કરી શકાય છે. વિડિઓ અને મશીન ફોટા જુઓ.
ઉત્પાદનોની શ્રેણીઓ
-

VC સિરીઝ હાઇ રિજિડિટી CNC મશીનિંગ સેન્ટર સાથે...
-

HP સિરીઝ હોરિઝોન્ટલ મૂવિંગ કોલમ લીનિયર ગાઇડ...
-

HT શ્રેણી આડી મૂવિંગ કોલમ લીનિયર માર્ગદર્શિકા...
-

VS સિરીઝ ફોર-ટ્રેક હેવી ડ્યુટી CNC મશીનિંગ સી...
-

ઉચ્ચ કઠોરતા સાથે વી સિરીઝ સીએનસી મશીનિંગ સેન્ટર
-

X સિરીઝ ડબલ કોલમ CNC મશીનિંગ સેન્ટર
-

હોરિઝોન્ટલ 5-એક્સિસ CNC મશીનિંગ સેન્ટર TKG1600
-

CNC વર્ટિકલ ટર્નિંગ અને મિલિંગ કમ્પોઝિટ સેન્ટ...
-

હાઇ સ્પીડ સીએનસી મશીનિંગ સેન્ટર જીએમ સિરીઝ
-

હાઇ સ્પીડ CNC મિલિંગ GT શ્રેણી
-

ડ્યુઅલ-સ્પિન્ડલ CNC લેથ SK32
-

વ્હીલ માટે CNC વર્ટિકલ મશીનિંગ સેન્ટર RFTV510...