


BOSM - આડું કાઉન્ટર ડ્રિલિંગ અને બોરિંગ મશીન
1. સાધનોનો ઉપયોગ:
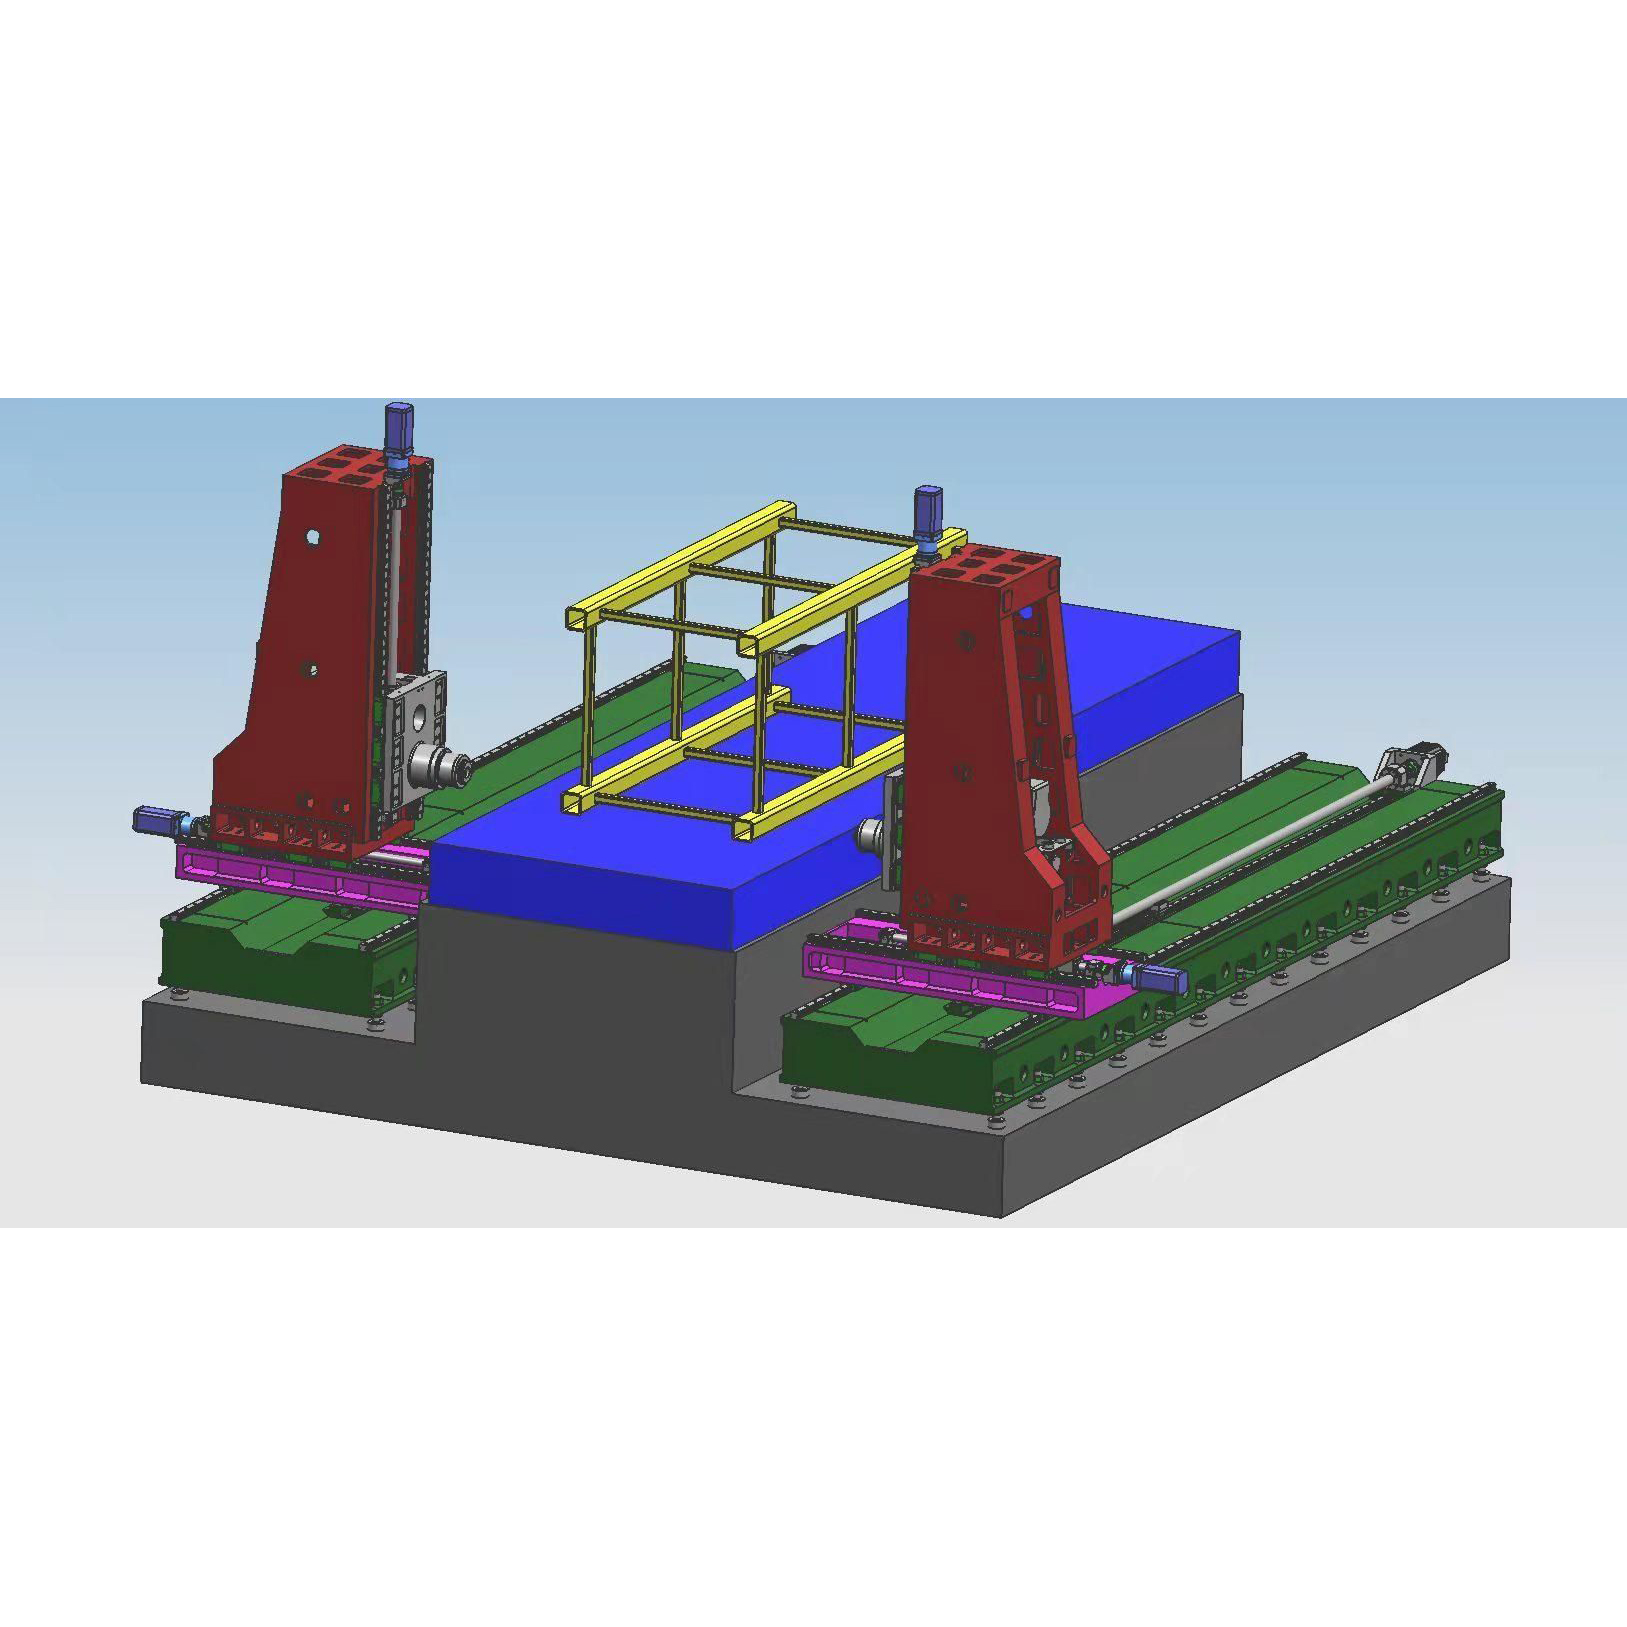
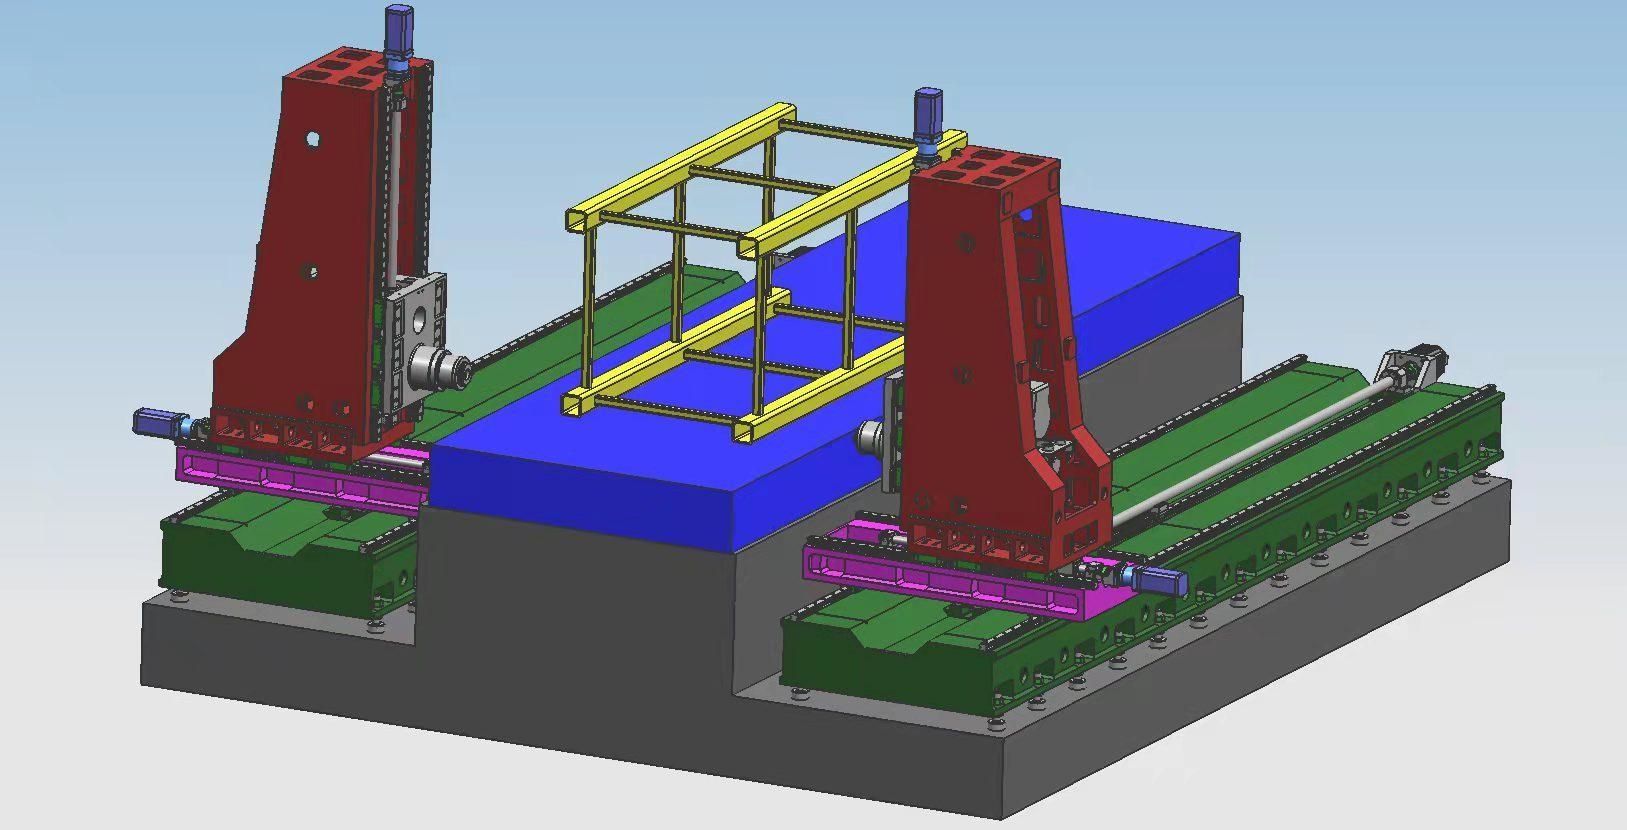
BOSM હોરિઝોન્ટલ કાઉન્ટર ડ્રિલિંગ અને બોરિંગ મશીન એ તમારી કંપની માટે ટાવર ક્રેન કેપ્સ પર પ્રક્રિયા કરવા માટે એક ખાસ મશીન છે. આ મશીન 2 સેટ હોરિઝોન્ટલ ડ્રિલિંગ અને બોરિંગ પાવર હેડથી સજ્જ છે, જે અસરકારક સ્ટ્રોક રેન્જમાં વર્કપીસના ડ્રિલિંગ, મિલિંગ અને બોરિંગને અનુભવી શકે છે. કટીંગ અને અન્ય પ્રોસેસિંગ, સાધનોની સ્થિતિની ગતિ ઝડપી છે, પ્રોસેસિંગ ચોકસાઈ ઊંચી છે, અને પ્રોસેસિંગ કાર્યક્ષમતા ઊંચી છે.
2. સાધનોની રચનાની લાક્ષણિકતાઓ:
2. ૧. ના મુખ્ય ઘટકોમશીન
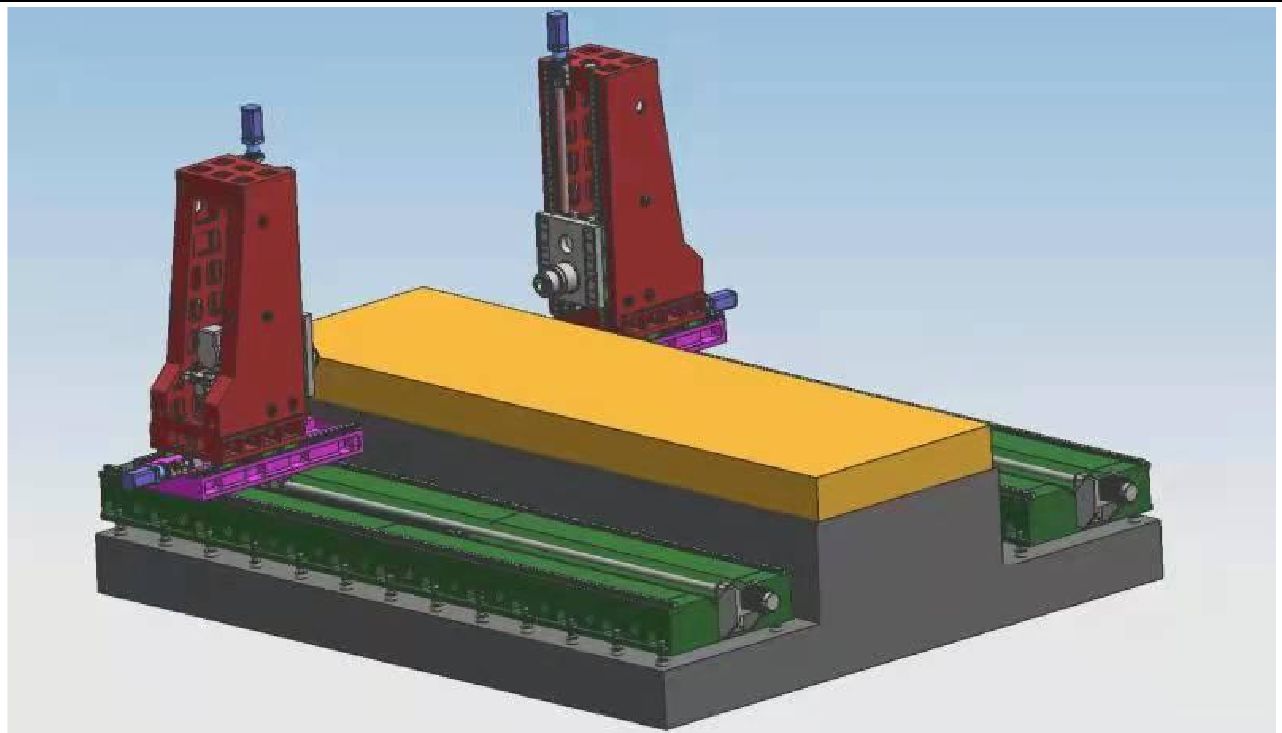
મશીનના મુખ્ય ઘટકો: બેડ, વર્કટેબલ, ડાબા અને જમણા સ્તંભો, સેડલ્સ, રેમ્સ, વગેરે, મોટા ભાગો રેઝિન સેન્ડ મોલ્ડિંગ, ઉચ્ચ-ગુણવત્તાવાળા ગ્રે આયર્ન 250 કાસ્ટિંગથી બનેલા છે, ગરમ રેતીના ખાડામાં એનિલ કરવામાં આવે છે→વાઇબ્રેશન એજિંગ→હોટ ફર્નેસ એનલીંગ→વાઇબ્રેશન એજિંગ→રફ મશીનિંગ→વાઇબ્રેશન એજિંગ→ફર્નેસ એનલીંગ→વાઇબ્રેશન એજિંગ→ફિનિશિંગ જેથી ભાગોના નકારાત્મક તાણને સંપૂર્ણપણે દૂર કરી શકાય અને ભાગોનું પ્રદર્શન સ્થિર રહે. સાધનોનું વર્કબેન્ચ નિશ્ચિત છે, અને બંને બાજુના પાવર હેડ બેઝની આગળ અને પાછળની દિશામાં આગળ વધી શકે છે; મશીનમાં ડ્રિલિંગ, બોરિંગ, કાઉન્ટરસિંકિંગ, ટેપિંગ વગેરે જેવા કાર્યો છે. ટૂલની ઠંડક પદ્ધતિ આંતરિક ઠંડક વત્તા બાહ્ય ઠંડક છે. મશીનમાં 5 ફીડ એક્સ, 2 કટીંગ પાવર હેડ છે, જે એક જ સમયે 5 એક્સ સાથે સિંક્રનાઇઝ કરી શકાય છે, અથવા સિંગલ-એક્ટિંગ હોઈ શકે છે. મશીન અને પાવર હેડની અક્ષીય દિશા નીચેની આકૃતિમાં બતાવવામાં આવી છે.
2. 2 અક્ષીય ટ્રાન્સમિશન ફીડ ભાગની મુખ્ય રચના
૨.૨.૧ X અક્ષ: પાવર હેડ બેઝના ગાઇડ રેલ સાથે બાજુની બાજુએ પરસ્પર ફરે છે.
X1-અક્ષ ડ્રાઇવ: X-અક્ષની રેખીય ગતિને સમજવા માટે બોલ સ્ક્રુ ડ્રાઇવ દ્વારા પાવર હેડ ચલાવવા માટે AC સર્વો મોટર વત્તા ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ થાય છે.
X2-અક્ષ ટ્રાન્સમિશન: AC સર્વો મોટર વત્તા ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ X-અક્ષ રેખીય ગતિને સાકાર કરવા માટે બોલ સ્ક્રુ ટ્રાન્સમિશન દ્વારા પાવર હેડ ચલાવવા માટે થાય છે.
ગાઇડ રેલ ફોર્મ: પહોળા બેઝ પર બે ઉચ્ચ-શક્તિવાળા ચોકસાઇવાળા રેખીય માર્ગદર્શિકા રેલ્સ ટાઇલ્સવાળા છે.
2.2 Y1 અક્ષ: પાવર હેડ કોલમ પર ઉપર અને નીચે પરસ્પર ફરે છે.
Y1-અક્ષ ડ્રાઇવ: Y1-અક્ષની રેખીય ગતિને સાકાર કરવા માટે બોલ સ્ક્રુ દ્વારા ચલાવવા માટે AC સર્વો મોટર અપનાવો. માર્ગદર્શિકા રેલ ફોર્મ: 45 પ્રકારના રેખીય માર્ગદર્શિકા રેલના 4 ટુકડા.
૨.૨.૩ Y2 અક્ષ: પાવર હેડ સ્તંભ પર ઉપર અને નીચે પરસ્પર ફરે છે.
Y2-અક્ષ ટ્રાન્સમિશન: Y1-અક્ષની રેખીય ગતિને સાકાર કરવા માટે બોલ સ્ક્રુ દ્વારા વાહન ચલાવવા માટે AC સર્વો મોટરનો ઉપયોગ થાય છે.
માર્ગદર્શિકા રેલ ફોર્મ: 45 પ્રકારના રેખીય માર્ગદર્શિકા રેલના 4 ટુકડા.
૨.૨.૪ Z1 અક્ષ: પાવર હેડ સેડલ પર આગળ પાછળ વળે છે.
Z1-અક્ષ ટ્રાન્સમિશન: Z1-અક્ષની રેખીય ગતિને સમજવા માટે બોલ સ્ક્રુ દ્વારા ગતિ ચલાવવા માટે AC સર્વો મોટર અને ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ કરવામાં આવે છે.
૨.૨.૫ Z2 અક્ષ: પાવર હેડ સેડલ પર આગળ પાછળ વળે છે.
Z2-અક્ષ ટ્રાન્સમિશન: Z2-અક્ષ રેખીય ગતિને સાકાર કરવા માટે બોલ સ્ક્રુ દ્વારા ગતિ ચલાવવા માટે AC સર્વો મોટર અને ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ થાય છે.
2.૩. ચિપ દૂર કરવી અને ઠંડક આપવી
વર્કબેન્ચની નીચે બંને બાજુ ફ્લેટ ચેઇન ચિપ કન્વેયર્સ સ્થાપિત છે, અને સુસંસ્કૃત ઉત્પાદનને સાકાર કરવા માટે લોખંડની ચિપ્સને અંતે ચિપ કન્વેયરમાં છોડી શકાય છે. ચિપ કન્વેયરના શીતક ટાંકીમાં એક કૂલિંગ પંપ છે, જેનો ઉપયોગ ટૂલના આંતરિક ઠંડક + બાહ્ય ઠંડક માટે કરી શકાય છે જેથી ટૂલનું પ્રદર્શન અને સેવા જીવન સુનિશ્ચિત થાય, અને શીતકને રિસાયકલ કરી શકાય છે.
3. સંપૂર્ણ ડિજિટલ સંખ્યાત્મક નિયંત્રણ સિસ્ટમ:
૩.૧. ચિપ બ્રેકિંગ ફંક્શન સાથે, ચિપ બ્રેકિંગ સમય અને ચિપ બ્રેકિંગ ચક્ર મેન-મશીન ઇન્ટરફેસ પર સેટ કરી શકાય છે.
૩.૨. ટૂલ લિફ્ટિંગ ફંક્શન સાથે, ટૂલ લિફ્ટિંગ અંતર મેન-મશીન ઇન્ટરફેસ પર સેટ કરી શકાય છે. જ્યારે અંતર પહોંચી જાય, ત્યારે ટૂલ ઝડપથી ઉપાડવામાં આવશે, અને પછી ચિપ્સ ફેંકી દેવામાં આવશે, અને પછી ડ્રિલિંગ સપાટી પર ઝડપથી આગળ વધશે અને આપમેળે કાર્યમાં રૂપાંતરિત થશે.
૩.૨. સેન્ટ્રલાઇઝ્ડ ઓપરેશન કંટ્રોલ બોક્સ અને હેન્ડહેલ્ડ યુનિટ ન્યુમેરિકલ કંટ્રોલ સિસ્ટમ અપનાવે છે અને યુએસબી ઇન્ટરફેસ અને એલસીડી લિક્વિડ ક્રિસ્ટલ ડિસ્પ્લેથી સજ્જ છે. પ્રોગ્રામિંગ, સ્ટોરેજ, ડિસ્પ્લે અને કોમ્યુનિકેશનને સરળ બનાવવા માટે, ઓપરેશન ઇન્ટરફેસમાં મેન-મશીન ડાયલોગ, એરર કમ્પેન્સેશન અને ઓટોમેટિક એલાર્મ જેવા કાર્યો છે.
૩.૨.. આ સાધન પ્રક્રિયા કરતા પહેલા છિદ્રની સ્થિતિનું પૂર્વાવલોકન અને ફરીથી નિરીક્ષણ કરવાનું કાર્ય ધરાવે છે, અને કામગીરી ખૂબ જ અનુકૂળ છે.
4આપોઆપ લુબ્રિકેશન
મશીન પ્રિસિઝન રેખીય માર્ગદર્શિકા રેલ જોડીઓ, પ્રિસિઝન બોલ સ્ક્રુ જોડીઓ અને અન્ય ઉચ્ચ-ચોકસાઇ ગતિ જોડીઓ ઓટોમેટિક લ્યુબ્રિકેશન સિસ્ટમથી સજ્જ છે. ઓટોમેટિક લ્યુબ્રિકેટિંગ પંપ પ્રેશર ઓઇલ આઉટપુટ કરે છે, અને ક્વોન્ટિટેટિવ લ્યુબ્રિકેટર ઓઇલ ચેમ્બર તેલમાં પ્રવેશ કરે છે. જ્યારે ઓઇલ ચેમ્બર તેલથી ભરાય છે અને સિસ્ટમનું દબાણ 1.4~1.75Mpa સુધી વધે છે, ત્યારે સિસ્ટમમાં પ્રેશર સ્વીચ બંધ થાય છે, પંપ બંધ થાય છે, અને તે જ સમયે અનલોડિંગ વાલ્વ અનલોડ થાય છે. જ્યારે રસ્તામાં તેલનું દબાણ 0.2Mpa થી નીચે જાય છે, ત્યારે ક્વોન્ટિટેટિવ લ્યુબ્રિકેટર લુબ્રિકેટિંગ પોઇન્ટ ભરવાનું શરૂ કરે છે અને એક તેલ ભરણ પૂર્ણ કરે છે. ક્વોન્ટિટેટિવ ઓઇલર દ્વારા પૂરા પાડવામાં આવતા તેલની ચોક્કસ માત્રા અને સિસ્ટમ દબાણ શોધવાની ક્ષમતાને કારણે, તેલ પુરવઠો વિશ્વસનીય છે અને ખાતરી કરે છે કે દરેક કાઇનેમેટિક જોડીની સપાટી પર તેલ ફિલ્મ છે, જે ઘર્ષણ અને ઘસારો ઘટાડે છે અને ઓવરહિટીંગને કારણે આંતરિક માળખાને થતા નુકસાનને અટકાવે છે. , મશીનની ચોકસાઈ અને જીવન સુનિશ્ચિત કરવા માટે.
5. મશીનપર્યાવરણનો ઉપયોગ કરો:
પાવર સપ્લાય: થ્રી-ફેઝ AC380V±10%, 50Hz±1 એમ્બિયન્ટ તાપમાન: -10°~ 45°
6સ્વીકૃતિ માપદંડ:
JB/T10051-1999 "મેટલ કટીંગ મશીનોની હાઇડ્રોલિક સિસ્ટમ માટે સામાન્ય ટેકનિકલ સ્પષ્ટીકરણો"
7ટેકનિકલ પરિમાણો:
| મોડેલ | 2050-5Z નો પરિચય | |
| મહત્તમ પ્રોસેસિંગ વર્કપીસ કદ | લંબાઈ × પહોળાઈ × ઊંચાઈ (મીમી) | ૫૦૦૦×૨૦૦૦×૧૫૦૦ |
| વર્કિંગ ડેસ્કનું કદ | લંબાઈ X પહોળાઈ (મીમી) | ૫૦૦૦*૨૦૦૦ |
| પાવર હેડ બેઝ દિશા યાત્રા | આગળ અને પાછળ ખસેડો (મીમી) | ૫૦૦૦ |
| પાવર હેડ ઉપર અને નીચે | રેમનો ઉપર અને નીચે સ્ટ્રોક (મીમી) | ૧૫૦૦ |
|
આડું રેમ પ્રકાર ડ્રિલિંગ પાવર હેડ પાવર હેડ 1 2 | જથ્થો (2 પીસી) | ૨ |
| સ્પિન્ડલ ટેપર | બીટી૫૦ | |
| ડ્રિલિંગ વ્યાસ (મીમી) | Φ2-Φ60 | |
| ટેપિંગ વ્યાસ (મીમી) | એમ3-એમ30 | |
| સ્પિન્ડલ ગતિ (r/મિનિટ) | ૩૦~૩૦૦૦ | |
| સર્વો સ્પિન્ડલ મોટર પાવર (kw) | ૨૨*૨ | |
| ડાબી અને જમણી મુસાફરી (મીમી) | ૬૦૦ | |
| દ્વિપક્ષીય સ્થિતિ ચોકસાઈ | ૩૦૦ મીમી*૩૦૦ મીમી | ±૦.૦૨૫ |
| દ્વિ-દિશાત્મક પુનરાવર્તન સ્થિતિ ચોકસાઈ | ૩૦૦ મીમી*૩૦૦ મીમી | ±૦.૦૨ |
ઉત્પાદનોની શ્રેણીઓ
-

VC સિરીઝ હાઇ રિજિડિટી CNC મશીનિંગ સેન્ટર સાથે...
-

HP સિરીઝ હોરિઝોન્ટલ મૂવિંગ કોલમ લીનિયર ગાઇડ...
-

HT શ્રેણી આડી મૂવિંગ કોલમ લીનિયર માર્ગદર્શિકા...
-

VS સિરીઝ ફોર-ટ્રેક હેવી ડ્યુટી CNC મશીનિંગ સી...
-

ઉચ્ચ કઠોરતા સાથે વી સિરીઝ સીએનસી મશીનિંગ સેન્ટર
-

X સિરીઝ ડબલ કોલમ CNC મશીનિંગ સેન્ટર
-

હોરિઝોન્ટલ 5-એક્સિસ CNC મશીનિંગ સેન્ટર TKG1600
-

CNC વર્ટિકલ ટર્નિંગ અને મિલિંગ કમ્પોઝિટ સેન્ટ...
-

હાઇ સ્પીડ સીએનસી મશીનિંગ સેન્ટર જીએમ સિરીઝ
-

હાઇ સ્પીડ CNC મિલિંગ GT શ્રેણી
-

ડ્યુઅલ-સ્પિન્ડલ CNC લેથ SK32
-

વ્હીલ માટે CNC વર્ટિકલ મશીનિંગ સેન્ટર RFTV510...