


BOSM -5020-5Z ઓપોઝ્ડ-હેડ બોરિંગ મિલિંગ મશીન
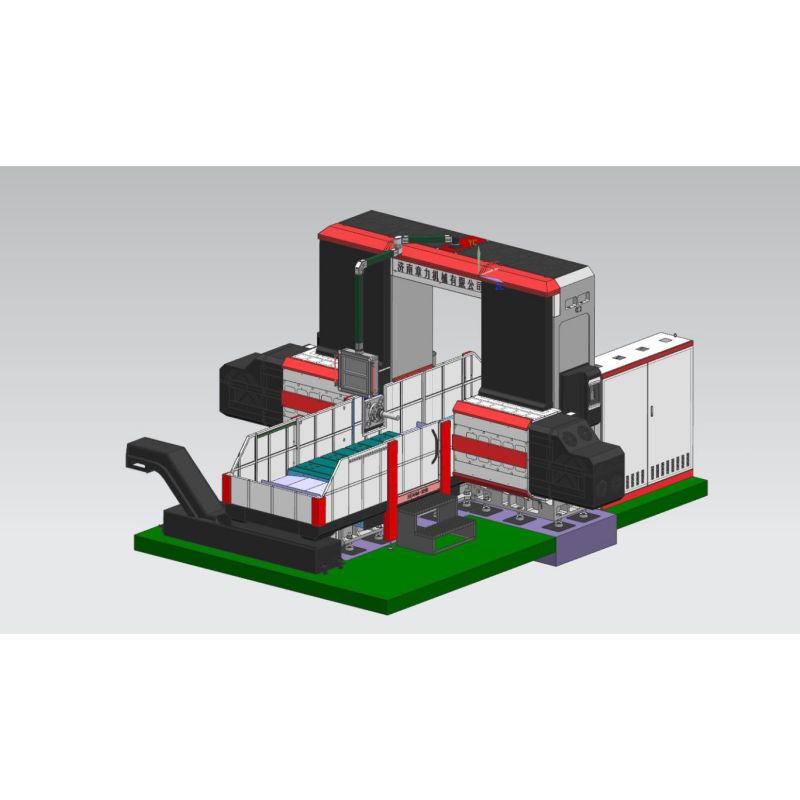
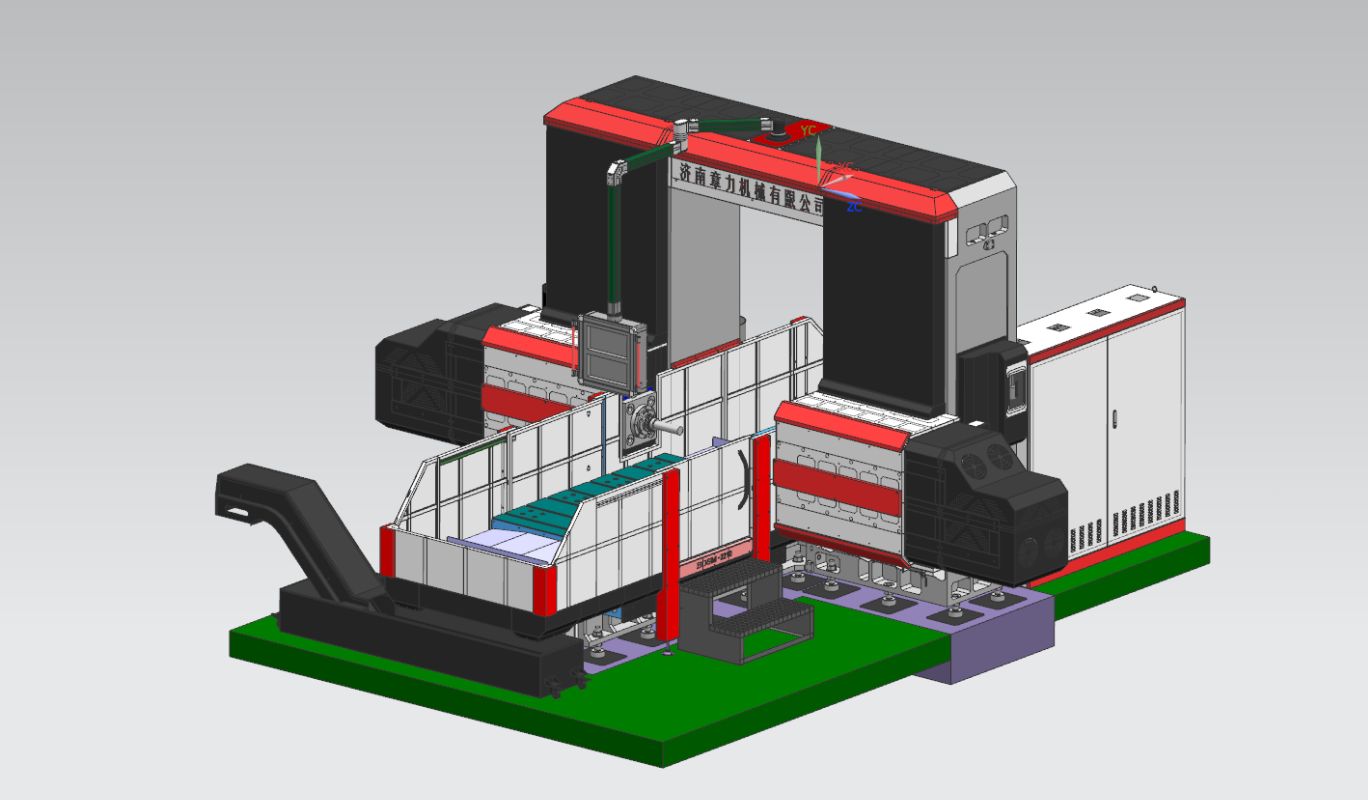
1સાધનોનો ઉપયોગ:
BOSM-5020-5Z CNC વર્કબેન્ચ મોબાઇલ ડબલ-કોલમ હેડ-ટુ-હેડ બોરિંગ અને મિલિંગ મશીન એ એન્જિનિયરિંગ મશીનરી સપ્રમાણ વર્કપીસ માટે એક ખાસ મશીન છે. આ મશીન એક ખાસ મૂવેબલ વર્કબેન્ચ અને આડી રેમના બે સેટથી સજ્જ છે, જે અસરકારક સ્ટ્રોક રેન્જમાં વર્કપીસના ડ્રિલિંગ, મિલિંગ, બોરિંગ અને અન્ય પ્રોસેસિંગને સાકાર કરી શકે છે, વર્કપીસને એક સમયે સ્થાને પ્રક્રિયા કરી શકાય છે (સેકન્ડરી ક્લેમ્પિંગની જરૂર નથી), ઝડપી લોડિંગ અને અનલોડિંગ ઝડપ, ઝડપી સ્થિતિ ગતિ, ઉચ્ચ પ્રોસેસિંગ ચોકસાઈ અને ઉચ્ચ પ્રોસેસિંગ કાર્યક્ષમતા.
૨. સાધનોનું માળખું:
2.1. મશીનના મુખ્ય ઘટકો
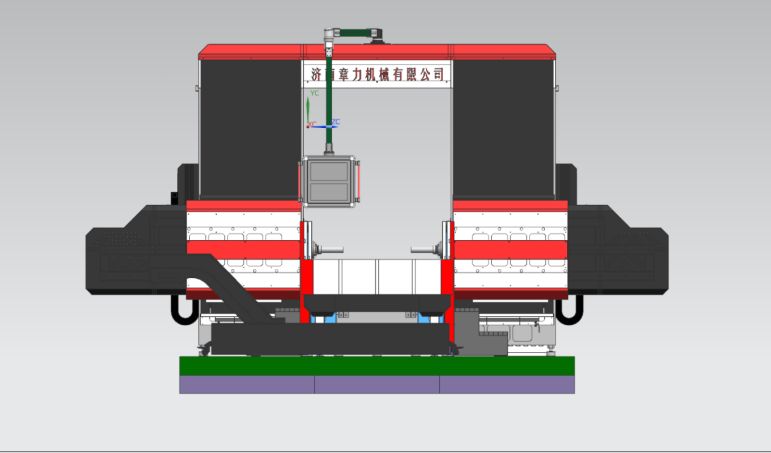
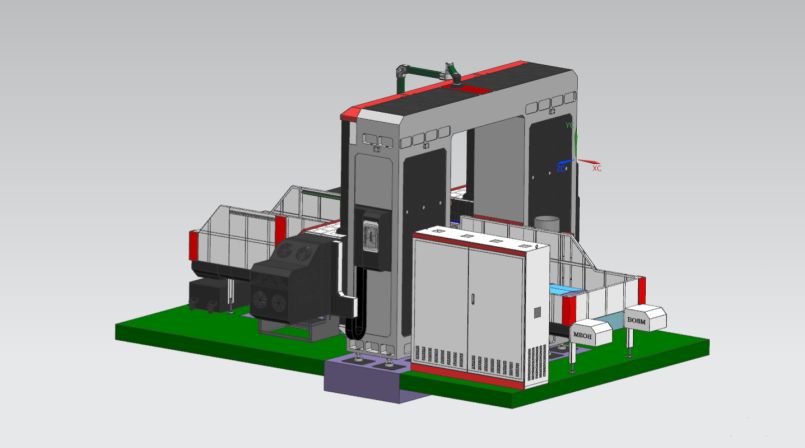
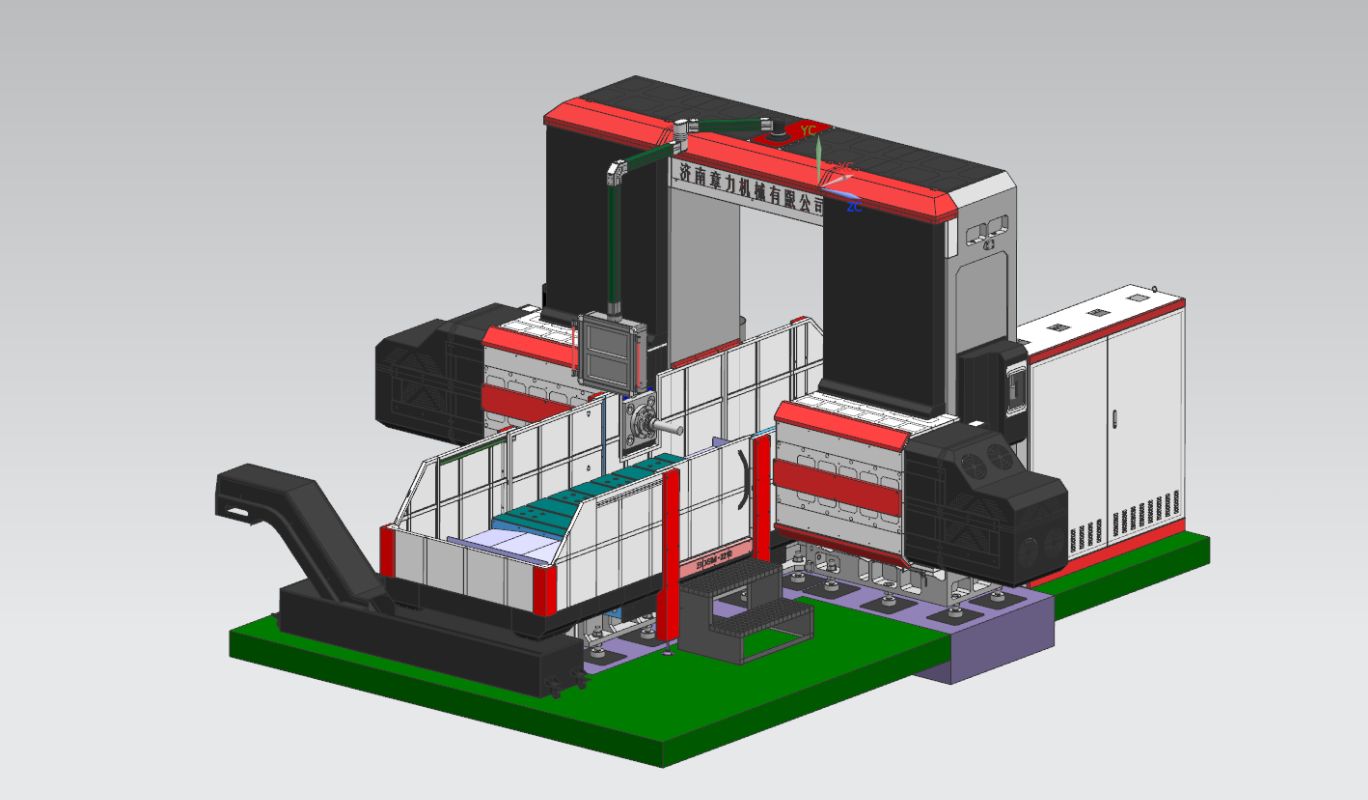
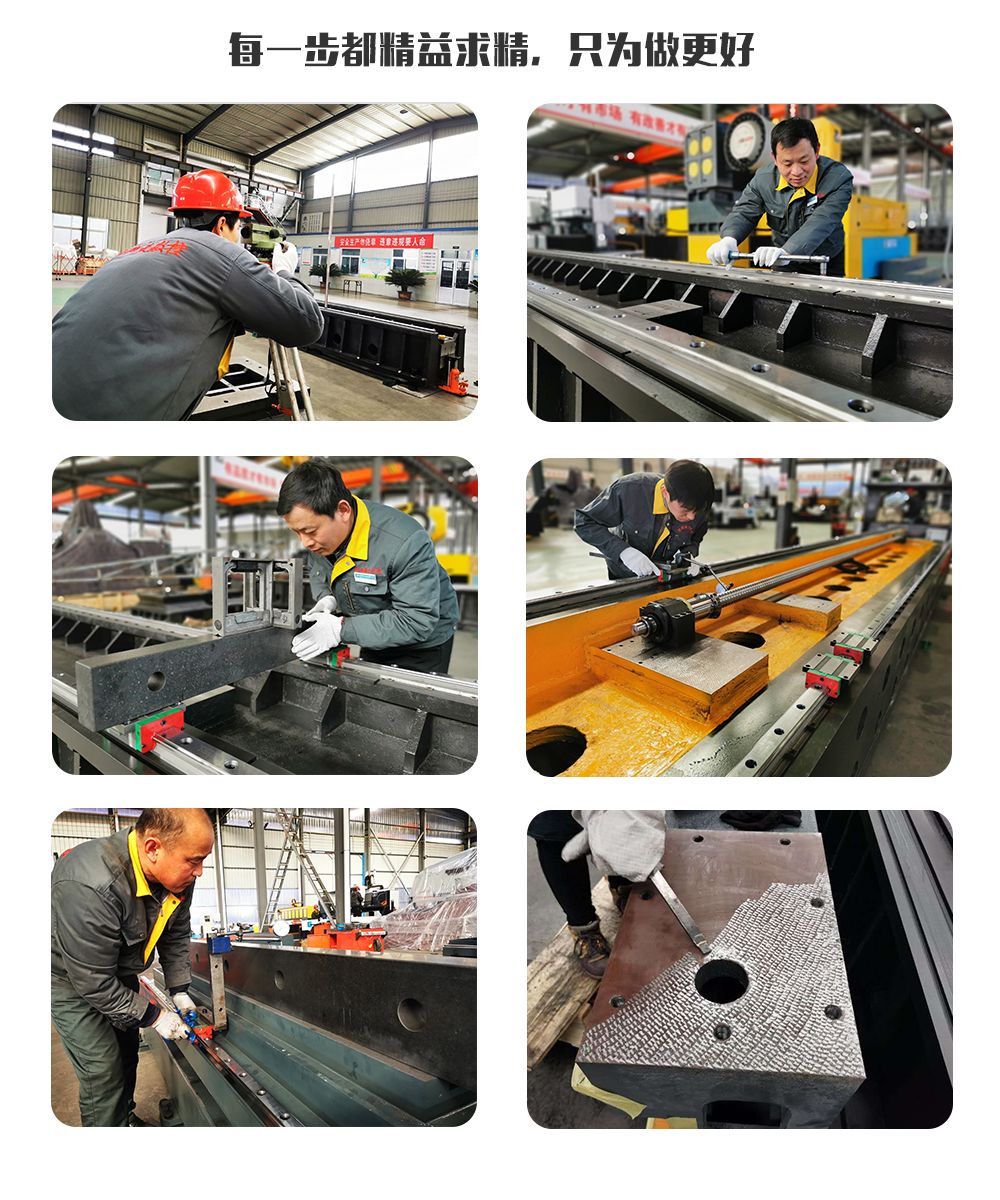
બેડ, વર્કબેન્ચ, ડાબા અને જમણા સ્તંભો, બીમ, ગેન્ટ્રી કનેક્ટિંગ બીમ, સેડલ્સ, રેમ્સ, વગેરે, બધા રેઝિન સેન્ડ મોલ્ડિંગ, ઉચ્ચ-ગુણવત્તાવાળા ગ્રે આયર્ન 250 કાસ્ટિંગથી બનેલા છે, ગરમ રેતીના ખાડામાં એનિલ કરવામાં આવે છે → વાઇબ્રેશન એજિંગ → ફર્નેસ એનલીંગ → વાઇબ્રેશન એજિંગ → રફ મશીનિંગ → વાઇબ્રેશન એજિંગ → ફર્નેસ એનલીંગ → વાઇબ્રેશન એજિંગ → ફિનિશિંગ, ભાગોના નકારાત્મક તાણને સંપૂર્ણપણે દૂર કરે છે, અને ભાગોનું પ્રદર્શન સ્થિર રાખે છે. ફિક્સ્ડ બેડ, ડાબા અને જમણા સ્તંભો, ગેન્ટ્રી અને વર્કબેન્ચ ચાલ; મશીનમાં મિલિંગ, બોરિંગ કટીંગ, ડ્રિલિંગ, કાઉન્ટરસિંકિંગ, ટેપિંગ અને અન્ય કાર્યો છે, ટૂલ કૂલિંગ પદ્ધતિ બાહ્ય ઠંડક છે, મશીનમાં 5 ફીડ એક્સ છે, જે 4-અક્ષ જોડાણ, 5-અક્ષ સિંગલ-એક્શન, 2 પાવર હેડ, મશીન અક્ષીય અને પાવર હેડને સાકાર કરી શકે છે. નીચેની આકૃતિમાં બતાવવામાં આવ્યું છે.
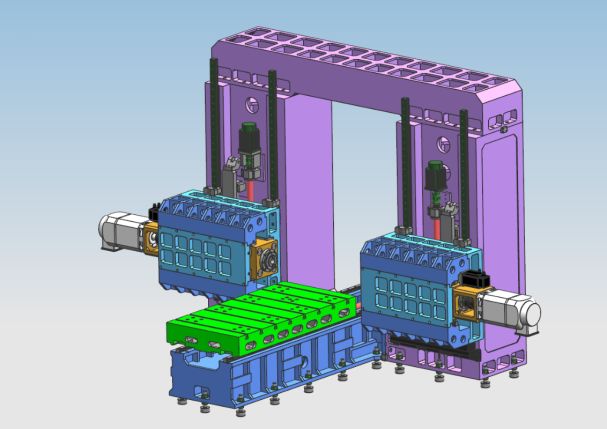
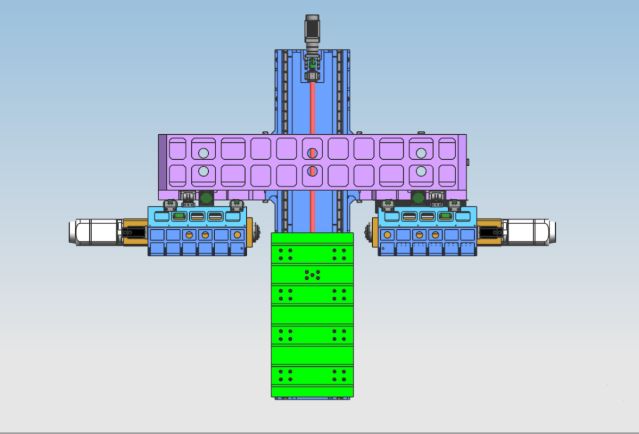
2.2. અક્ષીય ટ્રાન્સમિશન ફીડ ભાગનું મુખ્ય માળખું
૨.૨.૧. X-અક્ષ: વર્કટેબલ ફિક્સ્ડ બેડના ગાઇડ રેલ સાથે બાજુમાં પરસ્પર ફરે છે.
એક્સ-એક્સિસ ટ્રાન્સમિશન: એસી સર્વો મોટર અને ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ વર્કટેબલને બોલ સ્ક્રુ ટ્રાન્સમિશન દ્વારા ચલાવવા માટે થાય છે જેથી એક્સ-એક્સિસ રેખીય ગતિ પ્રાપ્ત થાય.
માર્ગદર્શિકા રેલ ફોર્મ: બે ઉચ્ચ-શક્તિવાળા ચોકસાઇવાળા રેખીય માર્ગદર્શિકા રેલ્સ મૂકો
2.2.2.Y1 અક્ષ: પાવર હેડ અને રેમ કોલમની આગળની બાજુએ ઊભી રીતે સ્થાપિત થયેલ છે, અને કોલમની ગાઇડ રેલ સાથે ડાબે અને જમણે પરસ્પર ફરે છે.
Y1-અક્ષ ટ્રાન્સમિશન: AC સર્વો મોટરનો ઉપયોગ બોલ સ્ક્રુ ચલાવવા માટે થાય છે જેથી કાઠીને ખસેડવામાં આવે અને Y1-અક્ષ રેખીય ગતિને સાકાર કરવામાં આવે.
માર્ગદર્શિકા રેલ ફોર્મ: 45 પ્રકારના રેખીય માર્ગદર્શિકા રેલના 4 ટુકડા.
2.2.3.Y2 અક્ષ: પાવર હેડનો બીજો રેમ કોલમની આગળની બાજુએ ઊભી રીતે સ્થાપિત થયેલ છે, અને કોલમની ગાઇડ રેલ સાથે ડાબે અને જમણે પરસ્પર ફરે છે.
Y2-અક્ષ ટ્રાન્સમિશન: AC સર્વો મોટરનો ઉપયોગ બોલ સ્ક્રુ ચલાવવા માટે થાય છે જેથી Y1-અક્ષની રેખીય ગતિને સાકાર કરવા માટે સેડલ ગતિને ચલાવી શકાય.
માર્ગદર્શિકા રેલ ફોર્મ: 45 પ્રકારના રેખીય માર્ગદર્શિકા રેલના 4 ટુકડાઓ
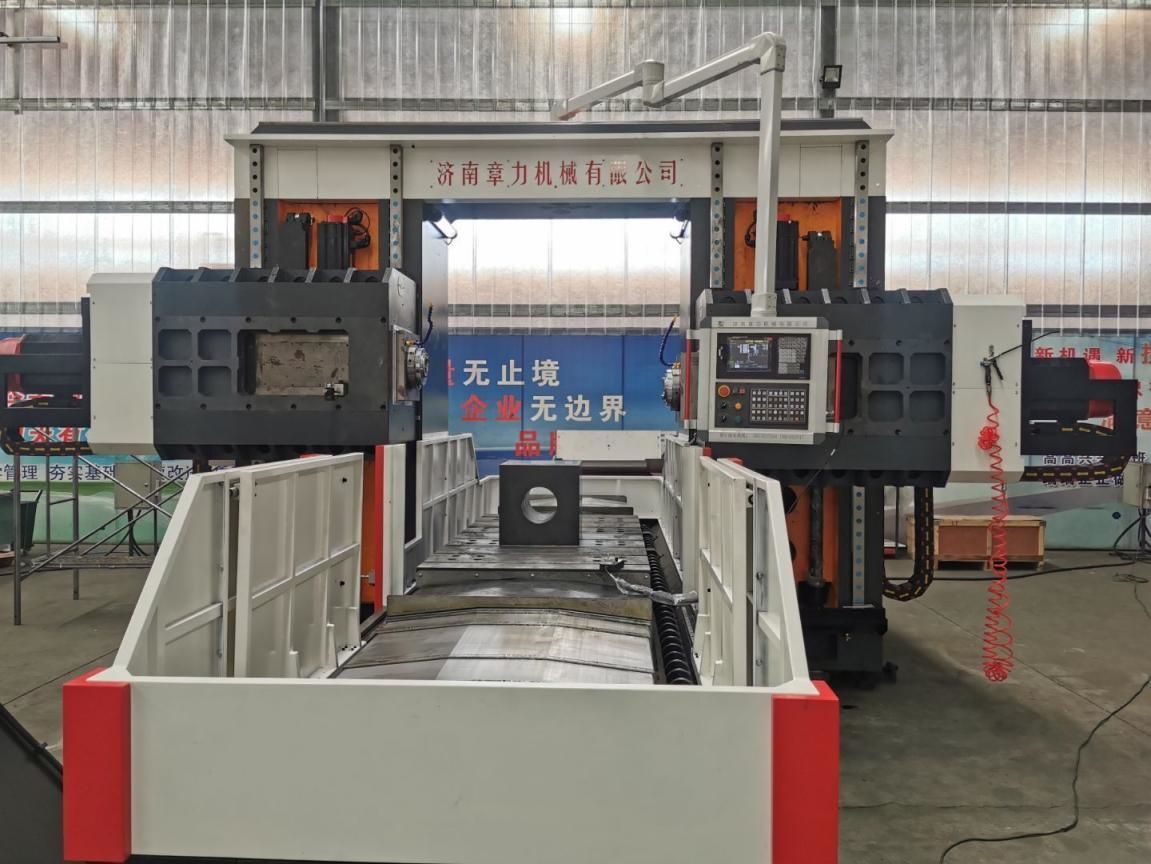
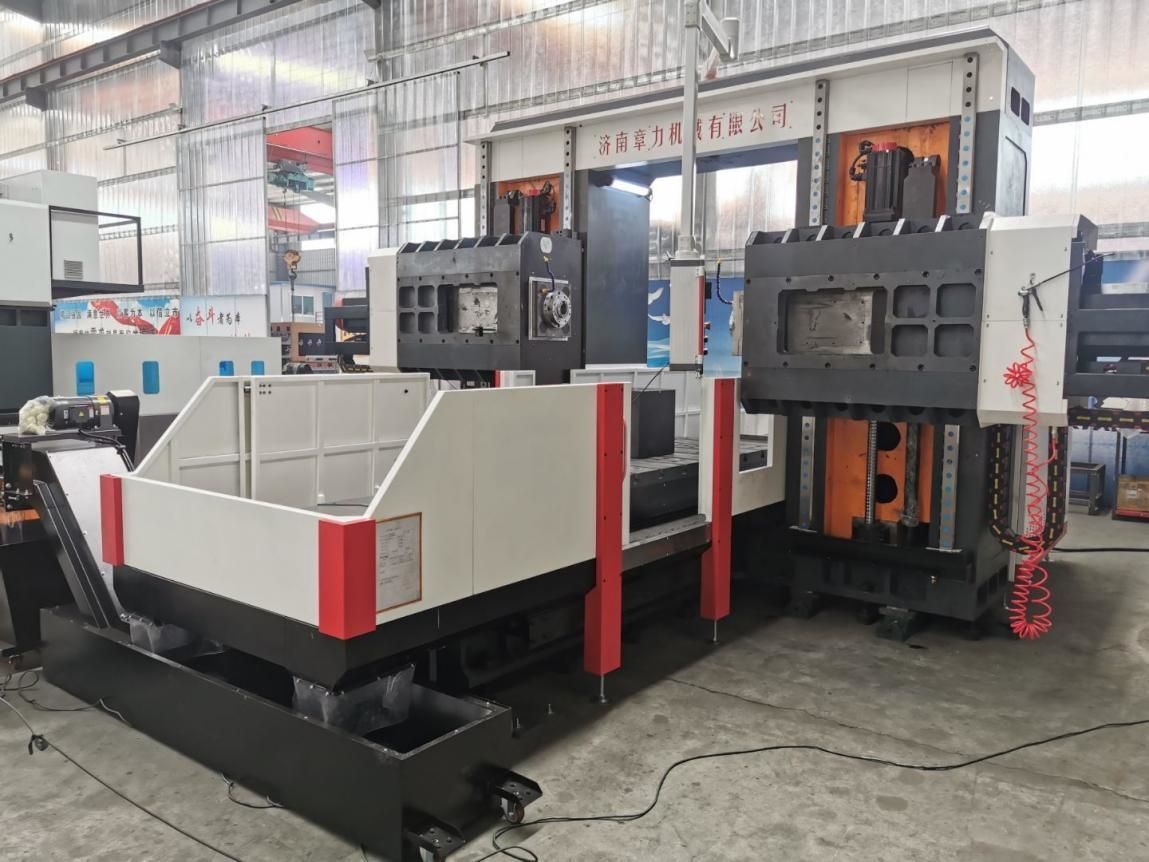
૨.૨.૪. Z1 અક્ષ: પાવર હેડ સ્લાઇડિંગ સેડલ જમણા સ્તંભની આગળની બાજુએ ઊભી રીતે સ્થાપિત થયેલ છે, અને સ્તંભ માર્ગદર્શિકા રેલ સાથે ઉપર અને નીચે પરસ્પર ફરે છે.
Z1-અક્ષ ટ્રાન્સમિશન: Z1-અક્ષ રેખીય ગતિને સાકાર કરવા માટે બોલ સ્ક્રુમાંથી રેમને ખસેડવા માટે AC સર્વો મોટર અને ઉચ્ચ-ચોકસાઇવાળા પ્લેનેટરી રીડ્યુસરનો ઉપયોગ થાય છે.
માર્ગદર્શિકા રેલ ફોર્મ: 2 65 પ્રકારના રેખીય માર્ગદર્શિકા રેલ્સ
2.2.5.Z2 અક્ષ: પાવર હેડ સ્લાઇડ સેડલ જમણા સ્તંભની આગળની બાજુએ ઊભી રીતે સ્થાપિત થયેલ છે, અને સ્તંભ માર્ગદર્શિકા રેલ સાથે ઉપર અને નીચે પરસ્પર ફરે છે.
Z1-અક્ષ ટ્રાન્સમિશન: AC સર્વો મોટર વત્તા ઉચ્ચ-ચોકસાઇવાળા ગ્રહોના રીડ્યુસરનો ઉપયોગ રેમને બોલ સ્ક્રુમાંથી પસાર થવા માટે ચલાવવા માટે થાય છે જેથી Z2-અક્ષ રેખીય ગતિ પ્રાપ્ત થાય.
માર્ગદર્શિકા રેલ ફોર્મ: 2 65 પ્રકારના રેખીય માર્ગદર્શિકા રેલ્સ
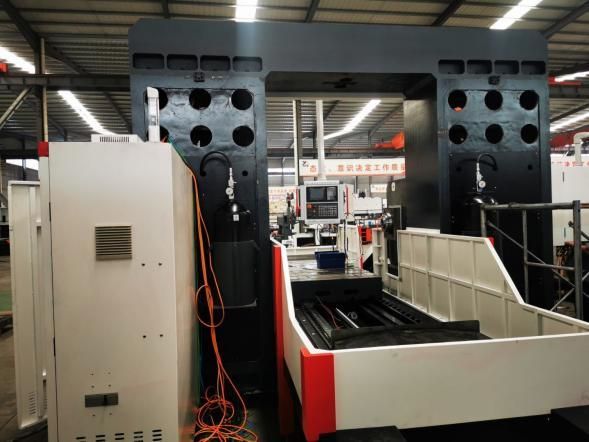
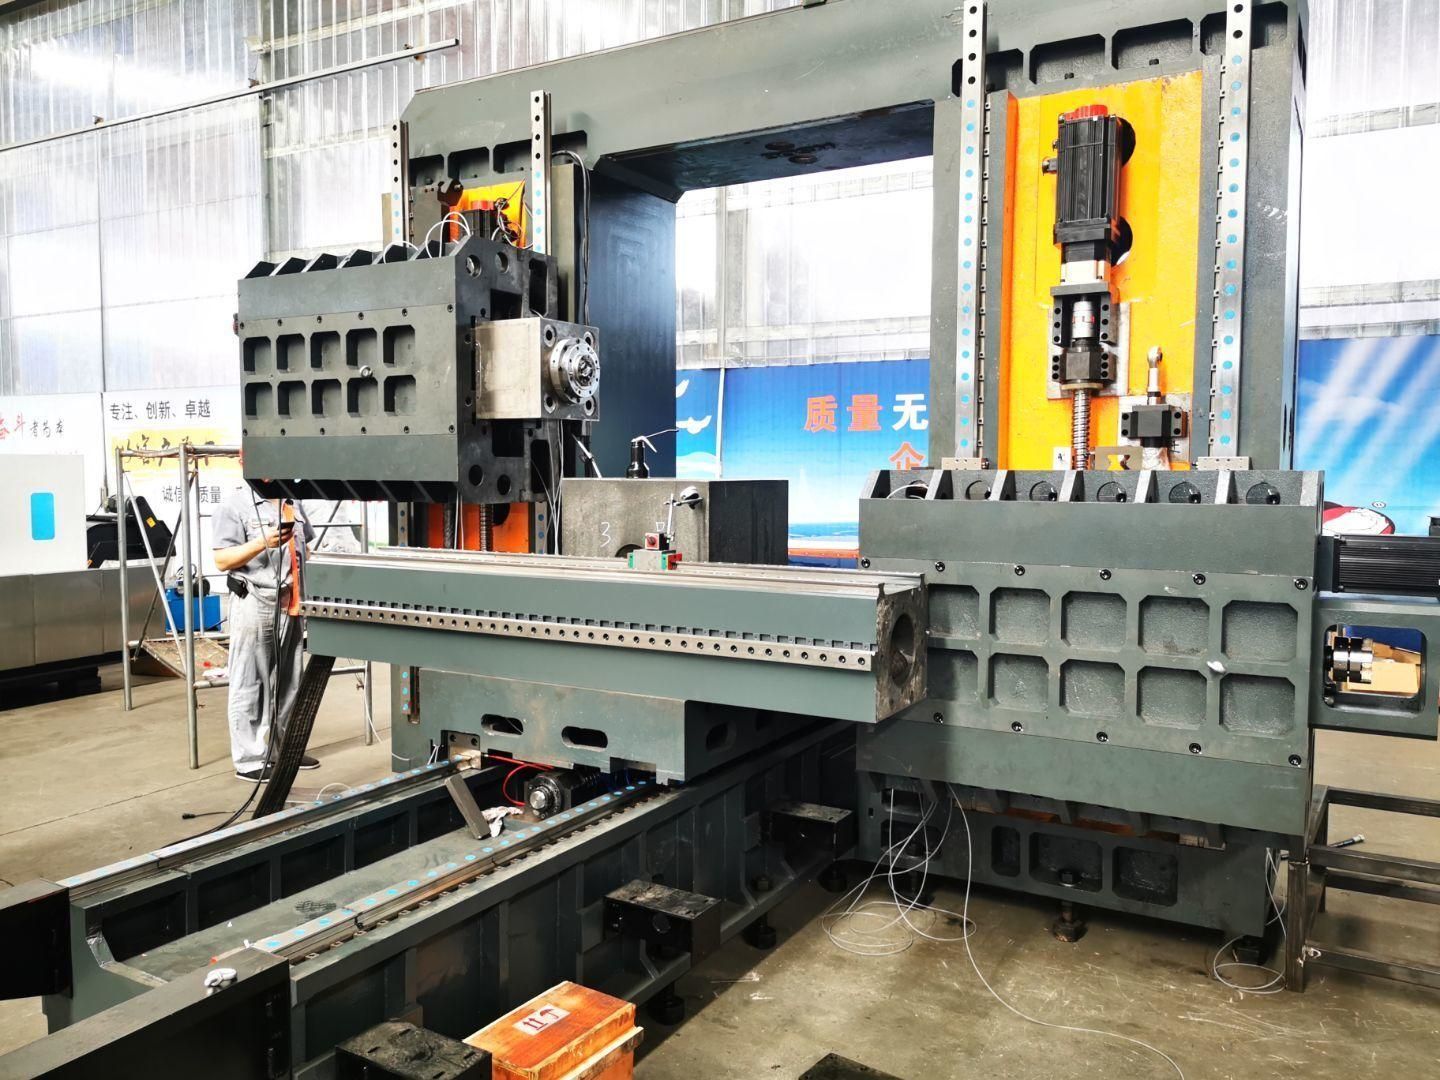
ઉચ્ચ ગુણવત્તાવાળા HT250 કાસ્ટિંગ કોલમ 65 પ્રકારના હેવી-ડ્યુટી રેખીય માર્ગદર્શિકા રેલ્સના 2 ટુકડાઓ
બોરિંગ અને મિલિંગ પાવર હેડ (પાવર હેડ 1 અને 2 સહિત) એક કમ્પાઉન્ડ સ્ક્વેર રેમ છે, અને ગતિશીલ દિશા 4 રેખીય રોલર ગાઇડ રેલ્સ દ્વારા સંચાલિત છે. ડ્રાઇવ ચોકસાઇ બોલ સ્ક્રુ જોડી ચલાવવા માટે AC સર્વો મોટરનો ઉપયોગ કરે છે. મશીન નાઇટ્રોજન બેલેન્સ બારથી સજ્જ છે. , સ્ક્રુ અને સર્વો મોટર પર મશીન હેડની બેરિંગ ક્ષમતા ઘટાડે છે. Z-એક્સિસ મોટરમાં ઓટોમેટિક બ્રેક ફંક્શન છે. પાવર નિષ્ફળતાના કિસ્સામાં, ઓટોમેટિક બ્રેક મોટર શાફ્ટને ચુસ્તપણે પકડી રાખશે જેથી તે ફેરવી ન શકે. કામ કરતી વખતે, જ્યારે ડ્રિલ બીટ વર્કપીસને સ્પર્શતું નથી, ત્યારે તે ઝડપથી ફીડ થશે; જ્યારે ડ્રિલ બીટ વર્કપીસને સ્પર્શે છે, ત્યારે તે આપમેળે વર્કિંગ ફીડ પર સ્વિચ કરશે. જ્યારે ડ્રિલ બીટ વર્કપીસમાં પ્રવેશ કરે છે, ત્યારે તે આપમેળે ઝડપી રીવાઇન્ડ પર સ્વિચ કરશે; જ્યારે ડ્રિલ બીટનો છેડો વર્કપીસ છોડીને સેટ પોઝિશન પર પહોંચે છે, ત્યારે તે ઓટોમેટિક પરિભ્રમણને સાકાર કરવા માટે આગલી હોલ પોઝિશન પર જશે. અને તે બ્લાઇન્ડ હોલ ડ્રિલિંગ, મિલિંગ, ચેમ્ફરિંગ, ચિપ બ્રેકિંગ, ઓટોમેટિક ચિપ રિમૂવલ વગેરેના કાર્યોને સાકાર કરી શકે છે, જે શ્રમ ઉત્પાદકતામાં સુધારો કરે છે.
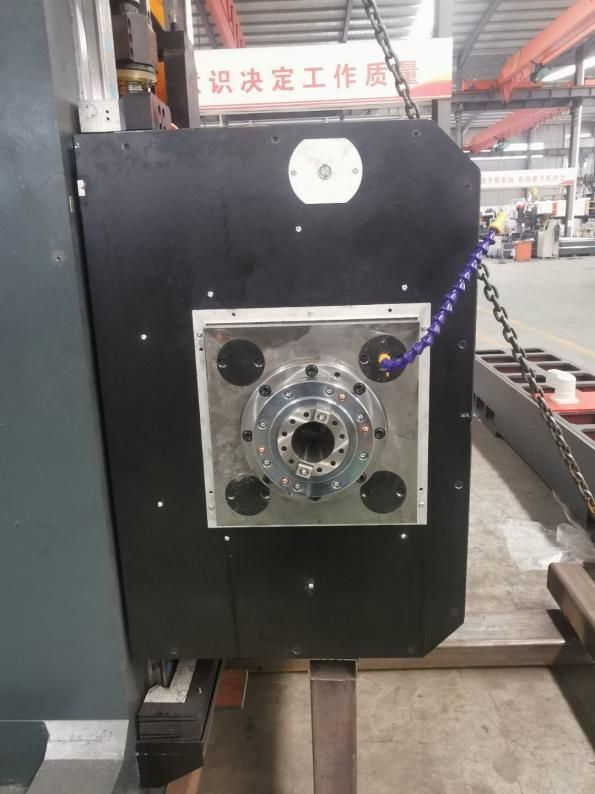
500mm સ્ટ્રોક કમ્પાઉન્ડ સ્ક્વેર રેમ પાવર હેડ પરંપરાગત ઇન્સર્ટ્સને બદલે રેખીય માર્ગદર્શિકાઓનો ઉપયોગ કરે છે જેથી ચોરસ રેમની કઠોરતા જાળવી રાખીને માર્ગદર્શિકાની ચોકસાઈમાં ઘણો સુધારો થાય.
2.૩. ચિપ દૂર કરવી અને ઠંડક આપવી
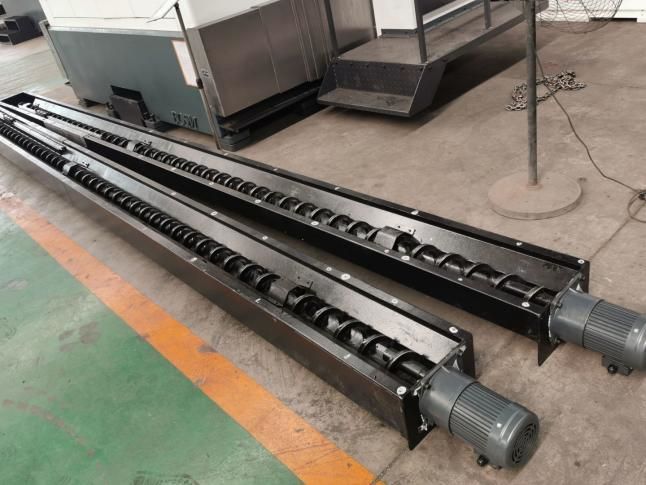
વર્કબેન્ચની નીચે બંને બાજુએ સર્પાકાર અને ફ્લેટ ચેઇન ચિપ કન્વેયર્સ સ્થાપિત છે, અને સંસ્કારી ઉત્પાદનને સાકાર કરવા માટે ચિપ્સને સર્પાકાર અને ચેઇન પ્લેટના બે તબક્કાઓ દ્વારા અંતે ચિપ કન્વેયર સુધી આપમેળે પહોંચાડી શકાય છે. ચિપ કન્વેયરના શીતક ટાંકીમાં એક કૂલિંગ પંપ છે, જેનો ઉપયોગ ટૂલના બાહ્ય ઠંડક માટે ટૂલના પ્રદર્શન અને સેવા જીવનને સુનિશ્ચિત કરવા માટે કરી શકાય છે, અને શીતકને રિસાયકલ કરી શકાય છે.
3. સંપૂર્ણ ડિજિટલ સંખ્યાત્મક નિયંત્રણ સિસ્ટમ:
૩.૧. ચિપ બ્રેકિંગ ફંક્શન સાથે, ચિપ બ્રેકિંગ સમય અને ચિપ બ્રેકિંગ ચક્ર મેન-મશીન ઇન્ટરફેસ પર સેટ કરી શકાય છે.
૩.૨. ટૂલ લિફ્ટિંગ ફંક્શનથી સજ્જ, ટૂલ લિફ્ટિંગ અંતર મેન-મશીન ઇન્ટરફેસ પર સેટ કરી શકાય છે. જ્યારે અંતર પહોંચી જાય છે, ત્યારે ટૂલ ઝડપથી ઉપાડવામાં આવે છે, પછી ચિપ્સ ફેંકી દેવામાં આવે છે, અને પછી તેને ઝડપથી ડ્રિલિંગ સપાટી પર ફોરવર્ડ કરવામાં આવે છે અને આપમેળે કાર્યમાં રૂપાંતરિત થાય છે.
૩.૩. સેન્ટ્રલાઇઝ્ડ ઓપરેશન કંટ્રોલ બોક્સ અને હેન્ડ-હેલ્ડ યુનિટ ન્યુમેરિકલ કંટ્રોલ સિસ્ટમ અપનાવે છે અને યુએસબી ઇન્ટરફેસ અને એલસીડી લિક્વિડ ક્રિસ્ટલ ડિસ્પ્લેથી સજ્જ છે. પ્રોગ્રામિંગ, સ્ટોરેજ, ડિસ્પ્લે અને કોમ્યુનિકેશનને સરળ બનાવવા માટે, ઓપરેશન ઇન્ટરફેસમાં મેન-મશીન ડાયલોગ, એરર કમ્પેન્સેશન અને ઓટોમેટિક એલાર્મ જેવા કાર્યો છે.
૩.૪. પ્રક્રિયા કરતા પહેલા, ઉપકરણ છિદ્રની સ્થિતિનું પૂર્વાવલોકન અને ફરીથી નિરીક્ષણ કરવાનું કાર્ય કરે છે, અને કામગીરી ખૂબ જ અનુકૂળ છે.
4આપોઆપ લુબ્રિકેશન
મશીન પ્રિસિઝન રેખીય માર્ગદર્શિકા રેલ જોડીઓ, પ્રિસિઝન બોલ સ્ક્રુ જોડીઓ અને અન્ય ઉચ્ચ-ચોકસાઇ ગતિ જોડીઓ ઓટોમેટિક લ્યુબ્રિકેશન સિસ્ટમથી સજ્જ છે. ઓટોમેટિક લ્યુબ્રિકેટિંગ પંપ પ્રેશર ઓઇલ આઉટપુટ કરે છે, અને ક્વોન્ટિટેટિવ લ્યુબ્રિકેટર ઓઇલ ચેમ્બર તેલમાં પ્રવેશ કરે છે. ઓઇલ ચેમ્બર તેલથી ભરાયા પછી, જ્યારે સિસ્ટમનું દબાણ 1.4-1.75Mpa સુધી વધે છે, ત્યારે સિસ્ટમમાં પ્રેશર સ્વીચ બંધ થઈ જાય છે, પંપ બંધ થઈ જાય છે, અને તે જ સમયે અનલોડિંગ વાલ્વ અનલોડ થાય છે. જ્યારે રસ્તામાં તેલનું દબાણ 0.2Mpa થી નીચે જાય છે, ત્યારે ક્વોન્ટિટેટિવ લ્યુબ્રિકેટર લુબ્રિકેટિંગ પોઇન્ટ ભરવાનું શરૂ કરે છે અને એક તેલ ભરણ પૂર્ણ કરે છે. ક્વોન્ટિટેટિવ તેલ ઇન્જેક્ટરના સચોટ તેલ પુરવઠા અને સિસ્ટમ દબાણની શોધને કારણે, તેલ પુરવઠો વિશ્વસનીય છે, ખાતરી કરે છે કે દરેક કાઇનેમેટિક જોડીની સપાટી પર તેલ ફિલ્મ છે, ઘર્ષણ અને ઘસારો ઘટાડે છે, અને ઓવરહિટીંગને કારણે આંતરિક માળખાને થતા નુકસાનને અટકાવે છે. , મશીનની ચોકસાઈ અને જીવન સુનિશ્ચિત કરવા માટે. સ્લાઇડિંગ ગાઇડ રેલ જોડીની તુલનામાં, આ મશીનમાં વપરાતા રોલિંગ રેખીય માર્ગદર્શિકા રેલ જોડીમાં શ્રેણીબદ્ધ ફાયદા છે:
① ગતિ સંવેદનશીલતા વધારે છે, રોલિંગ ગાઇડ રેલનો ઘર્ષણ ગુણાંક નાનો છે, ફક્ત 0.0025~0.01 છે, અને ડ્રાઇવિંગ પાવર ઘણો ઓછો થયો છે, જે સામાન્ય મશીનરીના માત્ર 1/10 જેટલો છે.
② ગતિશીલ અને સ્થિર ઘર્ષણ વચ્ચેનો તફાવત ખૂબ જ નાનો છે, અને ફોલો-અપ કામગીરી ઉત્તમ છે, એટલે કે, ડ્રાઇવિંગ સિગ્નલ અને યાંત્રિક ક્રિયા વચ્ચેનો સમય અંતરાલ અત્યંત ટૂંકો છે, જે સંખ્યાત્મક નિયંત્રણ પ્રણાલીની પ્રતિભાવ ગતિ અને સંવેદનશીલતાને સુધારવા માટે અનુકૂળ છે.
③તે હાઇ-સ્પીડ રેખીય ગતિ માટે યોગ્ય છે, અને તેની તાત્કાલિક ગતિ સ્લાઇડિંગ ગાઇડ રેલ્સ કરતા લગભગ 10 ગણી વધારે છે.
④ તે ગેપલેસ હિલચાલને અનુભવી શકે છે અને યાંત્રિક સિસ્ટમની હિલચાલની કઠોરતાને સુધારી શકે છે.
⑤વ્યાવસાયિક ઉત્પાદકો દ્વારા ઉત્પાદિત, તે ઉચ્ચ ચોકસાઇ, સારી વૈવિધ્યતા અને સરળ જાળવણી ધરાવે છે.
5.ત્રણ-અક્ષ લેસર નિરીક્ષણ:
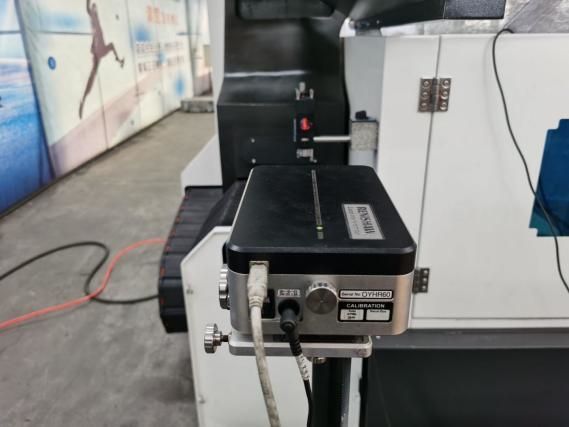
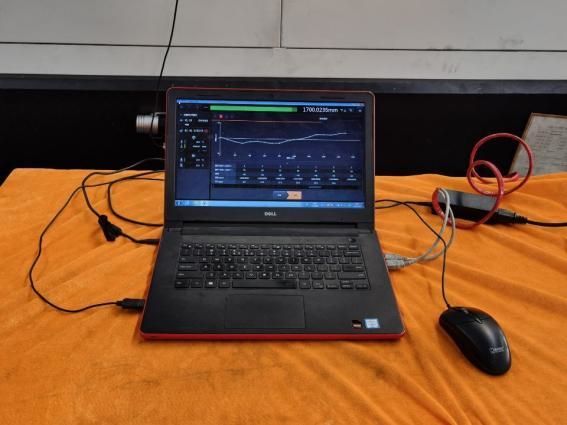
બોસમેનના દરેક મશીનને યુનાઇટેડ કિંગડમમાં RENISHAW કંપનીના લેસર ઇન્ટરફેરોમીટર દ્વારા માપાંકિત કરવામાં આવે છે જેથી મશીનની ગતિશીલ, સ્થિર સ્થિરતા અને પ્રક્રિયા ચોકસાઈ સુનિશ્ચિત કરવા માટે પિચ ભૂલ, બેકલેશ, પોઝિશનિંગ ચોકસાઈ, પુનરાવર્તિત પોઝિશનિંગ ચોકસાઈ વગેરેનું સચોટ નિરીક્ષણ અને વળતર મળે. બોલબાર નિરીક્ષણ દરેક મશીન બ્રિટિશ RENISHAW કંપનીના બોલબારનો ઉપયોગ સાચી વર્તુળ ચોકસાઈ અને મશીન ભૌમિતિક ચોકસાઈને માપાંકિત કરવા માટે કરે છે, અને મશીનની 3D મશીનિંગ ચોકસાઈ અને ગોળાકાર ચોકસાઈ સુનિશ્ચિત કરવા માટે તે જ સમયે ગોળાકાર કટીંગ પ્રયોગો કરે છે.
6. મશીન ઉપયોગ વાતાવરણ:
૬.૧. સાધનોના ઉપયોગ માટે પર્યાવરણીય જરૂરિયાતો
ચોકસાઇ મશીનિંગ માટે આસપાસના તાપમાનનું સતત સ્તર જાળવવું એ એક આવશ્યક પરિબળ છે.
(૧) ઉપલબ્ધ આસપાસના તાપમાનની જરૂરિયાતો -૧૦°C થી ૩૫°C છે, જ્યારે આસપાસનું તાપમાન ૨૦°C હોય છે, ત્યારે ભેજ ૪૦% થી ૭૫% હોવો જોઈએ.
(2) મશીનની સ્થિર ચોકસાઈ નિર્દિષ્ટ શ્રેણીમાં રાખવા માટે, શ્રેષ્ઠ આસપાસનું તાપમાન 15°C થી 25°C હોવું જરૂરી છે, અને તાપમાનનો તફાવત ±2°C/24 કલાકથી વધુ ન હોવો જોઈએ.
૬.૨. પાવર સપ્લાય વોલ્ટેજ: ૩ તબક્કા, ૩૮૦V, ±૧૦% વોલ્ટેજ વધઘટની રેન્જમાં, પાવર સપ્લાય ફ્રીક્વન્સી: ૫૦HZ.
૬.૩. જો ઉપયોગના ક્ષેત્રમાં વોલ્ટેજ અસ્થિર હોય, તો મશીનનું સામાન્ય સંચાલન સુનિશ્ચિત કરવા માટે મશીન સ્થિર પાવર સપ્લાયથી સજ્જ હોવું જોઈએ.
૬.૪. મશીનમાં વિશ્વસનીય ગ્રાઉન્ડિંગ હોવું જોઈએ: ગ્રાઉન્ડિંગ વાયર કોપર વાયરનો હોય, વાયરનો વ્યાસ ૧૦ મીમી² કરતા ઓછો ન હોવો જોઈએ, અને ગ્રાઉન્ડિંગ પ્રતિકાર ૪ ઓહ્મ કરતા ઓછો હોવો જોઈએ.
૬.૫. જો હવાના સ્ત્રોતની સંકુચિત હવા હવાના સ્ત્રોતની જરૂરિયાતોને પૂર્ણ ન કરી શકે, તો મશીનના હવાના સેવન પહેલાં હવાના સ્ત્રોત શુદ્ધિકરણ ઉપકરણ (ડિહ્યુમિડિફિકેશન, ડિગ્રીઝિંગ, ફિલ્ટરિંગ) નો સમૂહ ઉમેરવો જોઈએ.
૬.૬. મશીન ઉત્પાદન નિષ્ફળતા અથવા મશીન ચોકસાઈ ગુમાવવાથી બચવા માટે, ઉપકરણોને સીધા સૂર્યપ્રકાશ, કંપન અને ગરમીના સ્ત્રોતો, ઉચ્ચ-આવર્તન જનરેટર, ઇલેક્ટ્રિક વેલ્ડીંગ મશીનો વગેરેથી દૂર રાખો.
7.ટેકનિકલ પરિમાણો:
| મોડેલ | 5020-5Z નો પરિચય | |
| મહત્તમ પ્રોસેસિંગ વર્કપીસ કદ | લંબાઈ × પહોળાઈ × ઊંચાઈ (મીમી) | ૫૦૦૦×૨૦૦૦×૨૫૦૦ |
| ગેન્ટ્રી મહત્તમ ફીડ | પહોળાઈ (મીમી) | ૨૩૦૦ |
| વર્કિંગ ડેસ્કનું કદ | લંબાઈ X પહોળાઈ (મીમી) | ૫૦૦૦*૨૦૦૦ |
| ટેબલ પર મુસાફરી | વર્કબેન્ચ આગળ અને પાછળ ખસે છે (મીમી) | ૫૦૦૦ |
| ડબલ રેમ લિફ્ટ ઉપર અને નીચે | રેમનો ઉપર અને નીચે સ્ટ્રોક (મીમી) | ૨૫૦૦ |
| આડું રેમ પ્રકારનું ડ્રિલિંગ હેડ પાવર હેડ વન ટુ | જથ્થો (2) | ૨ |
| આડું રેમ પ્રકારનું ડ્રિલિંગ હેડ પાવર હેડ વન ટુ | સ્પિન્ડલ ટેપર | બીટી૫૦ |
| સ્પિન્ડલ ગતિ (r/મિનિટ) | ૩૦~૫૦૦૦ | |
| સર્વો સ્પિન્ડલ મોટર પાવર (kw) | ૩૭*૨ | |
| બે સ્પિન્ડલ્સના નાકના છેડાના કેન્દ્રો વચ્ચેનું અંતર (મીમી) | ૧૫૦૦-૨૫૦૦ મીમી | |
| સિંગલ રેમનો ડાબો અને જમણો સ્ટ્રોક (મીમી) | ૫૦૦ | |
| ડબલ રેમનો ડાબો અને જમણો સ્ટ્રોક (મીમી) | ૧૦૦૦ | |
| દ્વિપક્ષીય સ્થિતિ ચોકસાઈ | ૩૦૦ મીમી*૩૦૦ મીમી | ±૦.૦૨૫ |
| દ્વિ-દિશાત્મક પુનરાવર્તન સ્થિતિ ચોકસાઈ | ૩૦૦ મીમી*૩૦૦ મીમી | ±૦.૦૨ |
| કુલ વજન (t) | (લગભગ) ૫૫ | કુલ વજન (t) |
ઉત્પાદનોની શ્રેણીઓ
-

VC સિરીઝ હાઇ રિજિડિટી CNC મશીનિંગ સેન્ટર સાથે...
-

HP સિરીઝ હોરિઝોન્ટલ મૂવિંગ કોલમ લીનિયર ગાઇડ...
-

HT શ્રેણી આડી મૂવિંગ કોલમ લીનિયર માર્ગદર્શિકા...
-

VS સિરીઝ ફોર-ટ્રેક હેવી ડ્યુટી CNC મશીનિંગ સી...
-

ઉચ્ચ કઠોરતા સાથે વી સિરીઝ સીએનસી મશીનિંગ સેન્ટર
-

X સિરીઝ ડબલ કોલમ CNC મશીનિંગ સેન્ટર
-

હોરિઝોન્ટલ 5-એક્સિસ CNC મશીનિંગ સેન્ટર TKG1600
-

CNC વર્ટિકલ ટર્નિંગ અને મિલિંગ કમ્પોઝિટ સેન્ટ...
-

હાઇ સ્પીડ સીએનસી મશીનિંગ સેન્ટર જીએમ સિરીઝ
-

હાઇ સ્પીડ CNC મિલિંગ GT શ્રેણી
-

ડ્યુઅલ-સ્પિન્ડલ CNC લેથ SK32
-

વ્હીલ માટે CNC વર્ટિકલ મશીનિંગ સેન્ટર RFTV510...