


એક સફળસીએનસી ટર્નિંગ સેન્ટરરોકાણ માટે આવશ્યક પરિબળો ઓળખવા જરૂરી છે. વ્યૂહાત્મક આયોજન આ સંપાદનને માર્ગદર્શન આપે છે. વૈશ્વિક CNC મશીનિંગ અને ટર્નિંગ સેન્ટર્સ બજાર નોંધપાત્ર વૃદ્ધિનો અંદાજ લગાવે છે, જેમાં૨૦૨૪ થી ૨૦૩૦ સુધી ૬.૬% ચક્રવૃદ્ધિ વાર્ષિક વૃદ્ધિ દર. તેનો હાઇ-સ્પીડ સેગમેન્ટ અપેક્ષા રાખે છે કે૨૦૨૫ અને ૨૦૩૫ વચ્ચે ૫.૮% સીએજીઆર. આ વિસ્તરણ જાણકાર નિર્ણયોની જરૂરિયાત પર ભાર મૂકે છે.મલ્ટી-ફંક્શન CNC લેથ ઉત્પાદકવિવિધ વિકલ્પો પૂરા પાડે છે. સમજણટર્નિંગ સેન્ટર ચોકસાઇસૌથી મહત્વપૂર્ણ છે. ખરીદદારો વારંવાર પૂછે છે, “CNC ટર્નિંગ સેન્ટર અને CNC લેથ વચ્ચે શું તફાવત છે?"અને"વર્ટિકલ અને હોરીઝોન્ટલ ટર્નિંગ સેન્ટર વચ્ચે કેવી રીતે પસંદગી કરવી?". દસ મહત્વપૂર્ણ બાબતો જાણકાર ખરીદીને માર્ગદર્શન આપે છે.
કી ટેકવેઝ
- તમારી ઉત્પાદન જરૂરિયાતો અને ભાગોની જરૂરિયાતોને સમજો. આ તમને યોગ્ય મશીન કદ અને શક્તિ પસંદ કરવામાં મદદ કરે છે.
- જુઓમશીન સ્પષ્ટીકરણોજેમ કે સ્પિન્ડલ પાવર અને ટૂલિંગ વિકલ્પો. આ સુવિધાઓ મશીન કેટલી સારી રીતે કાર્ય કરે છે તેના પર અસર કરે છે.
- કંટ્રોલ સિસ્ટમ અને સોફ્ટવેર તપાસો. તેઓ મશીનને વાપરવા માટે સરળ બનાવે છે અને અન્ય સિસ્ટમો સાથે જોડે છે.
- મશીનની ચોકસાઈ અને તે ગરમી અને કંપનોને કેવી રીતે હેન્ડલ કરે છે તે ધ્યાનમાં લો. આ ખાતરી કરે છે કેઉચ્ચ ગુણવત્તાવાળા ભાગો.
- કુલ ખર્ચ વિશે વિચારો, ફક્ત કિંમત જ નહીં. આમાં ચલાવવાનો ખર્ચ, જાળવણી અને ભાવિ મૂલ્યનો સમાવેશ થાય છે.
તમારા CNC ટર્નિંગ સેન્ટર માટે ઉત્પાદન જરૂરિયાતો અને ભાગોની આવશ્યકતાઓ
પસંદ કરી રહ્યા છીએ aસીએનસી ટર્નિંગ સેન્ટરઉત્પાદન જરૂરિયાતો અને ભાગોની જરૂરિયાતોની સ્પષ્ટ સમજણથી શરૂઆત થાય છે. આ પરિબળો મશીનની જરૂરી વિશિષ્ટતાઓ અને ક્ષમતાઓને સીધી અસર કરે છે.
ભાગનું કદ અને વજન ક્ષમતાઓ
દુકાન જે ભાગોનું ઉત્પાદન કરવા માંગે છે તેના ભૌતિક પરિમાણો અને વજન એ મૂળભૂત બાબતો છે. મશીનની ક્ષમતામાં સૌથી મોટા અને ભારે ઘટકોનો સમાવેશ થવો જોઈએ. ઉદાહરણ તરીકે, CNC ટર્નિંગ કામગીરી ભાગોના કદની વિશાળ શ્રેણીને સંભાળે છે.
| ભાગ કદ શ્રેણી | પરિમાણો (મીમી) | પરિમાણો (માં) |
|---|---|---|
| ન્યૂનતમ | ૨×૨ | ૦.૦૭૯×૦.૦૭૯ |
| મહત્તમ | ૨૦૦×૫૦૦ | ૭.૯×૧૯.૭ |
મશીનના વિશિષ્ટતાઓ જેમ કે કેન્દ્રો વચ્ચેનું અંતર મહત્તમ ભાગની લંબાઈ નક્કી કરે છે, ઘણીવાર લગભગ 500 મીમી (19.7 ઇંચ). બેડ ઉપર સ્વિંગ મહત્તમ ભાગનો વ્યાસ નક્કી કરે છે, સામાન્ય રીતે 200 મીમી (7.9 ઇંચ) ની આસપાસ. ખરીદદારોએ ખાતરી કરવી જોઈએ કે પસંદ કરેલ CNC ટર્નિંગ સેન્ટર ભૌતિક રીતે તેમના લક્ષ્ય ભાગોને પકડી શકે છે અને મશીન કરી શકે છે.
પ્રક્રિયા કરવા માટેની સામગ્રીના પ્રકારો
દુકાન કયા પ્રકારના મટિરિયલ પર પ્રક્રિયા કરે છે તે મશીન અને ટૂલિંગની પસંદગી પર નોંધપાત્ર અસર કરે છે. વિવિધ મટિરિયલ્સમાં વિવિધ કઠિનતા સ્તર હોય છે, જેના માટે ચોક્કસ મશીન પાવર અને કટીંગ ટૂલ્સની જરૂર પડે છે.
| સામગ્રી કઠિનતા શ્રેણી | રોકવેલ કઠિનતા (HRC) | લાક્ષણિક CNC લેથ પ્રકારો |
|---|---|---|
| હાર્ડ-ટુ-મશીન એલોય | ૪૫–૭૦ એચઆરસી | હાઇ-ટોર્ક CNC લેથ્સ |
| મધ્યમ-કઠણ ઔદ્યોગિક સામગ્રી | ૨૫-૪૫ એચઆરસી | આડી CNC લેથ્સ |
| નરમ અને સરળતાથી મશીન કરી શકાય તેવી ધાતુઓ | <25 એચઆરસી | કોઈપણ CNC લેથ (એન્ટ્રી-લેવલ, બેન્ચટોપ, હાઇ-સ્પીડ સ્પિન્ડલ મશીનો સહિત) |
સ્ટાન્ડર્ડ CNC ટૂલિંગ સામાન્ય રીતે વ્યવહારુ મર્યાદા સુધી પહોંચે છેએચઆરસી ૪૦. HRC 50 થી ઉપરના મટિરિયલ્સને મશીન કરવા માટે ઘણીવાર વિશિષ્ટ સેટઅપની જરૂર પડે છે, જે મશીનિંગ સમય અને ખર્ચ બંનેને બમણું કરી શકે છે. ઉદાહરણ તરીકે, 4140 જેવા કાર્બન/એલોય સ્ટીલ્સને HRC 35 સુધી પ્રમાણભૂત રીતે મશીન કરવામાં આવે છે. તે HRC 40 થી ઉપર પડકારજનક બની જાય છે. 304 જેવા સ્ટેનલેસ સ્ટીલ્સ HRC 30 સુધી કાર્યક્ષમ હોય છે, HRC 35 થી આગળ મુશ્કેલ બની જાય છે. A2 જેવા ટૂલ સ્ટીલ્સ HRC 45 દ્વારા મશીન કરી શકાય છે, પરંતુ HRC 50 થી ઉપર વિશિષ્ટ સેટઅપ્સ જરૂરી છે. એલ્યુમિનિયમ એલોય સામાન્ય રીતે CNC મશીનિંગ માટે કોઈ કઠિનતા મર્યાદાઓ રજૂ કરતા નથી.
ઉત્પાદન વોલ્યુમ અને થ્રુપુટ
ઉત્પાદન વોલ્યુમ અને જરૂરી થ્રુપુટ મશીનની ગતિ, કાર્યક્ષમતા અને ઓટોમેશનની સંભાવના નક્કી કરે છે. મોટા પ્રમાણમાં ઉત્પાદન માટે ઝડપી ચક્ર સમય અને વિશ્વસનીય કામગીરીની જરૂર પડે છે. મોટી માત્રામાં ભાગોનું ઉત્પાદન કરતી દુકાનો ઓટોમેટિક બાર ફીડર અને રોબોટિક એકીકરણ જેવી સુવિધાઓનો લાભ મેળવે છે. આ ઉમેરાઓ મેન્યુઅલ હસ્તક્ષેપ ઘટાડે છે અને સતત કામગીરીને મહત્તમ બનાવે છે. તેનાથી વિપરીત, ઓછા વોલ્યુમ અથવા પ્રોટોટાઇપ કાર્ય માટે આવા વ્યાપક ઓટોમેશનની જરૂર ન પણ પડે. ઉત્પાદન લક્ષ્યોને પૂર્ણ કરવા માટે લાંબા સમય સુધી સતત આઉટપુટ જાળવવાની મશીનની ક્ષમતા મહત્વપૂર્ણ છે.
CNC ટર્નિંગ સેન્ટરની મશીન વિશિષ્ટતાઓ અને ક્ષમતાઓ
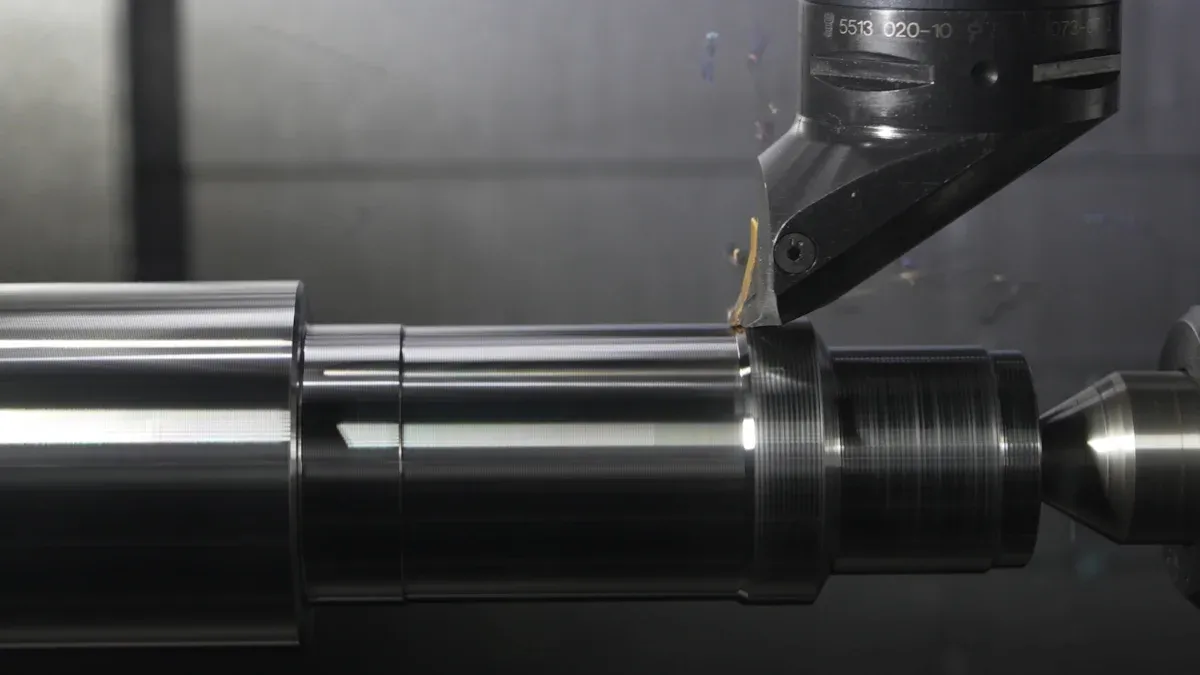
મશીનની વિશિષ્ટતાઓ અને ક્ષમતાઓ દુકાનની કાર્યક્ષમ અને સચોટ રીતે ભાગોનું ઉત્પાદન કરવાની ક્ષમતાને સીધી અસર કરે છે. ખરીદદારોએ આ તકનીકી પાસાઓનું કાળજીપૂર્વક મૂલ્યાંકન કરવું જોઈએ.
સ્પિન્ડલ રૂપરેખાંકન અને શક્તિ
સ્પિન્ડલ એ કોઈપણ ટર્નિંગ ઓપરેશનનું હૃદય છે. તેનું રૂપરેખાંકન અને શક્તિ મશીનની કટીંગ ક્ષમતા નક્કી કરે છે. સ્પિન્ડલ સ્પીડ, જે પ્રતિ મિનિટ રિવોલ્યુશન (RPM) માં માપવામાં આવે છે, તે વર્કપીસ કેટલી ઝડપથી ફરે છે તે નક્કી કરે છે. નાના વ્યાસ અને નરમ સામગ્રી માટે ઉચ્ચ RPM મહત્વપૂર્ણ છે. સ્પિન્ડલ ટોર્ક, પરિભ્રમણ બળ, મોટા વ્યાસ અને સખત સામગ્રીના મશીનિંગ માટે આવશ્યક છે. શક્તિશાળી સ્પિન્ડલ કાર્યક્ષમ સામગ્રી દૂર કરવાની ખાતરી આપે છે અને ચક્ર સમય ઘટાડે છે. દુકાનોએ સ્પિન્ડલ સ્પષ્ટીકરણોને તેમના લાક્ષણિક ભાગ કદ અને સામગ્રી પ્રકારો સાથે મેચ કરવા આવશ્યક છે.
સંઘાડો અને ટૂલિંગ વિકલ્પો
આ સંઘાડો કટીંગ ટૂલ્સ ધરાવે છે અને તેમને વર્કપીસ પર રજૂ કરે છે. તેની ડિઝાઇન મશીનિંગ વર્સેટિલિટી અને કાર્યક્ષમતા પર નોંધપાત્ર અસર કરે છે. સંઘાડો વિવિધ રૂપરેખાંકનોમાં આવે છે, જેમ કે VDI (એસોસિએશન ઓફ જર્મન એન્જિનિયર્સ) અથવા BMT (બેઝ માઉન્ટેડ ટૂલિંગ), દરેક અલગ અલગ કઠોરતા અને ટૂલ-હોલ્ડિંગ ક્ષમતાઓ પ્રદાન કરે છે. સંઘાડો પર ટૂલ સ્ટેશનોની સંખ્યા નક્કી કરે છે કે મશીન મેન્યુઅલ હસ્તક્ષેપ વિના કેટલા વિવિધ ટૂલ્સ ઍક્સેસ કરી શકે છે. વધુ ટૂલ સ્ટેશનો એક જ સેટઅપમાં જટિલ કામગીરી માટે પરવાનગી આપે છે, ટૂલ ફેરફારો માટે ડાઉનટાઇમ ઘટાડે છે.
એક્સિસ કન્ફિગરેશન અને લાઇવ ટૂલિંગ
એક્સિસ કન્ફિગરેશન મશીનની ગતિશીલતા ક્ષમતાઓને વ્યાખ્યાયિત કરે છે. બેઝિક 2-એક્સિસ લેથ X અને Z અક્ષો સાથે ટર્નિંગ કામગીરી કરે છે. વધુ અદ્યતન મશીનો, જેમ કે મલ્ટી-એક્સિસસીએનસી ટર્નિંગ સેન્ટર, ઑફ-સેન્ટર ડ્રિલિંગ અથવા મિલિંગ માટે Y-અક્ષ જેવા વધારાના અક્ષો પ્રદાન કરે છે. CNC ટર્નિંગ સેન્ટર માટે લાઇવ ટૂલિંગ એક મહત્વપૂર્ણ સુધારો છે. તે મશીનને ભાગને બીજા મશીનમાં સ્થાનાંતરિત કર્યા વિના મિલિંગ, ડ્રિલિંગ અને ટેપિંગ કામગીરી કરવાની મંજૂરી આપે છે. લાઇવ ટૂલિંગ ઓફર કરે છેચોકસાઇ-મશીનવાળા ભાગો માટે વધુ ડિઝાઇન સુગમતા. તે એક જ દોડમાં વધુ જટિલ મશીનિંગ પ્રક્રિયાઓને સક્ષમ બનાવે છે, સેટઅપને સુવ્યવસ્થિત કરે છે અને શ્રમ ઘટાડે છે. આ ક્ષમતા બિનજરૂરી સેટઅપ પ્રક્રિયાઓને ઘટાડીને ચોકસાઈ અને પુનરાવર્તિતતા વધારે છે. દુકાનો પ્રાપ્ત કરે છેઅદ્યતન ગિયર્સ અને બેરિંગ્સને કારણે ઝડપી ફેબ્રિકેશન. લાઈવ ટૂલિંગડેટા સાચવે છે, જે ઘણીવાર મશીનો વચ્ચે સામગ્રી ખસેડતી વખતે ખોવાઈ જાય છે, જેનાથી સમય બચે છે. તે લેથ પર સીધી રીતે અસંખ્ય મિલિંગ પ્રક્રિયાઓ માટે પણ પરવાનગી આપે છે, જેમ કે ધાર રાઉન્ડિંગ અથવા અક્ષીય/રેડિયલ સુવિધાઓ ઉમેરવી. આનાથી ભાગોને CNC મિલમાં ટ્રાન્સફર કરવાની જરૂરિયાત દૂર થાય છે.
તમારા CNC ટર્નિંગ સેન્ટર માટે નિયંત્રણ સિસ્ટમ અને સોફ્ટવેર
કંટ્રોલ સિસ્ટમ અને સોફ્ટવેર કોઈપણ આધુનિક મશીન ટૂલનું મગજ બનાવે છે. તેઓ ઓપરેટરો સાધનો સાથે કેવી રીતે ક્રિયાપ્રતિક્રિયા કરે છે અને મશીન કેવી રીતે જટિલ કામગીરી કરે છે તે નક્કી કરે છે. યોગ્ય કંટ્રોલ સિસ્ટમ પસંદ કરવાથી કાર્યક્ષમ પ્રોગ્રામિંગ, વિશ્વસનીય કામગીરી અને ઉત્પાદન વાતાવરણમાં સીમલેસ એકીકરણ સુનિશ્ચિત થાય છે.
CNC નિયંત્રણ બ્રાન્ડ અને સુવિધાઓ
સીએનસી નિયંત્રણની પસંદગીબ્રાન્ડમશીનની કામગીરી અને વપરાશકર્તા અનુભવ પર નોંધપાત્ર અસર પડે છે. વિવિધ ઉત્પાદકો વિવિધ ઉત્પાદન જરૂરિયાતોને અનુરૂપ વિશિષ્ટ ફાયદાઓ પ્રદાન કરે છે.
| બ્રાન્ડ | કી ટર્નિંગ સેન્ટર પ્રોડક્ટ્સ | ટર્નિંગ સેન્ટર્સ માટેની મુખ્ય લાક્ષણિકતાઓ |
|---|---|---|
| હાસ ઓટોમેશન | હાસ એસટી સિરીઝ સીએનસી લેથ્સ | વપરાશકર્તા મૈત્રીપૂર્ણ ઇન્ટરફેસ, ઉચ્ચ ટોર્ક, કઠોર બાંધકામ, ટકાઉપણું, વિશ્વસનીયતા, પોષણક્ષમ કિંમત. |
| ડીએમજી મોરી | NLX સિરીઝ યુનિવર્સલ ટર્નિંગ સેન્ટર્સ | ઉચ્ચ કઠોરતા, સ્થિરતા, ચોકસાઇ, સંકલિત ઓટોમેશન સોલ્યુશન્સ, ડિજિટલાઇઝેશન, ઇન્ડસ્ટ્રી 4.0 તૈયારી. |
| માઝક | INTEGREX શ્રેણી મલ્ટી-ટાસ્કિંગ મશીનો | ટર્નિંગ, મિલિંગ, ડ્રિલિંગ, ટેપિંગનું મિશ્રણ; જટિલ ભાગો માટે આદર્શ; iSMART ફેક્ટરી ખ્યાલ (IoT એકીકરણ), વ્યાપક સેવા અને સપોર્ટ. |
| ઓકુમા | LB શ્રેણી CNC લેથ્સ | શક્તિ, ચોકસાઇ, વૈવિધ્યતા, થર્મો-ફ્રેન્ડલી ખ્યાલ (થર્મલ સ્થિરતા), ઓપન-આર્કિટેક્ચર OSP-P નિયંત્રણ સિસ્ટમ (કસ્ટમાઇઝેશન, સોફ્ટવેર એકીકરણ). |
| દૂસન/ડીએન સોલ્યુશન્સ | સીએનસી લેથ્સ | ચોકસાઇથી વળાંક લેવાની કામગીરી, બહુ-અક્ષ ક્ષમતાઓ, ઉચ્ચ સ્પિન્ડલ ગતિ, અદ્યતન નિયંત્રણ પ્રણાલીઓ. |
દરેક બ્રાન્ડ અનન્ય સુવિધાઓ પ્રદાન કરે છે. હાસ ઓટોમેશન વપરાશકર્તા-મિત્રતા અને પોષણક્ષમતા પર ધ્યાન કેન્દ્રિત કરે છે. ડીએમજી મોરી કઠોરતા અને ઉદ્યોગ 4.0 તૈયારી પર ભાર મૂકે છે. માઝક જટિલ ભાગો માટે મલ્ટી-ટાસ્કિંગ ક્ષમતાઓ પ્રદાન કરે છે. ઓકુમા થર્મલ સ્થિરતા અને ઓપન-આર્કિટેક્ચર નિયંત્રણો પ્રદાન કરે છે. ડુસન/ડીએન સોલ્યુશન્સ ચોકસાઇ અને મલ્ટી-એક્સિસ કાર્યક્ષમતા પ્રદાન કરે છે.
પ્રોગ્રામિંગ અને યુઝર ઇન્ટરફેસ
એક સાહજિક પ્રોગ્રામિંગ ઇન્ટરફેસ મશીન સેટઅપ અને કામગીરીને સરળ બનાવે છે. ઓપરેટરોને એવી સિસ્ટમની જરૂર હોય છે જે તેમના કૌશલ્ય સ્તર અને ભાગોની જટિલતાને આધારે કાર્યક્ષમ જી-કોડ પ્રોગ્રામિંગ અથવા વાતચીત પ્રોગ્રામિંગ માટે પરવાનગી આપે. સારી રીતે ડિઝાઇન કરેલ યુઝર ઇન્ટરફેસ તાલીમનો સમય ઘટાડે છે અને ભૂલો ઘટાડે છે. તે પ્રોગ્રામ બનાવવા અને ફેરફારને સરળ બનાવીને ઉત્પાદકતામાં પણ વધારો કરે છે.
હાલની સિસ્ટમો સાથે એકીકરણ
આધુનિક દુકાનો માટે હાલની મેન્યુફેક્ચરિંગ એક્ઝિક્યુશન સિસ્ટમ્સ (MES) અથવા એન્ટરપ્રાઇઝ રિસોર્સ પ્લાનિંગ (ERP) સિસ્ટમ્સ સાથે સીમલેસ એકીકરણ મહત્વપૂર્ણ છે. આ કનેક્ટિવિટી રીઅલ-ટાઇમ ડેટા એક્સચેન્જ, ઉત્પાદન દેખરેખ અને એકંદર કાર્યક્ષમતામાં સુધારો કરવાની મંજૂરી આપે છે.સફળ એકીકરણ માટે કાળજીપૂર્વક આયોજનની જરૂર છે.
- ડિજિટાઇઝેશન પહેલાં પ્રક્રિયાઓનું સંપૂર્ણ નકશા બનાવો જેથી ઓટોમેશનની બિનકાર્યક્ષમતા ટાળી શકાય.
- જોખમ મર્યાદિત કરવા અને અનુભવમાંથી શીખવા માટે પાયલોટ પ્રોજેક્ટથી નાની શરૂઆત કરો.
- આધુનિક મશીનરી ધરાવતી કંપનીઓ માટે, ઑપ્ટિમાઇઝેશન માટે રીઅલ-ટાઇમ આંતરદૃષ્ટિ મેળવવા માટે મશીન કનેક્ટિવિટી અને OEE (ઓવરઓલ ઇક્વિપમેન્ટ ઇફેક્ટિવનેસ) મોનિટરિંગથી શરૂઆત કરો.
- ઓળખો કે MES અમલીકરણ લોકોના કાર્ય કરવાની રીતમાં ફેરફાર કરે છે અને તેના માટે સાવચેત માર્ગદર્શનની જરૂર છે.
- શરૂઆતથી જ ટીમને સામેલ કરો, જરૂરિયાત અને ફાયદા સમજાવો.
- દરેક વ્યક્તિ નવી સિસ્ટમો સમજે તે માટે તાલીમમાં રોકાણ કરો.
- સાથીદારોને વધારાનો ટેકો અને તાલીમ આપવા માટે 'ડિજિટલ ચેમ્પિયન' ની નિમણૂક કરો.
આ પ્રથાઓ સરળ સંક્રમણ સુનિશ્ચિત કરે છે અને જોડાયેલ ઉત્પાદન વાતાવરણના લાભોને મહત્તમ બનાવે છે.
CNC ટર્નિંગ સેન્ટરની ચોકસાઈ અને ચોકસાઈ

ઉચ્ચ-ગુણવત્તાવાળા ભાગો સતત પ્રાપ્ત કરવા એ મશીનની ચોકસાઈ અને ચોકસાઈ પર ખૂબ આધાર રાખે છે. આ લક્ષણો ભાગોની સુસંગતતા અને એકંદર ઉત્પાદન કાર્યક્ષમતાને સીધી અસર કરે છે.
પુનરાવર્તિતતા અને સ્થિતિગત ચોકસાઈ
પુનરાવર્તિતતા એ મશીનની પ્રોગ્રામ કરેલી સ્થિતિમાં સતત પાછા ફરવાની ક્ષમતાનો ઉલ્લેખ કરે છે.સ્થિતિની ચોકસાઈમશીન લક્ષ્ય સ્થાન સુધી કેટલી નજીકથી પહોંચી શકે છે તેનું વર્ણન કરે છે. ચુસ્ત સહિષ્ણુતામાં સમાન ભાગો બનાવવા માટે બંને મહત્વપૂર્ણ છે. ઉચ્ચ પુનરાવર્તિતતા ધરાવતું મશીન ખાતરી કરે છે કે દરેક ભાગ છેલ્લા ભાગ સાથે મેળ ખાય છે, સ્ક્રેપ અને પુનઃકાર્યને ઘટાડે છે. ઉચ્ચ સ્થાનીય ચોકસાઈનો અર્થ એ છે કે મશીન ટૂલ્સને બરાબર ત્યાં મૂકે છે જ્યાં પ્રોગ્રામ કરેલ છે, જે જટિલ ભૂમિતિ અને મહત્વપૂર્ણ પરિમાણો માટે જરૂરી છે. ઉત્પાદકો ઘણીવાર આ સ્પષ્ટીકરણો પ્રદાન કરે છે, અને ખરીદદારોએ ખાતરી કરવી જોઈએ કે તેઓ તેમની ઉત્પાદન જરૂરિયાતોને પૂર્ણ કરે છે.
થર્મલ સ્થિરતા બાબતો
તાપમાનમાં વધઘટ મશીનની ચોકસાઈને નોંધપાત્ર રીતે અસર કરે છે. જેમ જેમ મશીનના ઘટકો ઓપરેશન દરમિયાન ગરમ થાય છે, તેમ તેમ તેઓ વિસ્તરે છે, જેના કારણે પરિમાણીય ફેરફારો થાય છે. આ થર્મલ વિસ્તરણ મશીનવાળા ભાગોમાં અચોક્કસતા તરફ દોરી શકે છે. અસરકારક વ્યૂહરચનાઓ આ અસરોને ઘટાડે છે. દુકાનોમશીનિંગ વિસ્તારોમાં નિયંત્રિત તાપમાન સેટિંગ્સ જાળવો, ઘણીવાર જગ્યાને ઇન્સ્યુલેટ કરે છે અને અત્યાધુનિક HVAC સિસ્ટમ્સનો ઉપયોગ કરે છે.અદ્યતન ઠંડક પ્રણાલીઓ અને ઑપ્ટિમાઇઝ્ડ ટર્નિંગ પરિમાણો ગરમીનું ઉત્પાદન ઘટાડે છેમશીનિંગ દરમિયાન. કેટલીક સિસ્ટમો તાપમાન સેન્સર અને વળતર મોડેલોનો ઉપયોગ કરીને રીઅલ-ટાઇમમાં થર્મલ ભૂલોની આગાહી કરવા અને સુધારવા માટે અદ્યતન અલ્ગોરિધમ્સનો ઉપયોગ કરે છે. ઉદાહરણ તરીકે, એક એરોસ્પેસ કંપનીએ ક્રાયોજેનિક કૂલિંગનો ઉપયોગ કરીને ઇન્કોનેલ ડિસ્ક પર ±0.01 મીમી ચોકસાઇ પ્રાપ્ત કરી, જ્યારે ક્રેન્કશાફ્ટ નિર્માતાએ પ્રમાણભૂત કૂલિંગ સાથે 0.05 મીમી સહિષ્ણુતાની અંદર ભાગો જાળવી રાખ્યા.
વાઇબ્રેશન ડેમ્પનિંગ મિકેનિઝમ્સ
મશીનિંગ દરમિયાન થતા કંપનો સપાટીની પૂર્ણાહુતિને બગાડે છે, ટૂલનું જીવન ઘટાડે છે અને ભાગની ચોકસાઈ સાથે ચેડા કરે છે. તેથી અસરકારક કંપન ભીનાશક પદ્ધતિઓ ખૂબ જ મહત્વપૂર્ણ છે.ચહેરા અને ટેપર સંપર્ક સાથે ટૂલ હોલ્ડર્સનો ઉપયોગ કરવો નોંધપાત્ર રીતે કઠોરતા વધારે છેઅને બકબક ઘટાડે છે. ઉચ્ચ-ચોકસાઇ અને ઉચ્ચ-ક્લેમ્પિંગ ફોર્સ વર્ક-હોલ્ડિંગ ભાગના કંપનને દૂર કરે છે. લોબ ડાયાગ્રામ પર સ્થિર ઝોનમાં મશીનિંગ ગતિ અને ફીડ્સને સમાયોજિત કરવાથી પણ બકબક દૂર થઈ શકે છે. આમાં ગતિ વધારતી કે ઘટાડતી વખતે ચિપ લોડનું કાળજીપૂર્વક સંચાલન કરવાનો સમાવેશ થાય છે. જાડા ટૂલ શેન્ક્સનો ઉપયોગ કરવાથી અથવા સુરક્ષિત છેડાથી ટૂલ એક્સટેન્શન ઘટાડવાથી જડતા વધે છે, ડિફ્લેક્શન ઓછું થાય છે અને કંપન આવર્તન વધુ સ્થિર ઝોનમાં શિફ્ટ થાય છે.વાઇબ્રેશન વિરોધી ડેમ્પિંગ ટૂલ હેન્ડલ્સ, અદ્યતન સામગ્રીથી રચાયેલ, સ્પંદનોને શોષી લે છે અને વિખેરી નાખે છે, ટૂલથી વર્કપીસમાં ટ્રાન્સફર અટકાવે છે.
CNC ટર્નિંગ સેન્ટર માટે ફૂટપ્રિન્ટ અને દુકાનની જગ્યા
ઉત્પાદન સુવિધામાં ઉપલબ્ધ ભૌતિક જગ્યા મશીનની પસંદગીને નોંધપાત્ર રીતે પ્રભાવિત કરે છે. દુકાનોએ મશીનના પદચિહ્ન અને તેની આસપાસની જરૂરિયાતોને કાળજીપૂર્વક ધ્યાનમાં લેવી જોઈએ. આ આયોજન કાર્યક્ષમ કામગીરી અને સલામત કાર્યકારી વાતાવરણની ખાતરી આપે છે.
મશીનના પરિમાણો અને લેઆઉટ
મશીનના વાસ્તવિક પરિમાણો પોતે જ પ્રાથમિક ચિંતાનો વિષય છે. ઉત્પાદકો લંબાઈ, પહોળાઈ અને ઊંચાઈ અંગે વિગતવાર સ્પષ્ટીકરણો પ્રદાન કરે છે. દુકાનોએ ખાતરી કરવી જોઈએ કે પસંદ કરેલ મશીન નિયુક્ત વિસ્તારમાં ફિટ થાય છે. વધુમાં, લેઆઉટમાં પેરિફેરલ સાધનો, જેમ કે ચિપ કન્વેયર્સ, શીતક ટાંકીઓ અને ઇલેક્ટ્રિકલ કેબિનેટનો સમાવેશ થવો જોઈએ. શ્રેષ્ઠ લેઆઉટ કાર્યપ્રવાહને સરળ બનાવે છે અને અવરોધોને અટકાવે છે.
જાળવણી માટે સુલભતા
નિયમિત જાળવણી અને સમારકામ માટે મશીનની આસપાસ પૂરતી જગ્યા ખૂબ જ મહત્વપૂર્ણ છે. ટેકનિશિયનોને નિરીક્ષણ, ભાગો બદલવા અને મુશ્કેલીનિવારણ માટે મશીનની બધી બાજુઓ સુધી સ્પષ્ટ પ્રવેશની જરૂર હોય છે. સાંકડી જગ્યાઓ જાળવણી સમયને લંબાવી શકે છે અને સલામતી જોખમો વધારી શકે છે. શરૂઆતથી જ જાળવણી ઍક્સેસ માટે આયોજન ભવિષ્યની સેવા કામગીરીને સુવ્યવસ્થિત કરે છે.
મટીરીયલ હેન્ડલિંગ જગ્યાની જરૂરિયાતો
મશીનની આસપાસ કાર્યક્ષમ સામગ્રીનું સંચાલન ઉત્પાદકતા અને સલામતી પર સીધી અસર કરે છે. દુકાનોને કાચા માલ લોડ કરવા અને તૈયાર ભાગોને અનલોડ કરવા માટે પૂરતી મંજૂરીની જરૂર હોય છે. ઓછામાં ઓછું૩૬ ઇંચ (૩ ફૂટ)ઘણીવાર સ્પષ્ટ માર્ગો માટે આધારરેખા તરીકે કામ કરે છે. મોટા અથવા લાંબા ભાગો માટે, દુકાનો 7 થી 8 ફૂટનું અંતર રાખવાની ભલામણ કરે છે. આ સાધનો, ટૂલબોક્સ, પેલેટ અને ગાડીઓને સમાવી શકે છે, જે નિયંત્રણો સાથે આકસ્મિક સંપર્કને અટકાવે છે. એક વપરાશકર્તા ખાસ કરીને લેથ અને મિલ વચ્ચે 10 ફૂટનું અંતર ફાળવે છે જેથી જગ્યા મહત્તમ થાય અને ભાગો લોડ કરવા માટે જીબ ક્રેનનો ઉપયોગ સરળ બને. ઓપરેટરની હિલચાલ માટે વિચારણા, ખાસ કરીને મોટા વ્યક્તિઓ માટે, ઓછામાં ઓછું 6 ફૂટ સૂચવે છે. ડાઇ કાર્ટ જેવા સાધનોને ભારે ફિક્સર બદલવા માટે જગ્યા આપવા માટે 7 થી 8 ફૂટની જરૂર પડી શકે છે. દુકાનોએ શીતક ટાંકીઓ દૂર કરવા માટે પણ જવાબદાર રહેવું જોઈએ. તેમણે ખાતરી કરવી જોઈએ કે લેથનો ચક સલામતી માટે ઓપરેટર બાજુના મશીન પર જ્યાં ઊભા રહી શકે છે તેની સાથે સુસંગત નથી.
CNC ટર્નિંગ સેન્ટર માટે બજેટ અને માલિકીની કુલ કિંમત
એક વ્યાપક બજેટ વિશ્લેષણ પ્રારંભિક ખરીદી કિંમતથી આગળ વધે છે. તેમાં મશીનની માલિકી અને તેના જીવનકાળ દરમિયાન તેના સંચાલન સાથે સંકળાયેલા તમામ ખર્ચનો સમાવેશ થાય છે. માલિકીનો આ કુલ ખર્ચ (TCO) વધુ સચોટ નાણાકીય ચિત્ર પૂરું પાડે છે.
શરૂઆતની ખરીદી કિંમત
પ્રારંભિક ખરીદી કિંમત મશીન માટે અગાઉથી કરવામાં આવેલા રોકાણનું પ્રતિનિધિત્વ કરે છે. આ કિંમત મશીનના વર્ગ, સુવિધાઓ અને ક્ષમતાઓના આધારે નોંધપાત્ર રીતે બદલાય છે. ખરીદદારોએ તેમના બજેટને તેમની ઉત્પાદન જરૂરિયાતો સાથે સંરેખિત કરવું આવશ્યક છે.
| સીએનસી લેથ મશીન ક્લાસ | પ્રારંભિક ખરીદી કિંમત શ્રેણી |
|---|---|
| બેન્ચટોપ CNC લેથ | $૫,૦૦૦ - $૨૦,૦૦૦ |
| મિડ-રેન્જ પ્રોડક્શન લેથ | $૩૦,૦૦૦ - $૧૦૦,૦૦૦ |
| મલ્ટી-સ્પિન્ડલ અથવા સ્વિસ-ટાઇપ CNC લેથ | $૧૦૦,૦૦૦ - $૩૦૦,૦૦૦+ |
આ આંકડા ઉપલબ્ધ વિકલ્પોની વિશાળ શ્રેણી દર્શાવે છે. દુકાનની ચોક્કસ જરૂરિયાતો યોગ્ય રોકાણ સ્તર નક્કી કરે છે.
સંચાલન ખર્ચ અને કાર્યક્ષમતા
સંચાલન ખર્ચમાં પ્રારંભિક ખરીદી ઉપરાંત ચાલુ ખર્ચનો સમાવેશ થાય છે. આમાં ઉર્જા વપરાશ, ટૂલિંગ, જાળવણી અને શ્રમનો સમાવેશ થાય છે. કાર્યક્ષમ મશીન આ પુનરાવર્તિત ખર્ચને ઘટાડે છે. આધુનિક મશીનોમાં ઘણીવાર ઉર્જા-બચત ઘટકો હોય છે, જે વીજળીના બિલ ઘટાડે છે. ઉચ્ચ-ગુણવત્તાવાળા ટૂલિંગ લાંબા સમય સુધી ચાલે છે, રિપ્લેસમેન્ટ ફ્રીક્વન્સી ઘટાડે છે. નિયમિત જાળવણી ખર્ચાળ ભંગાણ અટકાવે છે અને મશીનનું જીવન લંબાવે છે. કાર્યક્ષમ કામગીરી પણ પ્રતિ ભાગ શ્રમ કલાકો ઘટાડે છે, એકંદર ખર્ચમાં વધુ ઘટાડો કરે છે.
પુનર્વેચાણ મૂલ્ય અને અવમૂલ્યન
સમય જતાં મશીનોનું મૂલ્ય ઘટે છે, એટલે કે તેમનું મૂલ્ય ઘટે છે. જોકે, કેટલાક મશીનો અન્ય કરતા વધુ સારી રીતે મૂલ્ય જાળવી રાખે છે. પુનર્વેચાણ મૂલ્યને અસર કરતા પરિબળોમાં ઉત્પાદકની પ્રતિષ્ઠા, મશીનનો જાળવણી ઇતિહાસ અને તેની તકનીકી સુસંગતતાનો સમાવેશ થાય છે. મજબૂત સેવા નેટવર્ક ધરાવતી પ્રતિષ્ઠિત બ્રાન્ડમાં રોકાણ કરવાથી ઘણીવાર વધુ સારી પુનર્વેચાણ મૂલ્ય મળે છે. યોગ્ય જાળવણી મશીનની સ્થિતિને પણ જાળવી રાખે છે, જે તેને ભવિષ્યના ખરીદદારો માટે વધુ આકર્ષક બનાવે છે. ખરીદદારોએ રોકાણનો નિર્ણય લેતી વખતે લાંબા ગાળાના મૂલ્ય અને સંભવિત અવમૂલ્યનને ધ્યાનમાં લેવું જોઈએ.
તમારા CNC ટર્નિંગ સેન્ટર માટે સેવા અને સપોર્ટ
મશીનનો મહત્તમ ઉપયોગ અને લાંબા ગાળાની ઉત્પાદકતા સુનિશ્ચિત કરવા માટે અસરકારક સેવા અને સમર્થન ખૂબ જ મહત્વપૂર્ણ છે. ખરીદદારોએ ગ્રાહક સંતોષ અને સ્થાનિક સહાયની ઉપલબ્ધતા પ્રત્યે ઉત્પાદકની પ્રતિબદ્ધતાનું મૂલ્યાંકન કરવું આવશ્યક છે.
ઉત્પાદકની પ્રતિષ્ઠા અને વિશ્વસનીયતા
ઉત્પાદકની વિશ્વસનીયતા માટેની પ્રતિષ્ઠા મશીનના લાંબા ગાળાના પ્રદર્શન અને દુકાનના સંચાલન સાતત્ય પર સીધી અસર કરે છે. મજબૂત ટ્રેક રેકોર્ડ ધરાવતી કંપનીઓ ઘણીવાર શ્રેષ્ઠ ઉત્પાદનો અને સહાય પૂરી પાડે છે. ઉદાહરણ તરીકે, DMG MORI 95% ગ્રાહક જાળવણી દર ધરાવે છે, જે ઉચ્ચ સંતોષ દર્શાવે છે. હાસ ઓટોમેશન તેની વિશ્વસનીયતા અને ઉપયોગમાં સરળતાને કારણે 10,000 થી વધુ યુએસ વર્કશોપમાંથી વિશ્વાસ મેળવે છે. હર્મલે 95% થી વધુ ગ્રાહક સંતોષ પણ પ્રાપ્ત કરે છે. આ મેટ્રિક્સ એવા ઉત્પાદકોને પ્રકાશિત કરે છે જે સતત વિશ્વસનીય મશીનરી અને ખરીદી પછી ઉત્તમ સંભાળ પૂરી પાડે છે.
સ્થાનિક સેવા ઉપલબ્ધતા
ખર્ચાળ ઉત્પાદન વિલંબ ઘટાડવા માટે સ્થાનિક સેવાની ઉપલબ્ધતા મહત્વપૂર્ણ છે. ટેકનિશિયનો તરફથી ઝડપી પ્રતિભાવ સમય મશીનોને ઝડપથી કાર્યરત કરવા માટે ખાતરી કરે છે.
| પ્રાથમિકતા સ્તર | પ્રતિભાવ સમય (સામાન્ય) |
|---|---|
| પ્રાથમિકતા ૧ (ગંભીર) | ૨-૪ કલાક |
| પ્રાથમિકતા 2 (ઉચ્ચ) | ૪-૮ કલાક |
| પ્રાથમિકતા ૩ (મધ્યમ) | આગામી કાર્યકારી દિવસ |
| પ્રાથમિકતા ૪ (નીચી) | ૨-૫ કાર્યકારી દિવસો |
ઉત્પાદન લાઇન પર આધાર રાખતી ઉત્પાદન સુવિધાઓને ઘણીવાર 2-કલાકના પ્રતિભાવ સમયની ગેરંટી સાથે 24/7 કવરેજની જરૂર પડે છે. મેથડ્સ મશીન સેવા માટે ઝડપી પ્રતિભાવ સમય પર ભાર મૂકે છે, યુએસ સ્થિત એજન્ટ કોલ સેન્ટર દ્વારા 24/7 લાઇવ ટેકનિકલ સપોર્ટ પ્રદાન કરે છે. ઉત્તર અમેરિકામાં પ્રાદેશિક કચેરીઓમાં અનુભવી ટેકનિશિયનો તૈનાત છે. જો કે, સેવાની ગુણવત્તા બદલાઈ શકે છે. એક વપરાશકર્તાએ રિપેર કંપની પાસેથી બેલ્ટ રિપ્લેસમેન્ટ માટે 9-દિવસ રાહ જોવાની જાણ કરી. બીજા વપરાશકર્તાએ ઉલ્લેખ કર્યો કે તેમના હાસ, માઝક અને મોરી મશીનો માટે લગભગ હંમેશા બીજા દિવસે સેવા મળે છે, ભલે તે ઘણા કલાકો દૂર સ્થિત હોય.
વોરંટી અને ટેકનિકલ સપોર્ટ
વોરંટી અને ઉપલબ્ધ ટેકનિકલ સપોર્ટને સમજવાથી રોકાણનું રક્ષણ થાય છે. નવા મશીનો માટે પ્રમાણભૂત વોરંટી સમયગાળો સામાન્ય રીતે એક થી ત્રણ વર્ષનો હોય છે, જે ઉત્પાદક અને મોડેલ પ્રમાણે બદલાય છે. આ વોરંટી સામાન્ય રીતે સામગ્રી અને કારીગરીમાં ખામીઓને આવરી લે છે, જેમાં ઘણીવાર ભાગો અને મજૂરી, કામગીરી ગેરંટી અને ટેકનિકલ સપોર્ટની ઍક્સેસનો સમાવેશ થાય છે. ખરીદી માટે વિસ્તૃત વોરંટી વિકલ્પો વારંવાર ઉપલબ્ધ હોય છે. વોરંટી શું આવરી લે છે અને તે શું બાકાત રાખે છે તે સહિત ચોક્કસ શરતોને સમજવી મહત્વપૂર્ણ છે. મુખ્ય સપોર્ટ ઓફરિંગમાં શામેલ છે:
- લાયક ટેકનિકલ સપોર્ટ અને તાત્કાલિક સેવાની ઍક્સેસ.
- મશીનને વર્તમાન અને કાર્યક્ષમ રાખવા માટે સોફ્ટવેર અપડેટ્સ અને સપોર્ટનો સમાવેશ.
- ડાઉનટાઇમ ઘટાડવા માટે સ્થળ પર સેવા અને સમારકામની ઉપલબ્ધતા.
CNC ટર્નિંગ સેન્ટર સાથે ઓટોમેશન અને ભાવિ વિસ્તરણ
મશીન ખરીદતી વખતે ઓટોમેશન અને ભવિષ્યના વિસ્તરણ ક્ષમતાઓને ધ્યાનમાં લેવી ખૂબ જ મહત્વપૂર્ણ છે. આ સુવિધાઓ ખાતરી કરે છે કે દુકાનનું રોકાણ વર્ષો સુધી સુસંગત અને ઉત્પાદક રહે. તેઓ વ્યવસાયોને બદલાતી ઉત્પાદન માંગ અને તકનીકી પ્રગતિ સાથે અનુકૂલન સાધવાની મંજૂરી આપે છે.
રોબોટિક એકીકરણ સંભાવના
રોબોટિક એકીકરણ ઉત્પાદકતા અને કાર્યક્ષમતામાં નોંધપાત્ર વધારો કરે છે. રોબોટ્સ સિદ્ધિ મેળવે છે±0.05 મીમી પુનરાવર્તિતતા, 24/7 ઉત્પાદનને સક્ષમ બનાવે છે અને મશીનનો ઉપયોગ 30% સુધી વધે છે. વિશિષ્ટ ગ્રિપર્સવાળા છ-અક્ષ રોબોટ્સ 80 કિલો સુધીના ભારને હેન્ડલ કરે છે. તેઓ મેન્યુઅલ પદ્ધતિઓ કરતા 2-2.5 ગણી ઝડપથી કાર્ય કરે છે. આ લોડિંગ અને અનલોડિંગ સમયને 60% સુધી ઘટાડે છે. અદ્યતન CNC વેલ્ડીંગ રોબોટ્સ ±0.1 mm ચોકસાઈ પ્રદાન કરે છે. તેઓ ખામી દર 40-50% ઘટાડે છે અને ઉત્પાદન ગતિ 30-35% વધારે છે. વિઝન સિસ્ટમ્સવાળા રોબોટ્સ ±0.02 mm પુનરાવર્તિતતા સાથે ચોક્કસ એસેમ્બલી કરે છે. તેઓ લવચીક ફિક્સર દ્વારા સેટઅપ સમય 70% સુધી ઘટાડે છે. મટિરિયલ લોડિંગ, ટૂલ ફેરફારો અને પાર્ટ અનલોડિંગ માટે રોબોટિક ઓટોમેશન સાધનોના ઉપયોગને 52% થી 82% થી વધુ વધારી શકે છે. આ 30% સુધારો દર્શાવે છે. CNC મશીનો સાથે એકીકરણ કરવાથી ભાગ દીઠ સરેરાશ ચક્ર સમય 25% સુધી ઘટાડી શકાય છે. આ નોંધપાત્ર ઉત્પાદકતા લાભ તરફ દોરી જાય છે. સુસંગત, ભૂલ-મુક્ત પાર્ટ હેન્ડલિંગ અને સ્વચાલિત ચકાસણી સ્ક્રેપ દરને લગભગ 8% ઘટાડે છે. રોબોટ્સ પુનરાવર્તિત, શારીરિક રીતે માંગણી કરતા અને જોખમી કાર્યો પણ હેન્ડલ કરે છે. આ માનવ કામદારોને વધુ જટિલ ભૂમિકાઓ માટે મુક્ત કરે છે અનેકાર્યસ્થળની સલામતીમાં સુધારો કરે છે.
બાર ફીડર સુસંગતતા
બાર ફીડર સુસંગતતા એ ઓટોમેશનનું બીજું મુખ્ય પાસું છે. બાર ફીડર મશીનને આપમેળે કાચો માલ પૂરો પાડે છે. આ લાંબા સમય સુધી સતત, ધ્યાન વગર કામગીરીને સક્ષમ બનાવે છે. દુકાનો રાતોરાત અથવા ઑફ-અવર્સ દરમિયાન ઉત્પાદન ચલાવી શકે છે. આ મશીનનો ઉપયોગ અને થ્રુપુટને મહત્તમ બનાવે છે. બાર ફીડર મેન્યુઅલ મટિરિયલ લોડિંગની જરૂરિયાતને દૂર કરીને શ્રમ ખર્ચ ઘટાડે છે. તેઓ સ્થિર મટિરિયલ ફ્લો જાળવીને સુસંગત ભાગોની ગુણવત્તા પણ સુનિશ્ચિત કરે છે.
અપગ્રેડ માટે મોડ્યુલર ડિઝાઇન
મોડ્યુલર ડિઝાઇન સિદ્ધાંતો ભવિષ્યના અપગ્રેડ માટે પરવાનગી આપે છે. આનાથી આ વિશિષ્ટ મશીનોભવિષ્ય-સાબિતી. મોડ્યુલર ડિઝાઇન સક્ષમ કરે છેમશીનરીનું પુનર્ગઠનચોક્કસ પ્રોજેક્ટ જરૂરિયાતો પર આધારિત. તેઓ જરૂરિયાત મુજબ મુખ્ય કાર્યક્ષમતાઓને એકીકૃત કરવાની સુગમતા પૂરી પાડે છે. આ ડિઝાઇન ચોક્કસ ઘટકોના સરળ અપગ્રેડની સુવિધા આપે છે. આ સમગ્ર મશીનને બદલવાની જરૂર વગર થાય છે. તે ખાતરી કરે છે કે ટેકનોલોજી આગળ વધતી જાય તેમ મશીનરી સુસંગત રહે.
CNC ટર્નિંગ સેન્ટરની ઉર્જા કાર્યક્ષમતા અને પર્યાવરણીય અસર
આધુનિક ઉત્પાદન માટે ઉર્જા કાર્યક્ષમતા અને પર્યાવરણીય અસરને ધ્યાનમાં લેવી ખૂબ જ મહત્વપૂર્ણ બની ગઈ છે. આ પરિબળો કાર્યકારી ખર્ચ અને ટકાઉપણું પ્રત્યે દુકાનની પ્રતિબદ્ધતા બંનેને પ્રભાવિત કરે છે. વ્યવસાયો એવા મશીનો શોધે છે જે કાર્યક્ષમ રીતે કાર્ય કરે અને તેમના પર્યાવરણીય પ્રભાવને ઓછો કરે.
વીજળીનો વપરાશ અને ખર્ચ
મશીનનો વીજ વપરાશ સીધી રીતે સંચાલન ખર્ચ અને પર્યાવરણીય અસરને અસર કરે છે. આધુનિકસીએનસી મશીનોઘણીવાર ઊર્જા બચત ઘટકો અને બુદ્ધિશાળી પાવર મેનેજમેન્ટ સિસ્ટમ્સ હોય છે. આ સિસ્ટમો કામગીરી અને નિષ્ક્રિય સમય દરમિયાન ઊર્જાના ઉપયોગને શ્રેષ્ઠ બનાવે છે. ઉચ્ચ ઊર્જા કાર્યક્ષમતા ધરાવતું મશીન પસંદ કરવાથી વીજળીના બિલમાં ઘટાડો થાય છે અને કાર્બન ઉત્સર્જન ઓછું થાય છે. દુકાનોએ વિવિધ મોડેલોની વીજળી જરૂરિયાતોનું મૂલ્યાંકન કરવું જોઈએ અને તેમના લાંબા ગાળાના ઊર્જા વપરાશને ધ્યાનમાં લેવો જોઈએ.
શીતક વ્યવસ્થાપન પ્રણાલીઓ
અસરકારક શીતક વ્યવસ્થાપન એનાણાકીય રીતે સમજદાર વ્યૂહરચના. તે નોંધપાત્ર ખર્ચ બચત અને પર્યાવરણીય લાભો પૂરા પાડે છે. યોગ્ય શીતક નિકાલ માટી અને પાણીના પ્રદૂષણને ઘટાડે છે. તે હાનિકારક પદાર્થોને ઇકોસિસ્ટમને દૂષિત કરતા અટકાવે છે. આ પ્રથા ટકાઉ કચરાના વ્યવસ્થાપન તકનીકો દ્વારા હાનિકારક ઉત્સર્જનને પણ ઘટાડે છે. શીતકના રિસાયક્લિંગથી કુદરતી સંસાધનોનું સંરક્ષણ થાય છે, કાચા માલની માંગ ઓછી થાય છે.
યોગ્ય શીતક વ્યવસ્થાપન આર્થિક ફાયદા પણ આપે છે. તે કાર્યક્ષમ નિકાલ અને રિસાયક્લિંગ સિસ્ટમ દ્વારા કચરા વ્યવસ્થાપન ખર્ચ ઘટાડે છે. રિસાયક્લિંગ પુનઃપ્રાપ્ત સામગ્રીમાંથી પણ આવક ઉત્પન્ન કરી શકે છે. વધુમાં, તે ટકાઉ નિકાલનો અભ્યાસ કરતી કંપનીઓ માટે બ્રાન્ડ પ્રતિષ્ઠામાં વધારો કરે છે. દુકાનો પર્યાવરણીય નિયમોનું પાલન કરે છે, કચરાના પર્યાવરણીય કાયદાઓનું પાલન સુનિશ્ચિત કરે છે. આ પાલન ન કરવા સાથે સંકળાયેલા કાનૂની દંડ અને દંડને ટાળે છે. કાર્યકારી રીતે, તે કર્મચારીઓ માટે જોખમો ઘટાડીને કાર્યસ્થળની સલામતી અને આરોગ્યમાં સુધારો કરે છે. તે નવીનતા અને તકનીકી અપનાવવાને પણ પ્રોત્સાહન આપે છે.
યોગ્ય શીતક વ્યવસ્થાપન છેપર્યાવરણીય અસર અને ખર્ચ ઘટાડવા માટે મહત્વપૂર્ણ. તે શીતક સમ્પનું જીવનકાળ લંબાવે છે, વારંવાર બદલવાની જરૂરિયાત ઘટાડે છે. આ મશીનોને સરળતાથી ચાલતા રાખીને કાર્યસ્થળની ઉત્પાદકતામાં વધારો કરે છે. તે મશીન કરેલા ભાગોની ગુણવત્તામાં સુધારો કરે છે, સપાટીની સારી પૂર્ણાહુતિ સુનિશ્ચિત કરે છે. તે લક્ષ્ય સાંદ્રતાને સ્થિર પણ રાખે છે, જેનાથી વધુ વિશ્વસનીય મશીનિંગ કામગીરી થાય છે. આ સુરક્ષિત અને સ્વસ્થ કાર્ય વાતાવરણને પ્રોત્સાહન આપે છે. તે મોંઘા મશીનિંગ સાધનોનું રક્ષણ કરે છે અને ટૂલનું જીવન લંબાવે છે.ફ્યુઝન કૂલન્ટ સિસ્ટમ્સની CO₂-આધારિત પ્યોર-કટ® CNC કૂલિંગ સિસ્ટમએક સ્વચ્છ વિકલ્પ પ્રદાન કરે છે. આ સિસ્ટમ ઠંડક માધ્યમ તરીકે સુપરક્રિટિકલ CO₂ (scCO₂) નો ઉપયોગ કરે છે. તે પર્યાવરણીય પ્રભાવને ઘટાડે છે, હાનિકારક શીતક કચરાને દૂર કરે છે અને સલામતીમાં વધારો કરે છે:
- શૂન્ય શીતક કચરો: scCO₂ ઉપયોગ પછી હાનિકારક રીતે બાષ્પીભવન થાય છે.
- ઊર્જાનો ઓછો ઉપયોગ: Pure-Cut® ને ઓછી ઊર્જાની જરૂર પડે છે.
- ટકાઉ CO₂ સોર્સિંગ: વપરાયેલ CO₂ સામાન્ય રીતે ફરીથી મેળવવામાં આવે છે.
કચરો ઘટાડવાની વ્યૂહરચનાઓ
અસરકારક કચરો ઘટાડવાની વ્યૂહરચનાઓનો અમલસામગ્રીનો વપરાશ અને નિકાલ ખર્ચ ઘટાડે છે. દુકાનો ઘણી સાબિત પદ્ધતિઓ અપનાવી શકે છે.
- નેસ્ટિંગ સોફ્ટવેરનો ઉપયોગ કરો: આ ન વપરાયેલી જગ્યા ઘટાડવા માટે પાર્ટ પ્લેસમેન્ટને સ્વચાલિત કરે છે. તે શીટ મેટલ સ્ક્રેપ, કાપવામાં સમય, ટૂલનો ઘસારો અને નિકાલ ખર્ચ ઘટાડે છે.
- નીયર-નેટ-શેપ મશીનિંગ પર સ્વિચ કરો: આ એક ખાલી જગ્યાથી શરૂ થાય છે જે અંતિમ ભાગ જેવી જ હોય છે. તે દૂર કરવા માટેની સામગ્રીની માત્રા ઘટાડે છે, ચક્રનો સમય ઘટાડે છે અને ટૂલનું જીવન લંબાવે છે.
- સ્માર્ટ ટૂલપાથ પસંદ કરો: અનુકૂલનશીલ ક્લિયરિંગ જેવી વ્યૂહરચનાઓ સામગ્રીને દૂર કરવાને શ્રેષ્ઠ બનાવે છે. તે બિનજરૂરી હલનચલન ઘટાડે છે અને હવા કાપતા અટકાવે છે, ભંગાર અને ઘસારો ઘટાડે છે.
- ડાયલ ઇન ફીડ્સ અને ગતિ: યોગ્ય ગોઠવણ નબળી સપાટી ફિનિશ, સામગ્રી વિકૃતિ અને વધુ પડતી ચિપ જનરેશનને અટકાવે છે. આ પુનઃકાર્ય અને નિકાલ વોલ્યુમ ઘટાડે છે.
- કાપતા પહેલા સિમ્યુલેટ કરો: વર્ચ્યુઅલ ટેસ્ટ કટ ચલાવવાથી સંભવિત ભૂલો ઓળખવામાં અને સુધારવામાં મદદ મળે છે. આ સામગ્રીના નુકસાન અને પુનઃકાર્યને અટકાવે છે.
CNC ટર્નિંગ સેન્ટરના ઓપરેટર તાલીમ અને સલામતી સુવિધાઓ
કામગીરીમાં સરળતા અને શીખવાની કર્વ
આCNC મશીનિંગ માટે શીખવાની કર્વ શરૂઆતમાં ખૂબ જ મુશ્કેલ હોઈ શકે છે. જોકે, પ્રેક્ટિસ સાથે તે વધુ સહજ બને છે. ઘણા પરિબળો આ જટિલતાને પ્રભાવિત કરે છે. આમાં યાંત્રિક અને વિદ્યુત પ્રણાલીઓમાં તકનીકી જ્ઞાન, CAD/CAM કુશળતા, G-કોડ જેવી પ્રોગ્રામિંગ કુશળતા અને વ્યવહારુ અનુભવનો સમાવેશ થાય છે. આધુનિક નિયંત્રણ પ્રણાલીઓ આ પ્રક્રિયાને સરળ બનાવવાનો હેતુ ધરાવે છે. ઉદાહરણ તરીકે,હેડનહેન TNC7એક સાહજિક અને વપરાશકર્તા મૈત્રીપૂર્ણ ઇન્ટરફેસ ધરાવે છે. ઓપરેટરો તેમના ચોક્કસ મનપસંદ સાથે હોમ સ્ક્રીનને કસ્ટમાઇઝ કરી શકે છે, જે શીખવાની પ્રક્રિયા ઘટાડે છે. બિલ્ટ-ઇન પ્રોસેસ વિડિઓઝ વપરાશકર્તાઓને સરળ કાર્યોમાં માર્ગદર્શન આપે છે, જે નવા ઓપરેટરોને ઝડપી ગતિ મેળવવામાં મદદ કરે છે. તેવી જ રીતે,ભાઈ નિયંત્રકહાસ જેવું જ છે, જે હાસનો અનુભવ ધરાવતા લોકો માટે તેને અનુકૂલન કરવાનું સરળ બનાવે છે. બ્રધર સ્પીડિયો માટે દસ્તાવેજીકરણ ઉત્તમ અને સારી રીતે લખાયેલું છે. સ્પીડિયો નિયંત્રણ વાપરવા માટે અત્યંત સરળ છે. વપરાશકર્તાઓ ઝડપથી કામ શરૂ કરી શકે છે. આધુનિક નિયંત્રણો સામાન્ય રીતે ટૂલ્સ સેટ કરવા, વર્ક ઓફસેટ્સ અને પ્રોગ્રામ ચલાવવા જેવા મૂળભૂત કામગીરી માટે શીખવા માટે સરળ છે, સામાન્ય રીતે થોડા કલાકોમાં.
ઓફર કરાયેલા તાલીમ કાર્યક્રમો
વ્યાપક તાલીમ કાર્યક્રમોનવા ઓપરેટરો માટે આવશ્યક છે. તાલીમમાં મૂળભૂત CNC ખ્યાલો, G-કોડ પ્રોગ્રામિંગ અને સિમ્યુલેશનનો સમાવેશ થવો જોઈએ. તેમાં CAD/CAM સોફ્ટવેર, ટૂલ સિલેક્શન, બ્લુપ્રિન્ટ રીડિંગ, આવશ્યક ગણિત અને મટીરીયલ સાયન્સનો પણ સમાવેશ થાય છે. વ્યવહારુ કૌશલ્ય વિકાસ માટે હાથથી અનુભવ મહત્વપૂર્ણ છે. આમાં દેખરેખ હેઠળ મશીન ઓપરેશન, સિમ્યુલેટરનો ઉપયોગ અને વાસ્તવિક દુનિયાના પ્રોજેક્ટ કાર્યનો સમાવેશ થાય છે. ઓપરેટરોને મુશ્કેલીનિવારણ અને સમસ્યાનું નિરાકરણ કરવાની તાલીમની જરૂર છે. આમાં આગાહીત્મક જાળવણી, મશીન સમસ્યાઓ ઓળખવા અને ઉકેલવા, ઓફસેટ્સ ગોઠવવા, એલાર્મ કોડ્સ સમજવા અને સમસ્યાઓ ક્યારે વધારવી તે જાણવાનો સમાવેશ થાય છે. સલામતી પ્રોટોકોલ પણ મહત્વપૂર્ણ છે. વ્યાપક તાલીમમાં OSHA પાલન, મશીન સલામતી, કટોકટી બંધ પ્રક્રિયાઓ અને ઇજાઓ અટકાવવા માટે અર્ગનોમિક્સનો સમાવેશ થવો જોઈએ. આધુનિક તાલીમમાં ઇન્ડસ્ટ્રી 4.0 ખ્યાલો, સિમ્યુલેશન-આધારિત અથવા વર્ચ્યુઅલ રિયાલિટી (VR) તાલીમ અને ગ્રીન મેન્યુફેક્ચરિંગ પર મોડ્યુલોનો પણ સમાવેશ થાય છે.
સલામતી ઇન્ટરલોક અને ગાર્ડ્સ
મશીન ગાર્ડ્સ સલામતી અવરોધો અથવા ઉપકરણો છેજે સાધનોના જોખમી ભાગોને બંધ કરે છે. તેઓ ફરતા ભાગો સાથે સંપર્ક અટકાવે છે. OSHA ચોક્કસ મશીન ગાર્ડિંગ ધોરણો પ્રકાશિત કરે છે. ત્રણ મુખ્ય પ્રકારના મશીન ગાર્ડ અસ્તિત્વમાં છે: ફિક્સ્ડ ગાર્ડ, ઇન્ટરલોકિંગ ગાર્ડ અને એડજસ્ટેબલ ગાર્ડ. ઇન્ટરલોકિંગ ગાર્ડ, અથવા સેફ્ટી ઇન્ટરલોક, એક સુરક્ષા મિકેનિઝમ સાથે જોડાયેલા જંગમ અવરોધો છે. આ મિકેનિઝમ ખોલવા પર મશીનને રોકે છે. અન્ય સલામતી સાવચેતીઓમાં હળવા પડદા, સલામતી સંપર્ક મેટ અને CNC મશીન સેફ્ટી ગ્લાસનો સમાવેશ થાય છે. ઇમરજન્સી સ્ટોપ સ્વીચો (ઇ-સ્ટોપ્સ) મોટા લાલ બટનો છે જે મશીનને ઝડપથી બંધ કરે છે. લોકઆઉટ/ટેગઆઉટ (LOTO) પ્રક્રિયાઓ ભૌતિક રીતે સાધનોને ડી-એનર્જાઇઝ કરે છે.ઓપરેટરો માટે પૂર્વ-કાર્યકારી નિરીક્ષણ મહત્વપૂર્ણ છે. શરૂ કરતા પહેલા, ઓપરેટરોએ ઢીલા કે ગુમ થયેલા ગાર્ડ્સ, ક્ષતિગ્રસ્ત કેબલ, ઢીલા ફિક્સર અને તમામ સલામતી સુવિધાઓની કાર્યક્ષમતા તપાસવી જોઈએ.ANSI ૧૧.૧૯ (૨૦૧૦)સુરક્ષા માટે કામગીરીના માપદંડ પૂરા પાડે છે. આ ધોરણ બધા મશીનો અને સાધનોને લાગુ પડે છે. તે સુરક્ષા ધોરણોને સરળ બનાવે છે.
કોઈપણ માટે વ્યાપક મૂલ્યાંકન મહત્વપૂર્ણ છેસીએનસી ટર્નિંગ સેન્ટરખરીદી. દુકાનોએ પ્રારંભિક ખર્ચ કરતાં લાંબા ગાળાના મૂલ્ય અને રોકાણ પરના વળતરને પ્રાથમિકતા આપવી જોઈએ. આ વ્યૂહાત્મક અભિગમ શ્રેષ્ઠ રોકાણ સુનિશ્ચિત કરે છે. ચર્ચા કરાયેલા તમામ પરિબળોને કાળજીપૂર્વક ધ્યાનમાં લો. આ ખંત તમારી દુકાન માટે સફળ, ઉત્પાદક સંપાદન તરફ દોરી જાય છે, જે આવનારા વર્ષો માટે તેની ક્ષમતાઓમાં વધારો કરે છે.
વારંવાર પૂછાતા પ્રશ્નો
CNC ટર્નિંગ સેન્ટર અને CNC લેથ વચ્ચે શું તફાવત છે?
A સીએનસી લેથમુખ્યત્વે ટર્નિંગ કામગીરી કરે છે. CNC ટર્નિંગ સેન્ટર વધુ અદ્યતન ક્ષમતાઓ પ્રદાન કરે છે. તેમાં ઘણીવાર લાઇવ ટૂલિંગ, બહુવિધ અક્ષો અને ઓટોમેશન સુવિધાઓ શામેલ હોય છે. આ ઉમેરાઓ એક જ સેટઅપમાં મિલિંગ, ડ્રિલિંગ અને ટેપિંગની મંજૂરી આપે છે.
CNC ટર્નિંગ સેન્ટર પર લાઇવ ટૂલિંગના મુખ્ય ફાયદા શું છે?
લાઈવ ટૂલિંગ ટર્નિંગ સેન્ટરની વૈવિધ્યતાને નોંધપાત્ર રીતે વધારે છે. તે મશીનને મિલિંગ, ડ્રિલિંગ અને ટેપિંગ કામગીરી કરવાની મંજૂરી આપે છે. આનાથી ભાગોને બીજા મશીનમાં ટ્રાન્સફર કરવાની જરૂરિયાત દૂર થાય છે. દુકાનો વધુ ડિઝાઇન લવચીકતા પ્રાપ્ત કરે છે અને સેટઅપ સમય ઘટાડે છે.
CNC ટર્નિંગ સેન્ટર માટે થર્મલ સ્થિરતા શા માટે મહત્વપૂર્ણ છે?
ચોકસાઈ જાળવવા માટે થર્મલ સ્થિરતા ખૂબ જ મહત્વપૂર્ણ છે. મશીનના ઘટકો ઓપરેશન દરમિયાન ગરમ થતાં વિસ્તરે છે. આ વિસ્તરણ પરિમાણીય ફેરફારોનું કારણ બને છે. અસરકારક ઠંડક પ્રણાલીઓ અને વળતર મોડેલો આ અસરોને ઘટાડે છે. તેઓ સુસંગત ભાગોની ગુણવત્તા સુનિશ્ચિત કરે છે.
CNC ટર્નિંગ સેન્ટર માટે કુલ માલિકી ખર્ચ (TCO) નો અર્થ શું થાય છે?
TCO માં મશીન સાથે સંકળાયેલા તેના જીવનકાળ દરમિયાનના તમામ ખર્ચનો સમાવેશ થાય છે. આ પ્રારંભિક ખરીદી કિંમતથી આગળ વધે છે. તે ઊર્જા, ટૂલિંગ અને જાળવણી જેવા સંચાલન ખર્ચને આવરી લે છે. TCO શ્રમ, અવમૂલ્યન અને સંભવિત પુનર્વેચાણ મૂલ્યને પણ ધ્યાનમાં લે છે.
પોસ્ટ સમય: ડિસેમ્બર-૧૨-૨૦૨૫