


પરિચય
મોટા કદના પ્લેટ્સ, મોલ્ડ, ફ્રેમ્સ અને માળખાકીય ઘટકોનું મશીનિંગ કરતી દુકાનો માટે, મશીન આર્કિટેક્ચર સ્પિન્ડલ પાવર જેટલું જ મહત્વનું છે. ગેન્ટ્રી CNC મશીનો ઓવરહેડ બ્રિજનો ઉપયોગ કરીને લાંબા, ભારે અને મુશ્કેલ-થી-સહાય વર્કપીસને હેન્ડલ કરવા માટે ડિઝાઇન કરવામાં આવ્યા છે જે પરંપરાગત C-ફ્રેમ સેટઅપ્સ કરતાં મોટા કાર્યકારી પરબિડીયું અને વધુ સારી કઠોરતા પ્રદાન કરે છે. આ તેમને ખાસ કરીને અસરકારક બનાવે છે જ્યારે ભાગનું કદ અને વજન ચોકસાઈ, સ્થિરતા અને વર્કફ્લો કાર્યક્ષમતાને પડકારવાનું શરૂ કરે છે. આગળની ચર્ચા સમજાવે છે કે ગેન્ટ્રી બાંધકામ મોટા પાયે મશીનિંગને કેવી રીતે સપોર્ટ કરે છે, જ્યાં તે પ્રમાણભૂત વર્ટિકલ મશીનો કરતાં વધુ સારું પ્રદર્શન કરે છે, અને કઈ ઉત્પાદન પરિસ્થિતિઓ તેને વધુ વ્યવહારુ પસંદગી બનાવે છે.
જ્યારે ગેન્ટ્રી સીએનસી મશીનો યોગ્ય પસંદગી હોય
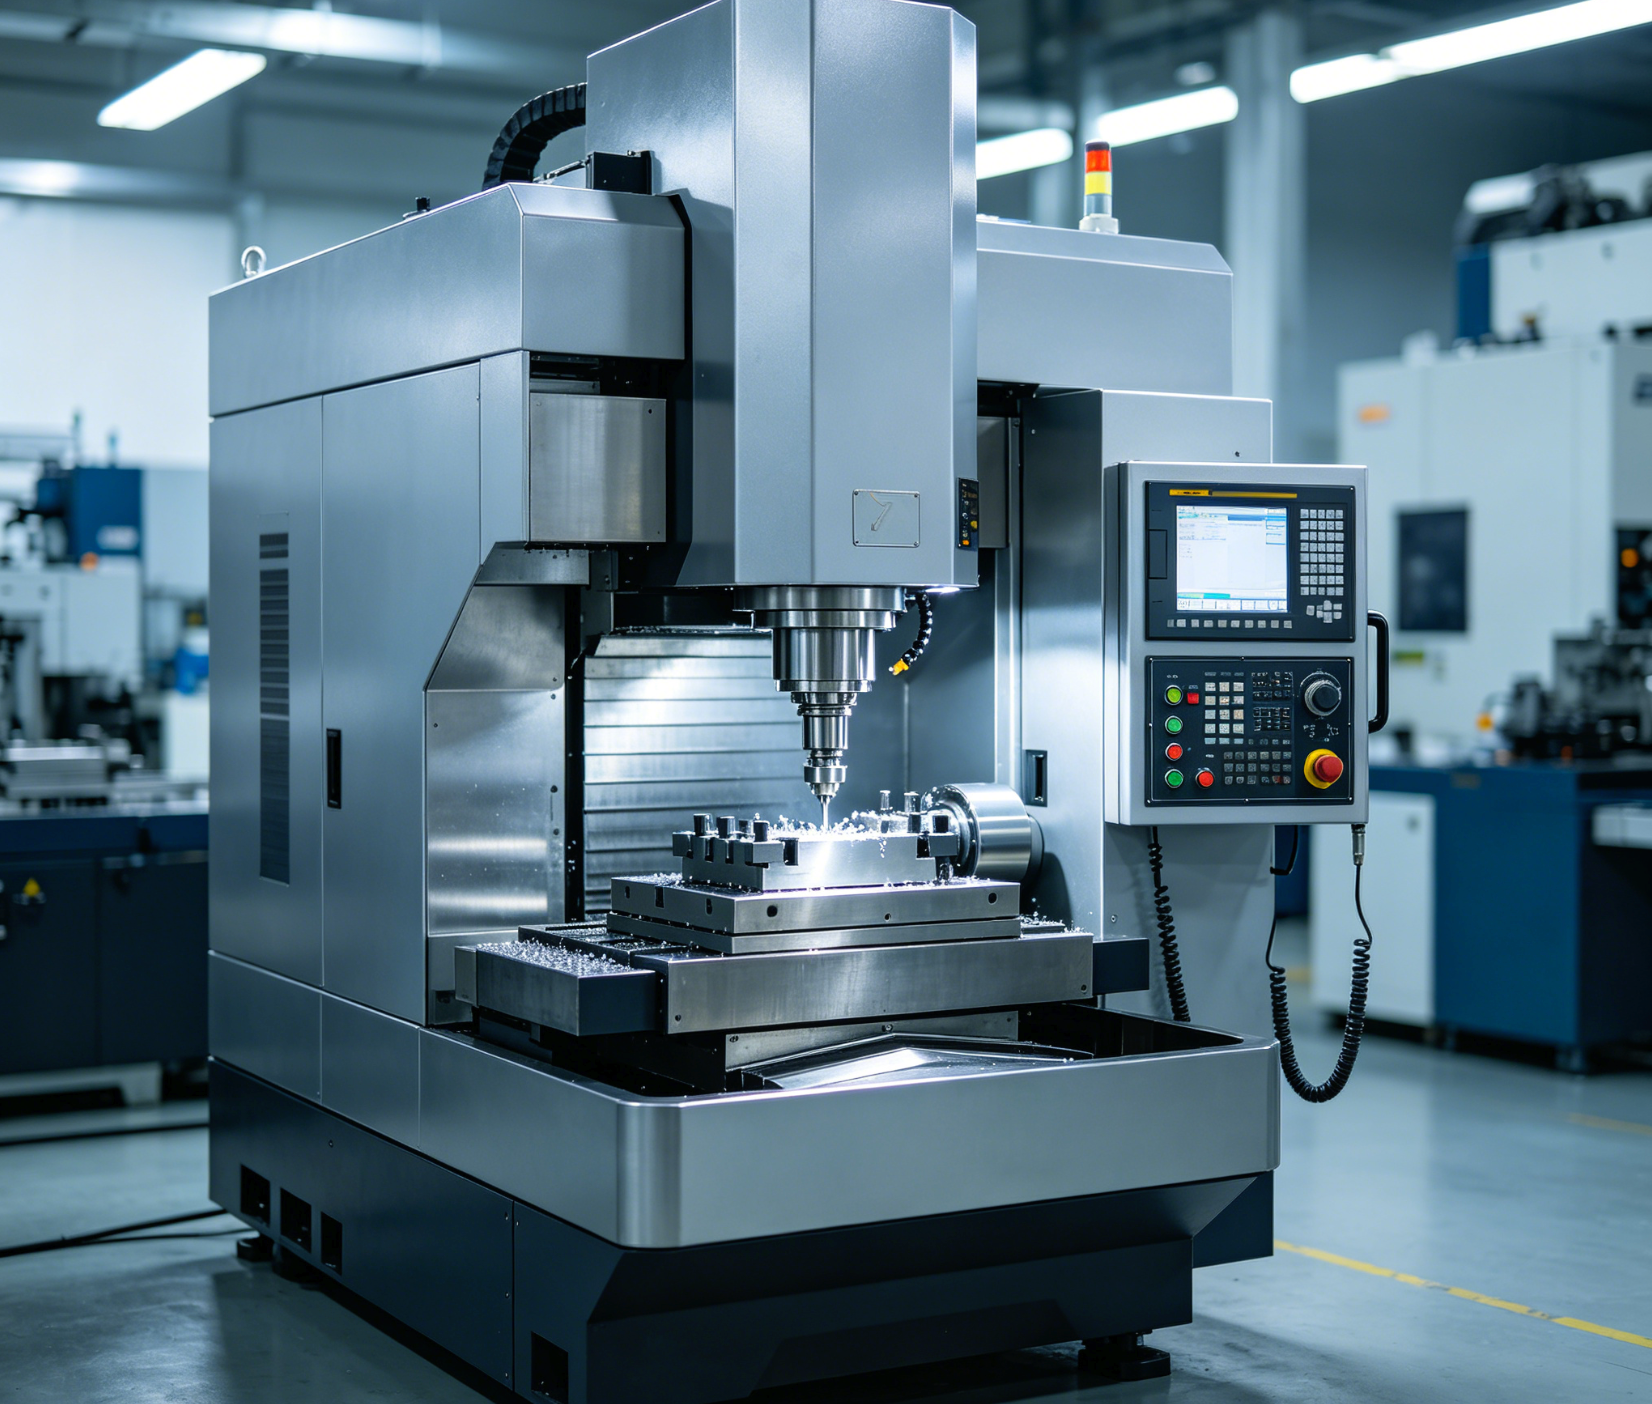
ની મૂળભૂત સ્થાપત્યસીએનસી મશીનિંગઉત્પાદક શું ઉત્પાદન કરી શકે છે તેની ભૌતિક મર્યાદા નક્કી કરે છે. પરંપરાગત વર્ટિકલ મશીનિંગ સેન્ટર્સ (VMCs) સામાન્ય રીતે C-ફ્રેમ ડિઝાઇનનો ઉપયોગ કરે છે, જે સ્વાભાવિક રીતે વર્કપીસના કદ અને વજનને પ્રતિબંધિત કરે છે. ગેન્ટ્રી CNC મશીનો ઓવરહેડ બ્રિજ સ્ટ્રક્ચરનો ઉપયોગ કરીને આ મર્યાદાઓને દૂર કરે છે જે વર્ક ટેબલને ફેલાવે છે. આ ડિઝાઇન મશીનિંગ પરબિડીયુંને C-ફ્રેમની પ્રતિબંધિત ગળાની ઊંડાઈથી અલગ કરે છે.
ઉત્પાદકોસામાન્ય રીતે 2,000 મીમીથી વધુ લંબાઈવાળા અથવા 5,000 કિલોથી વધુ વજનવાળા વર્કપીસને હેન્ડલ કરતી વખતે ગેન્ટ્રી સિસ્ટમમાં સંક્રમણ થાય છે. બે સ્તંભો પર મજબૂત ક્રોસબીમ પર સ્પિન્ડલને ટેકો આપીને, ગેન્ટ્રી મશીનો કટીંગ ફોર્સનું સમપ્રમાણરીતે વિતરણ કરે છે. આ માળખાકીય ભૂમિતિ વિચલન અને કંપનને અટકાવે છે જે અન્યથા મોટા ભાગો પર પરિમાણીય ચોકસાઈ સાથે સમાધાન કરશે.
ઉત્પાદન કદ, ભાગનું વજન અને કાર્યપ્રવાહની જરૂરિયાતો
ગેન્ટ્રી મશીનનો ઉપયોગ કરવાનો નિર્ણય ઘણીવાર પાર્ટ માસ અને ડાયનેમિક પોઝિશનિંગ વચ્ચેના આંતરક્રિયા પર આધાર રાખે છે. ફિક્સ્ડ-ટેબલ ગેન્ટ્રી ડિઝાઇનમાં, જ્યારે બ્રિજ X-અક્ષ સાથે ફરે છે ત્યારે વર્કપીસ સ્થિર રહે છે. આ ગોઠવણી મશીનને આત્યંતિક ટેબલ લોડને ટેકો આપવાની મંજૂરી આપે છે - ઘણીવાર પ્રતિ ચોરસ મીટર 10,000 કિગ્રાથી વધુ - સર્વો મોટર્સને ભાગના મોટા વજનને વેગ આપવા અથવા ઘટાડવાની જરૂર વગર. પરિણામે, મશીનનો ગતિશીલ પ્રતિભાવ સુસંગત રહે છે, પછી ભલે તે હળવા વજનના કમ્પોઝિટ પેનલને કાપી રહ્યું હોય કે નક્કર સ્ટીલ મોલ્ડ બેઝને.
વર્કફ્લો આવશ્યકતાઓ મોટા-ફોર્મેટ ગેન્ટ્રી સિસ્ટમ્સને અપનાવવાનું પણ નિર્દેશ કરે છે. પેન્ડુલમ મશીનિંગનો ઉપયોગ કરતી સુવિધાઓ વિસ્તૃત વર્ક ટેબલને અલગ ઝોનમાં વિભાજીત કરી શકે છે. જ્યારે સ્પિન્ડલ એક ઝોનમાં વર્કપીસ પર કાર્ય કરે છે, ત્યારે ઓપરેટરો નજીકના ઝોનમાં ભાગને સુરક્ષિત રીતે લોડ, અનલોડ અથવા નિરીક્ષણ કરી શકે છે. આ સતત કામગીરી સ્પિન્ડલ ડાઉનટાઇમને નોંધપાત્ર રીતે ઘટાડે છે અને એકંદર સાધનોની અસરકારકતા (OEE) સુધારે છે.
મોટા ફોર્મેટ ગેન્ટ્રી CNC મશીનોનો ઉપયોગ કરતા ઉદ્યોગો
એરોસ્પેસ ક્ષેત્ર વિંગ સ્પાર્સ, ફ્યુઝલેજ બલ્કહેડ્સ અને લેન્ડિંગ ગિયર ભાગો જેવા માળખાકીય ઘટકોને મિલ કરવા માટે ગેન્ટ્રી CNC મશીનો પર ખૂબ આધાર રાખે છે. આ ઘટકોને ઘણીવાર સતત જરૂર પડે છે5-અક્ષ મશીનિંગ૧૦ મીટરથી વધુ લંબાઈવાળા, એક કાર્યકારી આવરણની માંગ કરે છે જે ફક્ત મૂવિંગ-ગેન્ટ્રી સિસ્ટમ જ પૂરી પાડી શકે છે જ્યારે ચુસ્ત એરોસ્પેસ સહિષ્ણુતા જાળવી રાખે છે.
ઉર્જા ક્ષેત્રમાં, વિન્ડ ટર્બાઇન હબ, જનરેટર હાઉસિંગ અને હીટ એક્સ્ચેન્જર ટ્યુબ શીટ્સના ઉત્પાદન માટે મોટા ફોર્જિંગ પર ભારે સામગ્રી દૂર કરવાની જરૂર પડે છે. ઉચ્ચ-ટોર્ક સ્પિન્ડલ્સ અને જમણા ખૂણાવાળા હેડથી સજ્જ ગેન્ટ્રી મશીનો ઉત્પાદકોને એક જ સેટઅપમાં આ મોટા ઘટકોને ડ્રિલ અને મિલિંગ કરવાની મંજૂરી આપે છે. તેવી જ રીતે, ઓટોમોટિવ ટૂલિંગ ઉદ્યોગ આ મશીનોનો ઉપયોગ મોટા સ્ટેમ્પિંગ ડાઈ અને ઈન્જેક્શન મોલ્ડને શિલ્પ બનાવવા માટે કરે છે, જ્યાં શ્રેષ્ઠ સપાટી પૂર્ણાહુતિ અને વોલ્યુમેટ્રિક ચોકસાઈ મહત્વપૂર્ણ છે.
ગેન્ટ્રી સીએનસી મશીનોની મુખ્ય ડિઝાઇન સુવિધાઓ
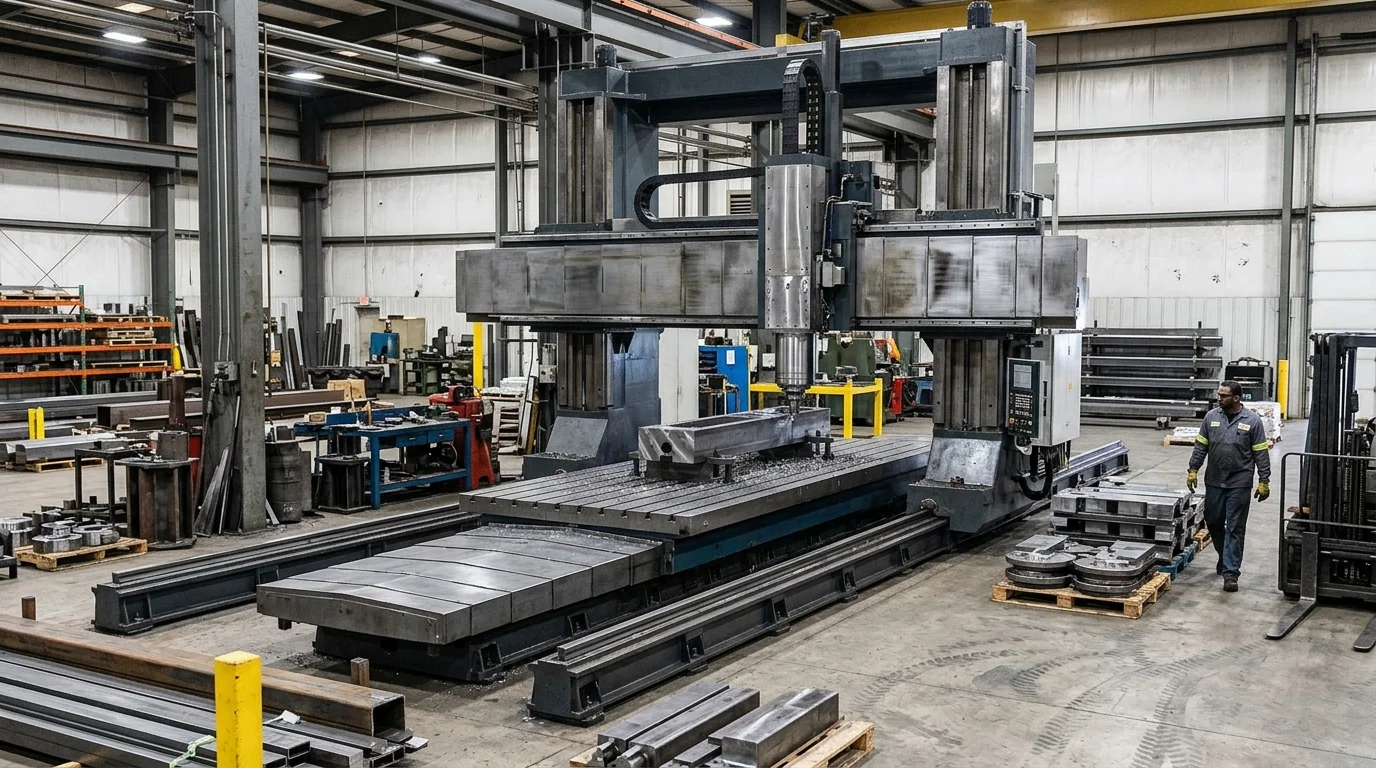
ગેન્ટ્રી CNC મશીનનું પ્રદર્શન તેના માળખાકીય ઇજનેરી સાથે સીધું જોડાયેલું છે. પ્રમાણભૂત મિલિંગ મશીનોથી વિપરીત, ગેન્ટ્રી પ્લેટફોર્મ્સે વિસ્તૃત સ્પાન્સમાં કઠોરતા જાળવી રાખવી જોઈએ. આ હાંસલ કરવા માટે, ઉત્પાદકો સ્તંભો, ક્રોસબીમ અને બેઝના કાસ્ટિંગ ડિઝાઇનને ઑપ્ટિમાઇઝ કરવા માટે મર્યાદિત તત્વ વિશ્લેષણ (FEA) નો ઉપયોગ કરે છે, ખાતરી કરે છે કે મશીન ભારે સામગ્રી દૂર કરતી વખતે ઉત્પન્ન થતા હાર્મોનિક સ્પંદનોને શોષી શકે છે.
વિશાળ માળખાકીય ઘટકો સાથે પણ, આધુનિક ગેન્ટ્રી મશીનો પ્રભાવશાળી ગતિશીલ કામગીરી પ્રાપ્ત કરે છે. અદ્યતન રેખીય મોટર ટેકનોલોજી અને ટ્વીન-ડ્રાઇવ સર્વો સિસ્ટમ્સ આ હેવી-ડ્યુટી મશીનોને 30 મીટર પ્રતિ મિનિટ સુધીના ઝડપી ટ્રાવર્સ રેટ સુધી પહોંચવાની મંજૂરી આપે છે, જે લાંબા અંતર પર કાર્યક્ષમ ટૂલ પોઝિશનિંગ સુનિશ્ચિત કરે છે.
પુલનું માળખું, મુસાફરીની શ્રેણી અને ટેબલ ગોઠવણી
ગેન્ટ્રી મશીનની સૌથી મહત્વપૂર્ણ વિશેષતા તેની બ્રિજ સ્ટ્રક્ચર છે, જે કાં તો સ્થિર અથવા ગતિશીલ હોઈ શકે છે. ફિક્સ્ડ ગેન્ટ્રી (મૂવિંગ ટેબલ) ડિઝાઇન શ્રેષ્ઠ કઠોરતા પ્રદાન કરે છે કારણ કે પુલ પાયા સાથે સખત રીતે જોડાયેલો હોય છે. જો કે, X-અક્ષ ટ્રાવેલ માટે ટેબલને આગળ-પાછળ ખસેડવાની જરૂર પડે છે, જેનો અર્થ એ થાય કે મશીનનો ફૂટપ્રિન્ટ તેના X-અક્ષ સ્ટ્રોકની લંબાઈ કરતા બમણા કરતા વધુ હોવો જોઈએ. તેનાથી વિપરીત, મૂવિંગ ગેન્ટ્રી ડિઝાઇન ટેબલને સ્થિર રાખે છે, જે અત્યંત કાર્યક્ષમ ફૂટપ્રિન્ટ-ટુ-ટ્રાવેલ રેશિયો પ્રદાન કરે છે જે અત્યંત લંબાઈ (ઘણીવાર X-અક્ષમાં 4,000 મીમીથી વધુ) માટે આદર્શ છે.
| સ્થાપત્ય | ફૂટપ્રિન્ટ કાર્યક્ષમતા | લોડ ક્ષમતા મર્યાદા | શ્રેષ્ઠ એપ્લિકેશન |
|---|---|---|---|
| મૂવિંગ ગેન્ટ્રી | ઉચ્ચ (સ્ટ્રોક લંબાઈ + ક્લિયરન્સ જરૂરી છે) | વર્ચ્યુઅલ રીતે અમર્યાદિત (પાયો આધારિત) | એરોસ્પેસ સ્પાર્સ, વિન્ડ ટર્બાઇન બ્લેડ |
| સ્થિર ગેન્ટ્રી (મૂવિંગ ટેબલ) | ઓછું (2x સ્ટ્રોક લંબાઈ જરૂરી છે) | સર્વો/માર્ગદર્શિકા ક્ષમતા દ્વારા મર્યાદિત | ભારે ફૂગ,ઉચ્ચ-ચોકસાઇમૃત્યુ પામે છે |
| હાઇ-રેલ ગેન્ટ્રી | મહત્તમ (સુવિધામાં સંકલિત સ્તંભો) | અમર્યાદિત | રેલ કાર, વિશાળ એરોસ્પેસ માળખાં |
ટેબલ રૂપરેખાંકનો મશીનને ચોક્કસ વર્કફ્લો અનુસાર વધુ કસ્ટમાઇઝ કરે છે. ટી-સ્લોટેડ કાસ્ટ આયર્ન ટેબલ ભારે મિલિંગ માટે પ્રમાણભૂત છે, જ્યારે વેક્યુમ ટેબલ વારંવાર એરોસ્પેસ અને મરીન ઉદ્યોગોમાં મોટા, ફ્લેટ એલ્યુમિનિયમ અથવા સંયુક્ત શીટ્સને સુરક્ષિત કરવા માટે સંકલિત કરવામાં આવે છે.
કઠોરતા અને ચોકસાઈને અસર કરતા સ્પષ્ટીકરણો
મોટા-ફોર્મેટ મશીનિંગમાં કઠોરતા અને ચોકસાઈ મશીનના માર્ગદર્શિકાઓ, સ્પિન્ડલ સ્પષ્ટીકરણો અને થર્મલ મેનેજમેન્ટ સિસ્ટમ્સ દ્વારા નિયંત્રિત થાય છે. હેવી-ડ્યુટી એપ્લિકેશન્સ માટે સામાન્ય રીતે બોક્સ માર્ગો (સાદા બેરિંગ માર્ગદર્શિકાઓ) ની જરૂર પડે છે, જે શ્રેષ્ઠ વાઇબ્રેશન ડેમ્પિંગ અને લોડ-બેરિંગ ક્ષમતા પ્રદાન કરે છે. ગતિ અને હાઇ-સ્પીડ કોન્ટૂરિંગને પ્રાથમિકતા આપતી એપ્લિકેશન્સ માટે, હેવી-ડ્યુટી રોલર રેખીય માર્ગદર્શિકાઓ પસંદ કરવામાં આવે છે, જે ઓછા ઘર્ષણ અને ઝડપી પ્રવેગક પ્રદાન કરે છે.
સ્પિન્ડલ પસંદગી પણ મશીનની ક્ષમતા નક્કી કરે છે. કઠિન એલોયને મશીન કરવા માટે BT50 અથવા HSK-100 જેવા મજબૂત ટૂલ ટેપર સાથે ઉચ્ચ-ટોર્ક, ગિયર-સંચાલિત સ્પિન્ડલ (ઘણીવાર 22 kW થી 45+ kW) ની જરૂર પડે છે. વિશાળ મુસાફરી રેન્જમાં ચોકસાઇ જાળવવા માટે, થર્મલ વૃદ્ધિને નિયંત્રિત કરવી આવશ્યક છે. 0.001 mm ના રિઝોલ્યુશન સાથે ચિલ્ડ બોલસ્ક્રુ, સ્પિન્ડલ કૂલિંગ જેકેટ્સ અને રેખીય કાચના ભીંગડા જેવી સુવિધાઓ આવશ્યક છે. જ્યારે યોગ્ય રીતે સજ્જ હોય, ત્યારે ઉચ્ચ-ગુણવત્તાવાળી ગેન્ટ્રી CNC મશીન સંપૂર્ણ 5-મીટર મુસાફરી પર ±0.015 mm ની સ્થિતિ ચોકસાઈ જાળવી શકે છે.
ગેન્ટ્રી સીએનસી મશીનો વિરુદ્ધ અન્ય સીએનસી મશીન પ્રકારો
યોગ્ય મશીન આર્કિટેક્ચર પસંદ કરવા માટે ઉત્પાદિત ભાગોની ચોક્કસ ભૂમિતિ અને હેન્ડલિંગ આવશ્યકતાઓનું મૂલ્યાંકન કરવું જરૂરી છે. જ્યારે વર્ટિકલ મશીનિંગ સેન્ટર્સ (VMCs), હોરિઝોન્ટલ મશીનિંગ સેન્ટર્સ (HMCs), અને હોરિઝોન્ટલ બોરિંગ મિલ્સ (HBMs) ચોક્કસ પરિસ્થિતિઓમાં શ્રેષ્ઠ હોય છે, ત્યારે વર્કપીસ તેમના અંતર્ગત ડિઝાઇન પરબિડીયાઓથી આગળ વધે છે ત્યારે તેઓ ગંભીર મર્યાદાઓ ઉભી કરે છે.
એક પ્રમાણભૂત C-ફ્રેમ VMC સામાન્ય રીતે X-અક્ષ મુસાફરીની મહત્તમ લંબાઈ 1,500 mm થી 2,000 mm સુધી પહોંચે છે. C-ફ્રેમ ડિઝાઇનને આ મર્યાદાથી આગળ ધકેલવાથી વધુ પડતા માળખાકીય ઓવરહેંગ થાય છે, જેના કારણે સ્પિન્ડલ પર અસ્વીકાર્ય વિચલન થાય છે. ગેન્ટ્રી મશીનો આ ઓવરહેંગને સંપૂર્ણપણે દૂર કરે છે, X- અથવા Y-અક્ષ સ્થિતિને ધ્યાનમાં લીધા વિના સ્થિર, સપોર્ટેડ કટીંગ પ્લેટફોર્મ પૂરું પાડે છે.
જ્યારે ગેન્ટ્રી સીએનસી મશીન શ્રેષ્ઠ વિકલ્પ હોય છે
અપવાદરૂપે લાંબા, પહોળા અને સપાટ ભાગો સાથે કામ કરતી વખતે ગેન્ટ્રી CNC મશીન શ્રેષ્ઠ પસંદગી છે. ઉદાહરણ તરીકે, Y-અક્ષ ગળાની મર્યાદાઓને કારણે પ્રમાણભૂત VMC પર 3-મીટર બાય 2-મીટર એલ્યુમિનિયમ વેક્યુમ ટેબલ અથવા વિશાળ સ્ટીલ બેઝ પ્લેટનું મશીનિંગ કરવું લગભગ અશક્ય છે. જ્યારે HBM સૈદ્ધાંતિક રીતે લાંબા ભાગને મશીન કરી શકે છે, ત્યારે એંગલ પ્લેટ પર ઊભી રીતે ફ્લેટ પ્લેટ સેટ કરવી જોખમી, સમય માંગી લે તેવી અને બકબક માટે ખૂબ જ સંવેદનશીલ છે.
વધુમાં, ભારે ઘટકો માટે ઉપરથી નીચે સુધી પ્રવેશ જરૂરી હોય ત્યારે ગેન્ટ્રી મશીનો શ્રેષ્ઠ હોય છે. ઓપન-ટોપ ડિઝાઇન ઓવરહેડ બ્રિજ ક્રેન્સને મલ્ટિ-ટન ફોર્જિંગ અથવા કાસ્ટિંગને સીધા વર્ક ટેબલ પર નીચે કરવાની મંજૂરી આપે છે. આ બોજારહિત ઍક્સેસ HMC ના બંધ પરબિડીયુંમાં ભારે ભાગોને ખસેડવાની તુલનામાં રિગિંગ સમયને નોંધપાત્ર રીતે ઘટાડે છે અને સલામતીમાં સુધારો કરે છે.
મુખ્ય સરખામણી બિંદુઓ: ફૂટપ્રિન્ટ, ક્ષમતા, કિંમત અને ચોકસાઇ
ઓપરેશનલ તફાવતોને સ્પષ્ટ રીતે દર્શાવવા માટે, પ્રાથમિક સુવિધા મર્યાદાઓમાં માનક VMC અને HBM સામે ગેન્ટ્રી મશીનોની તુલના કરવી મહત્વપૂર્ણ છે: ફૂટપ્રિન્ટ, ક્ષમતા, કિંમત અને ચોકસાઇ.
| મશીનનો પ્રકાર | મહત્તમ X-અક્ષ ક્ષમતા | ફૂટપ્રિન્ટ વિરુદ્ધ વર્ક પરબિડીયું | મૂળ કિંમત શ્રેણી (USD) | લાક્ષણિક વોલ્યુમેટ્રિક ચોકસાઇ |
|---|---|---|---|---|
| સી-ફ્રેમ VMC | ~2,000 મીમી | મધ્યમ | $૬૦,૦૦૦ - $૧૫૦,૦૦૦ | નાના ભાગો પર ઉત્તમ |
| આડી બોરિંગ મિલ | ~૪,૦૦૦+ મીમી | મોટું | $૩૦૦,૦૦૦ - $૮૦૦,૦૦૦+ | ઉચ્ચ (ઊંડા બોરિંગ માટે ઑપ્ટિમાઇઝ કરેલ) |
| મૂવિંગ ગેન્ટ્રી સીએનસી | ૧૦,૦૦૦+ મીમી | ખૂબ કાર્યક્ષમ | $250,000 - $1,000,000+ | મોટા સપાટ વિસ્તારોમાં ઉત્તમ |
ગેન્ટ્રી CNC મશીન માટે પ્રારંભિક મૂડી ખર્ચ ઊંચો હોય છે, પરંતુ લાંબા ભાગો માટે તેની ફૂટપ્રિન્ટ કાર્યક્ષમતા અજોડ છે. મૂવિંગ ગેન્ટ્રી મશીનને તેના મહત્તમ X-અક્ષ સ્ટ્રોક કરતાં થોડી મોટી ફ્લોર સ્પેસની જરૂર પડે છે, જ્યારે મૂવિંગ-ટેબલ VMC અને ફિક્સ્ડ ગેન્ટ્રીને ટેબલ ટ્રાવેલને સમાવવા માટે ફ્લોર સ્પેસની બમણી જરૂર પડે છે. ગેન્ટ્રી પર ચોકસાઇ મોટા વિસ્તારો પર પ્લેનર ચોકસાઈ માટે ઑપ્ટિમાઇઝ કરવામાં આવે છે, જે તેને HBM ની તુલનામાં મોટા ડાઈઝ કોન્ટૂરિંગ માટે શ્રેષ્ઠ બનાવે છે, જે ઊંડા-છિદ્ર સંરેખણ અને બહુ-બાજુવાળા ઍક્સેસ માટે ઑપ્ટિમાઇઝ કરવામાં આવે છે.
ગેન્ટ્રી સીએનસી મશીન કેવી રીતે પસંદ કરવું અને અમલમાં મૂકવું
મોટા ફોર્મેટવાળા ગેન્ટ્રી CNC મશીનની ખરીદી એ એક જટિલ એન્જિનિયરિંગ પ્રોજેક્ટ છે જે ખરીદીના ઓર્ડરથી ઘણો આગળ વધે છે. નાના VMCs થી વિપરીત જે થોડા દિવસોમાં ડિલિવરી, લેવલ અને પાવર અપ કરી શકાય છે, ગેન્ટ્રી સિસ્ટમ્સને સખત સુવિધા તૈયારી અને ચોક્કસ લોજિસ્ટિકલ સંકલનની જરૂર પડે છે.
કસ્ટમ અથવા સેમી-કસ્ટમ ગેન્ટ્રી મશીન માટે અમલીકરણ સમયરેખા ઘણીવાર 6 થી 12 મહિના સુધી લંબાય છે. આ લીડ ટાઇમ ફક્ત મશીનના ઉત્પાદન માટે જ નહીં પરંતુ 40,000 કિલોગ્રામથી વધુ વજન ધરાવતા સાધનોને ટેકો આપવા માટે જરૂરી વ્યાપક સાઇટ તૈયારીઓને અમલમાં મૂકવા માટે પણ જરૂરી છે.
વર્કપીસના કદ, સામગ્રી અને સહનશીલતાની જરૂરિયાતોનું મૂલ્યાંકન
પસંદગી પ્રક્રિયા મહત્તમ વર્કપીસ પરિમાણો અને કાપવા માટેની ચોક્કસ સામગ્રીના સખત વિશ્લેષણથી શરૂ થાય છે. સામગ્રી જરૂરી સ્પિન્ડલ ટોર્ક અને ગતિ નક્કી કરે છે; હાઇ-સ્પીડ એલ્યુમિનિયમ રૂટીંગ માટે 20,000+ RPM સ્પિન્ડલ્સની જરૂર પડે છે, જ્યારે ઇન્કોનેલ અથવા કઠણ ટૂલ સ્ટીલને મશીન કરવા માટે ઉચ્ચ-ટોર્ક, ઓછા-RPM ગિયરવાળા સ્પિન્ડલ્સની જરૂર પડે છે. Z-અક્ષ ક્લિયરન્સ (સ્પિન્ડલ નોઝ અને ટેબલ વચ્ચેનું અંતર) ની ગણતરી પણ કાળજીપૂર્વક કરવી જોઈએ જેથી સૌથી ઊંચા અપેક્ષિત ભાગ ઉપરાંત સૌથી લાંબા કટીંગ ટૂલ અને ટૂલ હોલ્ડરની લંબાઈને સમાવી શકાય.
સહિષ્ણુતા આવશ્યકતાઓ જરૂરી મશીન સ્પષ્ટીકરણો પર સીધી અસર કરે છે. જો કોઈ સુવિધાને 6-મીટરના ગાળામાં એરોસ્પેસ-ગ્રેડ સહિષ્ણુતાની જરૂર હોય, તો મશીન વોલ્યુમેટ્રિક ભૂલ વળતર, રેખીય કાચના ભીંગડા અને વ્યાપક થર્મલ નિયંત્રણ પ્રણાલીઓ સાથે સ્પષ્ટ થયેલ હોવું જોઈએ. આ ચોકસાઇ-વધારતી સુવિધાઓ મશીનની મૂળ કિંમતમાં 15% થી 30% વધારો કરી શકે છે, જેનાથી મશીનની સ્પષ્ટીકરણોને સૈદ્ધાંતિક મહત્તમ કરતાં એન્જિનિયરિંગ આવશ્યકતાઓ સાથે સખત રીતે સંરેખિત કરવાનું મહત્વપૂર્ણ બને છે.
સોર્સિંગ, ઇન્સ્ટોલેશન, જાળવણી અને તાલીમ
ગેન્ટ્રી CNC મશીનની સ્થાપના માટે લગભગ સાર્વત્રિક રીતે વિશિષ્ટ પાયાના કાર્યની જરૂર પડે છે. સુવિધાઓએ સામાન્ય રીતે હાલના ફ્લોરનું ખોદકામ કરવું જોઈએ અને 500 મીમીથી 1,000 મીમીથી વધુ જાડાઈનો અલગ, સ્ટીલ-રિઇનફોર્સ્ડ કોંક્રિટ ફાઉન્ડેશન રેડવું જોઈએ. મશીનને એન્કર કરી શકાય તે પહેલાં અને લેસર-કેલિબ્રેટેડ કરી શકાય તે પહેલાં આ ફાઉન્ડેશનને ઓછામાં ઓછા 28 દિવસનો ક્યોરિંગ સમય જરૂરી છે. પર્યાપ્ત પાયો પૂરો પાડવામાં નિષ્ફળતા મશીનને સ્થિર કરશે, જે ભૌમિતિક ચોકસાઈને કાયમ માટે જોખમમાં મૂકશે.
એકવાર ઇન્સ્ટોલ થઈ ગયા પછી, જાળવણી અને તાલીમ પ્રોટોકોલ મશીનની જટિલતા સાથે માપવા જોઈએ. નિવારક જાળવણી કાર્યક્રમોમાં ટ્વીન-ડ્રાઇવ સિંક્રનાઇઝેશન (ગેન્ટ્રી સ્ક્યુઇંગ અટકાવવા માટે), ચિલર સિસ્ટમ નિરીક્ષણો અને સ્વચાલિત લ્યુબ્રિકેશન તપાસનો નિયમિત ચકાસણી શામેલ હોવી જોઈએ. વધુમાં, ઓપરેટર તાલીમ મહત્વપૂર્ણ છે. કારણ કે મોટા ગેન્ટ્રી મશીન પર ક્રેશ થવાથી વિનાશક સ્પિન્ડલ નુકસાન અને હજારો ડોલરના સમારકામ ખર્ચ થઈ શકે છે, ઓપરેટરોને લાઇવ પાર્ટ્સ ચલાવતા પહેલા અદ્યતન ટૂલપાથ સિમ્યુલેશન અને અથડામણ ટાળવાના સોફ્ટવેરમાં સંપૂર્ણ તાલીમ આપવી આવશ્યક છે.
ગેન્ટ્રી સીએનસી મશીન તમારા માટે યોગ્ય છે કે નહીં તે કેવી રીતે નક્કી કરવું
ગેન્ટ્રી CNC મશીન એક મજબૂત મૂડી રોકાણ છે કે નહીં તે નક્કી કરવા માટે ઉત્પાદન અવરોધો, આઉટસોર્સિંગ ખર્ચ અને લાંબા ગાળાની વ્યવસાય વ્યૂહરચનાનું વ્યાપક વિશ્લેષણ જરૂરી છે. આ મશીનો એક મુખ્ય નાણાકીય પ્રતિબદ્ધતાનું પ્રતિનિધિત્વ કરે છે, જેમાં ઘણીવાર સુવિધામાં ફેરફાર અને અદ્યતન ટૂલિંગ સિવાય $300,000 થી વધુ પ્રારંભિક રોકાણની જરૂર પડે છે.
નાણાકીય વાજબીપણું સામાન્ય રીતે ઉચ્ચ ઉપયોગ દર પ્રાપ્ત કરવા પર આધાર રાખે છે. ઉદ્યોગના માપદંડો સૂચવે છે કે મોટા ફોર્મેટ ગેન્ટ્રી મશીને સ્પર્ધાત્મક પરિણામ પ્રાપ્ત કરવા માટે ઓછામાં ઓછો 70% ઉપયોગ દર જાળવી રાખવો જોઈએ.રોકાણ પર વળતર(ROI) પ્રમાણભૂત 3 થી 5-વર્ષના ઘસારાના સમયપત્રકમાં. સુવિધાઓએ મૂલ્યાંકન કરવું જોઈએ કે શું તેમનો વર્તમાન અથવા અંદાજિત ઓર્ડર વોલ્યુમ આ સ્તરની કામગીરીને ટકાવી શકે છે.
મોટા વર્કપીસ મશીનિંગ માટે નિર્ણય માપદંડ
પ્રાથમિક નિર્ણય માપદંડ એ વર્તમાન મોટા ભાગના ઉત્પાદન પદ્ધતિઓ સાથે સંકળાયેલ ખર્ચ અને જોખમ છે. હાલમાં મોટા પ્લેટન, ફ્રેમ અથવા મોલ્ડને પેટા-કોન્ટ્રાક્ટ આપતી સુવિધાઓએ આ આઉટસોર્સ્ડ સેવાઓ પરના વાર્ષિક ખર્ચની ગણતરી કરવી જોઈએ, જેમાં લોજિસ્ટિકલ વિલંબ, શિપિંગ ખર્ચ અને ગુણવત્તા નિયંત્રણના નુકસાનના છુપાયેલા ખર્ચને ધ્યાનમાં લેવું જોઈએ. જો આઉટસોર્સિંગનો વાર્ષિક ખર્ચ ગેન્ટ્રી મશીનના નાણાકીય ખર્ચ જેટલો થાય છે, તો ક્ષમતાને ઘરમાં લાવવાનું વ્યૂહાત્મક રીતે શક્ય બને છે.
બીજો મહત્વપૂર્ણ માપદંડ સેટઅપ કાર્યક્ષમતા છે.
કી ટેકવેઝ
- સીએનસી મશીનો માટે સૌથી મહત્વપૂર્ણ તારણો અને તર્ક
- પ્રતિબદ્ધતા પહેલાં સ્પષ્ટીકરણો, પાલન અને જોખમ ચકાસણીઓ માન્ય કરવા યોગ્ય છે
- વાચકો તાત્કાલિક અરજી કરી શકે તેવા વ્યવહારુ આગામી પગલાં અને ચેતવણીઓ
વારંવાર પૂછાતા પ્રશ્નો
ઉત્પાદકે ગેન્ટ્રી CNC મશીન ક્યારે પસંદ કરવું જોઈએ?
જ્યારે ભાગો સામાન્ય રીતે 2,000 મીમીથી વધુ લાંબા, 5,000 કિલોથી વધુ વજનવાળા હોય અથવા ભારે કટીંગ દરમિયાન સ્થિર ચોકસાઈની જરૂર હોય ત્યારે ગેન્ટ્રી CNC મશીન પસંદ કરો.
મોટા વર્કપીસ માટે ગેન્ટ્રી સીએનસી મશીનો શા માટે વધુ સારા છે?
તેમની પુલ રચના બે સ્તંભોમાં કટીંગ બળ ફેલાવે છે, જે મોટા ભાગો પર વધુ સારી કઠોરતા, ચોકસાઈ અને સપાટી પૂર્ણાહુતિ માટે વિચલન અને કંપન ઘટાડે છે.
કઈ ગેન્ટ્રી ડિઝાઇન વધુ સારી છે: મૂવિંગ ગેન્ટ્રી કે ફિક્સ્ડ ગેન્ટ્રી?
ગેન્ટ્રી ખસેડવાથી ખૂબ લાંબા ભાગોને અનુકૂળ આવે છે અને ફ્લોર સ્પેસ બચે છે. ફિક્સ્ડ ગેન્ટ્રી ચોકસાઇવાળા હેવી-ડ્યુટી મોલ્ડ અને ડાઇ મશીનિંગ માટે ઉચ્ચ કઠોરતા પ્રદાન કરે છે.
કયા ઉદ્યોગો સામાન્ય રીતે ગેન્ટ્રી CNC મશીનોનો ઉપયોગ કરે છે?
એરોસ્પેસ, ઉર્જા અને ઓટોમોટિવ ટૂલિંગ તેનો ઉપયોગ પાંખોના માળખા, ટર્બાઇન ઘટકો, જનરેટર હાઉસિંગ, મોટા ડાઇ અને ઇન્જેક્શન મોલ્ડ માટે કરે છે.
શું OTURN મશીનરી હેવી મેટલવર્કિંગ ભાગો માટે ગેન્ટ્રી CNC સોલ્યુશન્સમાં મદદ કરી શકે છે?
હા. OTURN કઠોર માળખાં, સમૃદ્ધ રૂપરેખાંકનો અને મોલ્ડ, એરોસ્પેસ, વાલ્વ અને અન્ય મોટા ભાગોના ઉપયોગો માટે વિદેશી સપોર્ટ સાથે ગેન્ટ્રી અને ડબલ-કોલમ CNC મશીનો પૂરા પાડે છે.
પોસ્ટ સમય: એપ્રિલ-૨૨-૨૦૨૬