


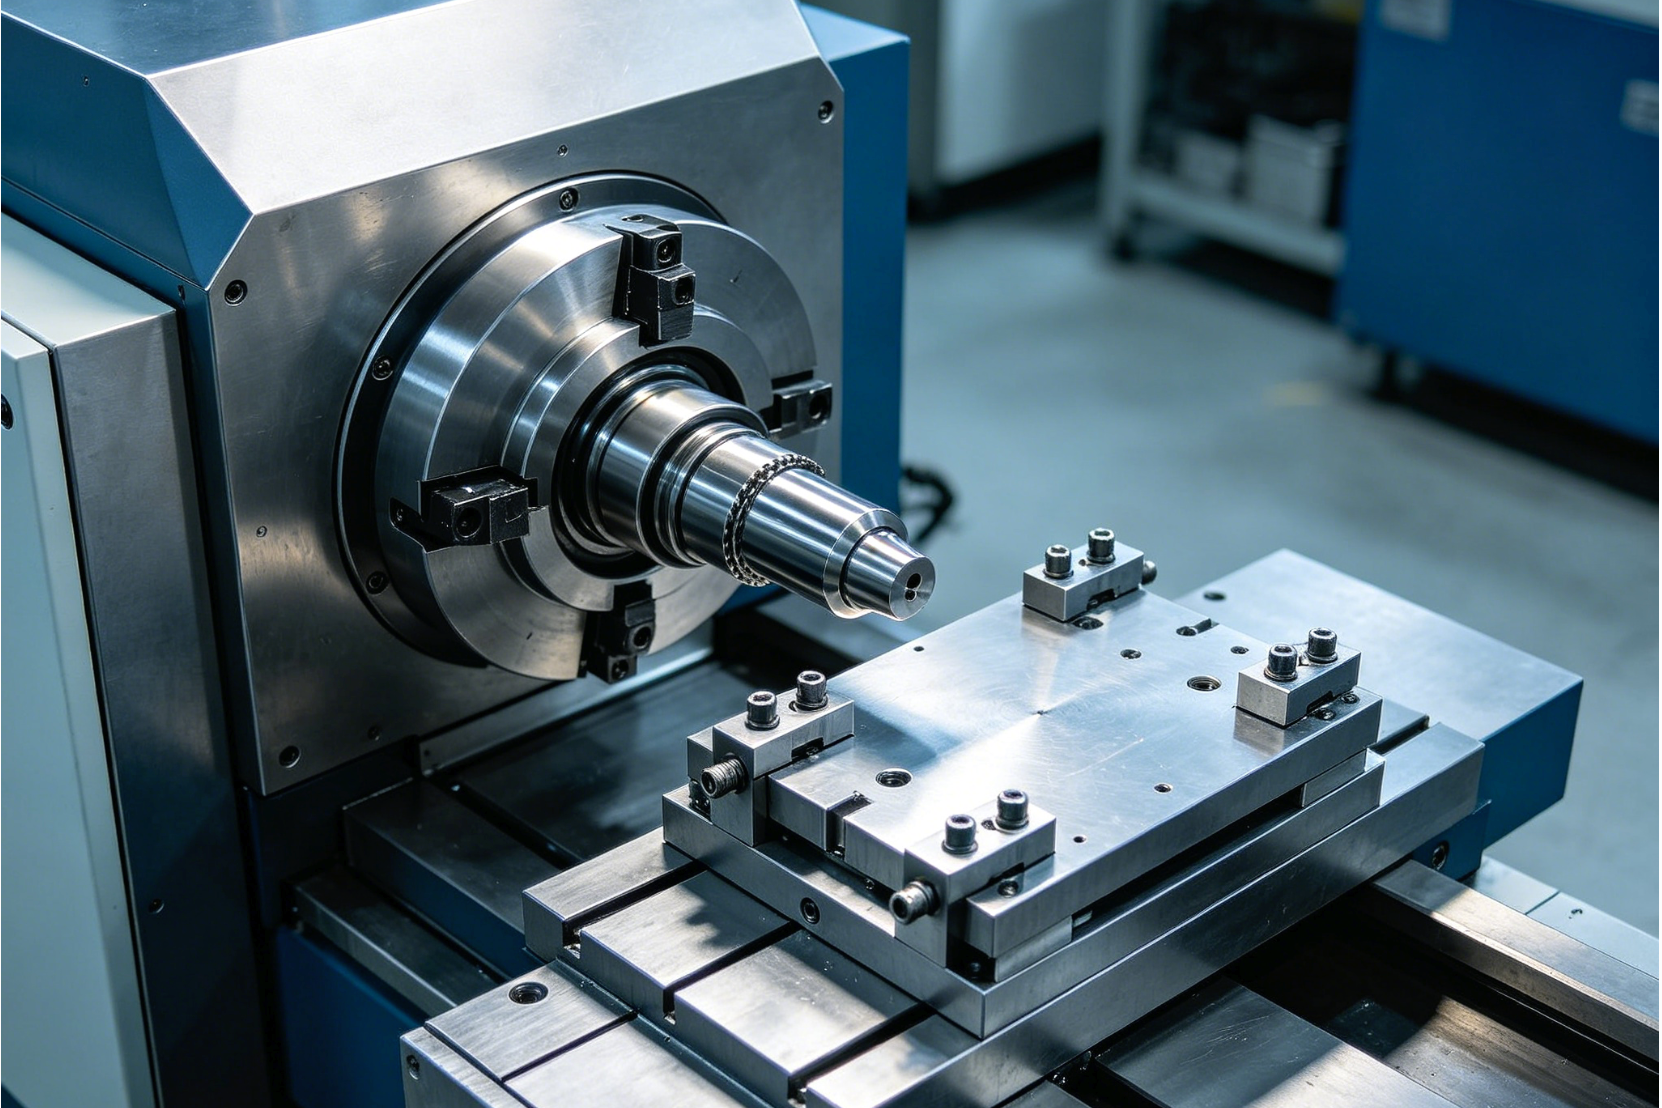
એરોસ્પેસ મેન્યુફેક્ચરિંગ માટે CNC સ્લેંટ બેડ લેથ્સ શા માટે મહત્વપૂર્ણ છે?
CNC સ્લેંટ બેડ લેથ્સ અપનાવવાથી એરોસ્પેસ અને ઓટોમોટિવ ટાયર-વન સપ્લાયર્સ ટર્નિંગ ઓપરેશન્સનો અભિગમ મૂળભૂત રીતે બદલી નાખ્યો છે. પરંપરાગત ફ્લેટ-બેડ આર્કિટેક્ચરથી વિપરીત, સ્લેંટ બેડ ડિઝાઇન - સામાન્ય રીતે 30, 45, અથવા 60-ડિગ્રી ખૂણા પર એન્જિનિયર્ડ - મશીનના ગુરુત્વાકર્ષણ કેન્દ્રને ઘટાડે છે અને કટીંગ ટૂલ અને માર્ગદર્શિકા વચ્ચેનું અંતર નોંધપાત્ર રીતે ઘટાડે છે. આ ભૌમિતિક લાભ સીધો ઉન્નત માળખાકીય કઠોરતામાં અનુવાદ કરે છે, જે એરોસ્પેસ ઉત્પાદનમાં પ્રચલિત ઉચ્ચ-તાણ સુપરએલોય અને જટિલ ભૂમિતિઓનું મશીનિંગ કરતી વખતે બિન-વાટાઘાટપાત્ર જરૂરિયાત છે.
તેઓ ચોકસાઇ અને થ્રુપુટ કેવી રીતે સુધારે છે
સ્લેંટ બેડ આર્કિટેક્ચર સ્વાભાવિક રીતે કટીંગ સ્પંદનોને ઓછી કરે છે, જેનાથી ઉત્પાદકો આક્રમક સામગ્રી દૂર કરતી વખતે પણ ચુસ્ત સહિષ્ણુતા જાળવી શકે છે. સિંગલ-પીસ કાસ્ટ આયર્ન બેડ પર માઉન્ટ થયેલ રેખીય અથવા હેવી-ડ્યુટી બોક્સ માર્ગદર્શિકાઓનો ઉપયોગ કરીને, આ લેથ્સ સતત ±0.002 મીમીની સ્થિતિ ચોકસાઈ અને Ra 0.4 μm સુધી સપાટી ફિનિશ પ્રાપ્ત કરી શકે છે. વધુમાં, સ્પિન્ડલ સ્પીડ 5,000 RPM સુધી પહોંચે છે, 0.2 સેકન્ડથી ઓછાના ઝડપી ટરેટ ઇન્ડેક્સિંગ સમય સાથે, નોન-કટીંગ સમયને નાટકીય રીતે ઘટાડે છે, જેનાથી ઉચ્ચ-મૂલ્ય ઉત્પાદન રન માટે એકંદર થ્રુપુટ વધે છે.
કયા એરોસ્પેસ ઘટકો સૌથી યોગ્ય છે
એરોસ્પેસ ક્ષેત્ર ઇન્કોનેલ 718, ટાઇટેનિયમ એલોય (Ti-6Al-4V), અને વિશિષ્ટ સ્ટેનલેસ સ્ટીલ્સ જેવી સામગ્રી પર ખૂબ આધાર રાખે છે, જે બધા મશીન માટે કુખ્યાત રીતે મુશ્કેલ છે. CNC સ્લેંટ બેડ લેથ્સ ટર્બાઇન એન્જિન શાફ્ટ જેવા મહત્વપૂર્ણ રોટેશનલ ઘટકોનું ઉત્પાદન કરવામાં શ્રેષ્ઠ છે,હાઇડ્રોલિક વાલ્વ બોડીઝ, લેન્ડિંગ ગિયર પિન અને ઉચ્ચ-શક્તિવાળા એરોસ્પેસ ફાસ્ટનર્સ. સ્લેંટ બેડની શ્રેષ્ઠ કઠોરતા ભારે વિક્ષેપિત કાપ દરમિયાન ટૂલ ડિફ્લેક્શનને અટકાવે છે, આ મિશન-ક્રિટીકલ ભાગોના લાંબા ઉત્પાદન બેચમાં પરિમાણીય સ્થિરતા સુનિશ્ચિત કરે છે.
ખરીદદારોએ કયા ટેકનિકલ સ્પષ્ટીકરણોની તુલના કરવી જોઈએ
CNC સ્લેંટ બેડ લેથ તેમની સુવિધાની કાર્યકારી માંગણીઓને પૂર્ણ કરે છે તેની ખાતરી કરવા માટે પ્રાપ્તિ ટીમોએ યાંત્રિક અને ઇલેક્ટ્રોનિક સ્પષ્ટીકરણોના કડક સેટનું મૂલ્યાંકન કરવું આવશ્યક છે. બેઝ પ્રાઇસની ઉપરછલ્લી સરખામણી ઘણીવાર લાંબા ગાળાની વિશ્વસનીયતા, ટૂલ લાઇફ અને એકંદર સાધનોની અસરકારકતા (OEE) નક્કી કરતા ટેકનિકલ પરિમાણોને અવગણે છે.
કયા મશીન પરિમાણો સૌથી મહત્વપૂર્ણ છે
મુખ્ય સ્પષ્ટીકરણો લેથના ભૌતિક આવરણ અને કટીંગ ક્ષમતાને નિર્ધારિત કરે છે. ખરીદદારોએ બેડ પર સ્વિંગ (સામાન્ય રીતે પ્રમાણભૂત ઓટોમોટિવ ભાગો માટે 400 મીમી થી 600 મીમી સુધી), મહત્તમ ટર્નિંગ વ્યાસ અને મહત્તમ ટર્નિંગ લંબાઈને પ્રાથમિકતા આપવી જોઈએ. સ્પિન્ડલ મોટર પાવર પણ એટલો જ મહત્વપૂર્ણ છે; હેવી-ડ્યુટી ઓટોમોટિવ અને એરોસ્પેસ એપ્લિકેશનો માટે સામાન્ય રીતે 11 kW થી 22 kW સતત રેટિંગ જરૂરી છે. વધુમાં, X અને Z અક્ષો પર ઝડપી ટ્રાવર્સ રેટ - ઘણીવાર આધુનિક રેખીય માર્ગદર્શિકા મોડેલો પર 30 મીટર/મિનિટ સુધી પહોંચે છે - નિષ્ક્રિય સમય ઘટાડવામાં મશીનની કાર્યક્ષમતાના મજબૂત સૂચક તરીકે સેવા આપે છે.
કઠોરતા, થર્મલ સ્થિરતા અને ચિપ ખાલી કરાવવાથી કામગીરી પર કેવી અસર પડે છે
સ્લેંટ બેડનો કોણ થર્મલ સ્થિરતા અને ચિપ મેનેજમેન્ટને સીધો પ્રભાવિત કરે છે. સાચો 45-ડિગ્રી અથવા 60-ડિગ્રી સ્લેંટ બેડ ગુરુત્વાકર્ષણને કારણે કુદરતી ચિપ પ્રવાહને સીધા ચિપ કન્વેયરમાં સરળ બનાવે છે, જે મશીનિંગ એન્વલપની અંદર થર્મલ બિલ્ડઅપને અટકાવે છે. આ કાર્યક્ષમ ચિપ ઇવેક્યુએશન સતત ઓટોમોટિવ ઉત્પાદન દરમિયાન મહત્વપૂર્ણ છે, જ્યાં સંચિત ગરમ ચિપ્સ સ્થાનિક થર્મલ વિસ્તરણનું કારણ બની શકે છે અને પરિમાણીય ચોકસાઈ સાથે ચેડા કરી શકે છે. ઉચ્ચ-ગ્રેડ મીહાનાઇટ કાસ્ટ આયર્ન બેઝ ફેબ્રિકેટ્ડ સ્ટીલ વિકલ્પોની તુલનામાં શ્રેષ્ઠ વાઇબ્રેશન ડેમ્પનિંગ પ્રદાન કરીને કામગીરીમાં વધુ વધારો કરે છે.
વ્યવહારુ સરખામણી મેટ્રિક્સ કેવી રીતે બનાવવું
મૂલ્યાંકન પ્રક્રિયાને સુવ્યવસ્થિત કરવા માટે, પ્રાપ્તિ ઇજનેરોએ એક તકનીકી સરખામણી મેટ્રિક્સ બનાવવો જોઈએ જે ઉત્પાદન જરૂરિયાતો સામે સ્થાપત્ય તફાવતોનું વજન કરે.
| બેડ આર્કિટેક્ચર | ચિપ ઇવેક્યુએશન કાર્યક્ષમતા | લાક્ષણિક Z-એક્સિસ ઝડપી દર | આદર્શ એપ્લિકેશન પ્રોફાઇલ |
|---|---|---|---|
| સાચું 45° ત્રાંસુ પલંગ | ઉત્તમ (ગુરુત્વાકર્ષણ સહાયિત) | ૨૪ - ૩૦ મી/મિનિટ | ઉચ્ચ-વોલ્યુમ ઓટોમોટિવ, એરોસ્પેસ સુપરએલોય |
| ૩૦° ત્રાંસી પથારી | સારું | ૨૦ - ૨૪ મીટર/મિનિટ | મધ્યમ-ડ્યુટી સામાન્ય ચોકસાઇ ટર્નિંગ |
| પરંપરાગત ફ્લેટ બેડ | ખરાબ (મેન્યુઅલ/કૂલન્ટ ફ્લશ જરૂરી છે) | ૧૦ - ૧૫ મી/મિનિટ | ભારે, ઓછી ગતિવાળા શાફ્ટ ટર્નિંગ, ઓછું બજેટ |
CNC સ્લેંટ બેડ લેથ સપ્લાયર્સનું મૂલ્યાંકન કેવી રીતે કરવું
મૂડી સાધનોના સોર્સિંગ માટે ઉત્પાદકની કાર્યકારી ક્ષમતાઓ અને વ્યાપારી વિશ્વસનીયતાની સખત ચકાસણી પ્રક્રિયાની જરૂર પડે છે. OTURN મશીનરી જેવા સ્થાપિત વૈશ્વિક માર્કેટિંગ અને વેચાણ કેન્દ્રો સાથે ભાગીદારી, B2B ખરીદદારોને સુવ્યવસ્થિત ઍક્સેસ પ્રદાન કરી શકે છેઉચ્ચ ગુણવત્તાની ઉત્પાદન સુવિધાઓસરહદ પારના ખરીદીના જોખમોને ઘટાડતી વખતે.
કઈ ફેક્ટરી લાયકાતો અને વાણિજ્યિક શરતોની સમીક્ષા કરવી
વિક્રેતા માન્યતા ફેક્ટરી પ્રમાણપત્રોની સમીક્ષાથી શરૂ થવી જોઈએ, મુખ્યત્વે ગુણવત્તા વ્યવસ્થાપન માટે ISO 9001 અને પર્યાવરણીય પાલન માટે ISO 14001. ખરીદદારોએ ઉત્પાદકની માસિક ઉત્પાદન ક્ષમતા વિશે પૂછપરછ કરવી જોઈએ; દર મહિને 50 થી 100 યુનિટના ઉત્પાદનની ચકાસણી પરિપક્વ, સ્કેલેબલ કામગીરી સૂચવે છે. મશીન ટૂલ ટ્રેડમાં માનક વ્યાપારી શરતોમાં સામાન્ય રીતે ઉત્પાદન શરૂ કરવા માટે 30% T/T ડિપોઝિટનો સમાવેશ થાય છે, બાકીના 70% બેલેન્સ સફળ ફેક્ટરી સ્વીકૃતિ પરીક્ષણ (FAT) પછી પરંતુ શિપમેન્ટ પહેલાં જરૂરી છે.
પેકેજિંગ, ઇન્સ્ટોલેશન અને વેચાણ પછીના સપોર્ટનું મૂલ્યાંકન કેવી રીતે કરવું
અયોગ્ય પેકેજિંગ ચોકસાઇ મશીનરી માટે પરિવહન નુકસાનનું એક મુખ્ય કારણ છે. ખરીદદારોએ નિકાસ-ગ્રેડ પેકેજિંગ ફરજિયાત બનાવવું આવશ્યક છે, જેમાં દરિયાઈ કાટને રોકવા માટે ડેસીકન્ટ્સ સાથે વેક્યુમ-સીલ કરેલ એલ્યુમિનિયમ ફોઇલનો સમાવેશ થાય છે, જે હેવી-ડ્યુટી ફ્યુમિગેટેડ લાકડાના ક્રેટ્સમાં રાખવામાં આવે છે. ડિલિવરી પછી, સપ્લાયરનું વેચાણ પછીનું માળખું સર્વોપરી છે.એક વિશ્વસનીય ભાગીદારરિમોટ ડાયગ્નોસ્ટિક્સ, વિગતવાર અંગ્રેજી ભાષાના જાળવણી માર્ગદર્શિકાઓ અને 48 થી 72 કલાકની અંદર સ્થાનિક ટેકનિશિયન ડિસ્પેચ અથવા મહત્વપૂર્ણ ભાગોની ઉપલબ્ધતાની ગેરંટી આપવી જોઈએ.
કુલ જમીન કિંમતનો અંદાજ કેવી રીતે લગાવવો
ચોક્કસ મૂડી ખર્ચ આયોજન માટે કુલ લેન્ડિંગ ખર્ચની ગણતરી કરવી જરૂરી છે. લેથના FOB અથવા CIF ભાવ ઉપરાંત, પ્રાપ્તિ ટીમોએ ગંતવ્ય કસ્ટમ ડ્યુટીનો હિસાબ રાખવો આવશ્યક છે, જે સામાન્ય રીતે HS કોડ 8458.11 હેઠળ CNC લેથ માટે 4% થી 5% સુધીની હોય છે, જે આયાત કરનાર દેશના વેપાર કરાર પર આધાર રાખે છે. વધારાના ખર્ચમાં ઇનલેન્ડ ફ્રેઇટ, સુવિધા પર વિશિષ્ટ રિગિંગ અને કમિશનિંગ અને ઓપરેટર તાલીમનો ખર્ચ શામેલ છે.
કયા પાલન, ગુણવત્તા અને ડિલિવરી પરિબળો સૌથી વધુ મહત્વપૂર્ણ છે
આયાતી CNC સ્લેંટ બેડ લેથ્સ કડક આંતરરાષ્ટ્રીય પાલન અને ગુણવત્તા ધોરણોને પૂર્ણ કરે છે તેની ખાતરી કરવી એ ઓપરેશનલ સલામતી અને સીમલેસ કસ્ટમ્સ ક્લિયરન્સ માટે મહત્વપૂર્ણ છે. નિયમનકારી પાલન ખરીદનારને મોંઘા બંદર વિલંબ અને કાર્યસ્થળ સલામતી જવાબદારીઓથી રક્ષણ આપે છે.
કયા દસ્તાવેજો અને નિરીક્ષણ ધોરણોની જરૂર પડશે
દરેક મશીન ડિલિવરી સાથે એક વ્યાપક દસ્તાવેજીકરણ પેકેજ હોવું જોઈએ. ખરીદદારોને રેનિશો બોલબાર પરીક્ષણ અને લેસર ઇન્ટરફેરોમીટર કેલિબ્રેશન ડેટા સહિત ચકાસણીયોગ્ય નિરીક્ષણ અહેવાલોની જરૂર પડશે, જે સ્થિતિની ચોકસાઈ અને પુનરાવર્તિતતાની પુષ્ટિ કરે છે. એરોસ્પેસ એપ્લિકેશનો માટે, સ્પિન્ડલ રનઆઉટ દસ્તાવેજીકૃત હોવું જોઈએ અને ફિનિશ્ડ રોટેશનલ ઘટકો પર જરૂરી સાંદ્રતાની ખાતરી આપવા માટે 0.003 મીમીથી નીચે હોવાનું પ્રમાણિત કરવું જોઈએ.
CE, વિદ્યુત પાલન અને ટ્રેસેબિલિટી કેવી રીતે ચકાસવી
યુરોપિયન ઇકોનોમિક એરિયાના ખરીદદારો માટે, મશીન પર કાયદેસર CE ચિહ્ન હોવું આવશ્યક છે, જે મશીનરી ડાયરેક્ટિવ 2006/42/EC અને ઇલેક્ટ્રોમેગ્નેટિક સુસંગતતા (EMC) ડાયરેક્ટિવનું પાલન દર્શાવે છે. IP54 અથવા IP65 ઇન્ગ્રેસ પ્રોટેક્શન સ્ટાન્ડર્ડ્સના પાલન માટે ઇલેક્ટ્રિકલ કેબિનેટનું સખત નિરીક્ષણ કરવું આવશ્યક છે, ખાતરી કરવી જોઈએ કે મહત્વપૂર્ણ ઇલેક્ટ્રોનિક્સ શીતક ઝાકળ અને વાહક ધાતુની ધૂળથી સુરક્ષિત છે. CNC નિયંત્રકો અને રેખીય માર્ગદર્શિકાઓ માટે વૈશ્વિક સ્તરે માન્યતા પ્રાપ્ત બ્રાન્ડ્સનો ઉપયોગ કરીને સંપૂર્ણ ઘટક ટ્રેસેબિલિટી, લાંબા ગાળાની જાળવણી માટે ફરજિયાત આવશ્યકતા પણ છે.
પરિવહન અને કમિશનિંગ જોખમો કેવી રીતે ઘટાડવું
સક્રિય પગલાં દ્વારા પરિવહન અને કમિશનિંગ જોખમોને વ્યવસ્થિત રીતે ઘટાડી શકાય છે. તૃતીય-પક્ષ એજન્સી દ્વારા પ્રી-શિપમેન્ટ નિરીક્ષણ (PSI) કરવાથી કન્ટેનરાઇઝેશન પહેલાં મશીનની સ્થિતિની સ્વતંત્ર ચકાસણી થાય છે. બાહ્ય ક્રેટ્સ પર શોકવોચ અથવા ટિલ્ટવોચ લેબલ્સ જેવા શોક સૂચકો જોડવાથી ફ્રેઇટ ફોરવર્ડર્સ દ્વારા રફ હેન્ડલિંગ અટકાવે છે અને જો ઘટાડો થાય તો વીમા દાવાઓ માટે તાત્કાલિક પુરાવા મળે છે. 45 થી 90 દિવસના પ્રમાણભૂત ઉત્પાદન લીડ ટાઇમ્સમાં ફેક્ટરિંગ ખરીદદારોને સુવિધા તૈયારી સાથે ડિલિવરીને સિંક્રનાઇઝ કરવાની મંજૂરી આપે છે, મોંઘા વેરહાઉસ સ્ટોરેજ ફી ટાળે છે.
ખરીદદારો વિશ્વસનીય સોર્સિંગ પ્રક્રિયા કેવી રીતે બનાવી શકે છે
વિશ્વસનીય સોર્સિંગ પ્રક્રિયા સ્થાપિત કરવાથી પ્રાપ્તિ ટીમોને વ્યવહારિક ખરીદીથી વ્યૂહાત્મક સાધનોના જીવનચક્ર વ્યવસ્થાપન તરફ સંક્રમણ કરવાની શક્તિ મળે છે. એક સંરચિત અભિગમ ખાતરી કરે છે કે પસંદ કરેલા CNC સ્લેંટ બેડ લેથ્સ અપેક્ષિત પરિણામ આપે છે.રોકાણ પર વળતર (ROI)અંદાજિત વળતર સમયગાળાની અંદર.
સપ્લાયર્સને કેવી રીતે શોર્ટલિસ્ટ કરવા અને માન્ય કરવા
સપ્લાયર્સને શોર્ટલિસ્ટ કરવા માટે ગ્લોસી બ્રોશરોથી આગળ વધીને પ્રયોગમૂલક કામગીરી ડેટાનું મૂલ્યાંકન કરવાની જરૂર છે. ખરીદદારોએ તેમની ઉત્પાદન જરૂરિયાતો અનુસાર લેથ કટીંગ સામગ્રી દર્શાવતા અનએડિટેડ મશીનિંગ વિડિઓઝની વિનંતી કરવી જોઈએ. કેસ સ્ટડીઝનું વિશ્લેષણ કરવું અને હાલના ટાયર-વન ઓટોમોટિવ અથવા એરોસ્પેસ ક્લાયન્ટ્સ પાસેથી સંદર્ભ સંપર્કોની વિનંતી કરવાથી મશીનના વાસ્તવિક-વિશ્વના અપટાઇમ અને વોરંટી દાવાઓ પ્રત્યે સપ્લાયરની પ્રતિભાવશીલતામાં અમૂલ્ય આંતરદૃષ્ટિ મળે છે.
ઉત્પાદન લક્ષ્યો સાથે મશીન પસંદગીને કેવી રીતે સંરેખિત કરવી
આખરે, પસંદ કરેલ મશીન રૂપરેખાંકન સુવિધાના ચોક્કસ ઉત્પાદન લક્ષ્યો સાથે સંપૂર્ણ રીતે સુસંગત હોવું જોઈએ. વધુ પડતું સ્પષ્ટીકરણ મૂડી ખર્ચમાં વધારો કરે છે, જ્યારે ઓછું સ્પષ્ટીકરણ અવરોધોનું કારણ બને છે.
| ઉત્પાદન વાતાવરણ | ભલામણ કરેલ લેથ ગોઠવણી | લક્ષ્ય ચક્ર સમય ઘટાડો | અંદાજિત ROI સમયમર્યાદા |
|---|---|---|---|
| ઉચ્ચ-વોલ્યુમ ઓટોમોટિવ (દા.ત., વ્હીલ હબ) | ત્રાંસી પથારી સાથેઓટોમેટેડ ગેન્ટ્રી લોડરઅને બેવડા સંઘાડો | ૩૦% - ૪૦% | ૧૮ - ૨૪ મહિના |
| જટિલ એરોસ્પેસ (દા.ત., ટર્બાઇન શાફ્ટ) | Y-અક્ષ મિલિંગ ક્ષમતા + સબ-સ્પિન્ડલ | ૨૦% - ૨૫% | ૨૪ - ૩૬ મહિના |
| હાઇ-મિક્સ, લો-વોલ્યુમ જોબ શોપ | પ્રોગ્રામેબલ ટેલસ્ટોક સાથે સ્ટાન્ડર્ડ 45° સ્લેંટ બેડ | ૧૦% - ૧૫% | ૧૨ - ૧૮ મહિના |
લાઇવ ટૂલિંગ અથવા ઓટોમેશન ઇન્ટિગ્રેશન જેવી ટેકનિકલ ક્ષમતાઓને વોલ્યુમ આવશ્યકતાઓ સાથે મેચ કરીને, B2B ખરીદદારો એક સ્કેલેબલ મેટલવર્કિંગ સોલ્યુશન સુરક્ષિત કરી શકે છે જે વૈશ્વિક સ્પર્ધાત્મકતા જાળવી રાખે છે.
કી ટેકવેઝ
- CNC સ્લેંટ બેડ લેથ્સ માટે જથ્થાબંધ સોર્સિંગ અને સપ્લાય-ચેઇન અસરો
- સ્પષ્ટીકરણો, પાલન અને વાણિજ્યિક શરતો ખરીદદારોએ માન્ય કરવી જોઈએ
- વિતરકો અને પ્રાપ્તિ ટીમો માટે કાર્યક્ષમ ભલામણો
વારંવાર પૂછાતા પ્રશ્નો
એરોસ્પેસ ભાગો માટે CNC સ્લેંટ બેડ લેથ શા માટે પસંદ કરવામાં આવે છે?
તેમની કઠોર સ્લેંટ-બેડ રચના કંપન અને ટૂલ ડિફ્લેક્શન ઘટાડે છે, જે ટાઇટેનિયમ, ઇન્કોનેલ અને સ્ટેનલેસ એરોસ્પેસ ઘટકો જેમ કે શાફ્ટ, પિન અને વાલ્વ બોડી પર ચુસ્ત સહિષ્ણુતા જાળવવામાં મદદ કરે છે.
ખરીદદારોએ પહેલા કયા સ્પષ્ટીકરણોની તુલના કરવી જોઈએ?
બેડ પર સ્વિંગ, મહત્તમ ટર્નિંગ વ્યાસ અને લંબાઈ, સ્પિન્ડલ પાવર, ગાઇડવે પ્રકાર, ઝડપી ટ્રાવર્સ ગતિ અને પ્રાપ્ત કરી શકાય તેવી ચોકસાઈથી શરૂઆત કરો. આ સીધી ક્ષમતા, ચક્ર સમય અને મશીનિંગ સ્થિરતાને અસર કરે છે.
૪૫° કે ૬૦° ત્રાંસી પથારી ઉત્પાદનમાં કેવી રીતે સુધારો કરે છે?
તે ગુરુત્વાકર્ષણ-સહાયિત ચિપ ઇવેક્યુએશનને સુધારે છે, ગરમીનું સંચય ઘટાડે છે અને સ્થિર કટીંગને ટેકો આપે છે. આ ખાસ કરીને લાંબા ઓટોમોટિવ રન અને મુશ્કેલ એરોસ્પેસ સામગ્રી માટે ઉપયોગી છે.
CNC સ્લેંટ બેડ લેથ માટે કયા ઘટકો યોગ્ય છે?
તેઓ ટર્બાઇન શાફ્ટ, લેન્ડિંગ ગિયર પિન, હાઇડ્રોલિક વાલ્વ બોડી, વ્હીલ હબ, ક્રેન્કશાફ્ટ અને પુનરાવર્તિત ચોકસાઇની જરૂર હોય તેવા ઉચ્ચ-શક્તિવાળા ફાસ્ટનર્સ જેવા પરિભ્રમણ ભાગો માટે આદર્શ છે.
OTURN મશીનરી ખરીદદારોને યોગ્ય સ્લેંટ બેડ લેથ મેળવવામાં કેવી રીતે મદદ કરી શકે છે?
OTURN ખરીદદારોને લાયક ચાઇનીઝ ગ્રુપ ફેક્ટરીઓ સાથે જોડે છે, ચોકસાઇ અને હેવી-ડ્યુટી ટર્નિંગ માટે મશીન વિકલ્પો પ્રદાન કરે છે, અને વ્યવહારુ વેચાણ અને સેવા સંકલન સાથે વિદેશી ગ્રાહકોને ટેકો આપે છે.
પોસ્ટ સમય: એપ્રિલ-20-2026