


પરિચય:
યોગ્ય CNC સાધનો પસંદ કરવા એ એક મહત્વપૂર્ણ નિર્ણય છે જે ફેક્ટરીના થ્રુપુટ, ચોકસાઇ અને રોકાણ પર લાંબા ગાળાના વળતર (ROI) પર સીધી અસર કરે છે. વર્ટિકલ મશીનિંગ સેન્ટર્સ (VMC) અને હોરિઝોન્ટલ મશીનિંગ સેન્ટર્સ (HMC) આધુનિક મેટલવર્કિંગમાં બે પ્રાથમિક રૂપરેખાંકનોનું પ્રતિનિધિત્વ કરે છે, દરેક ભાગ ભૂમિતિ અને ઉત્પાદન વોલ્યુમના આધારે અલગ ફાયદા પ્રદાન કરે છે.
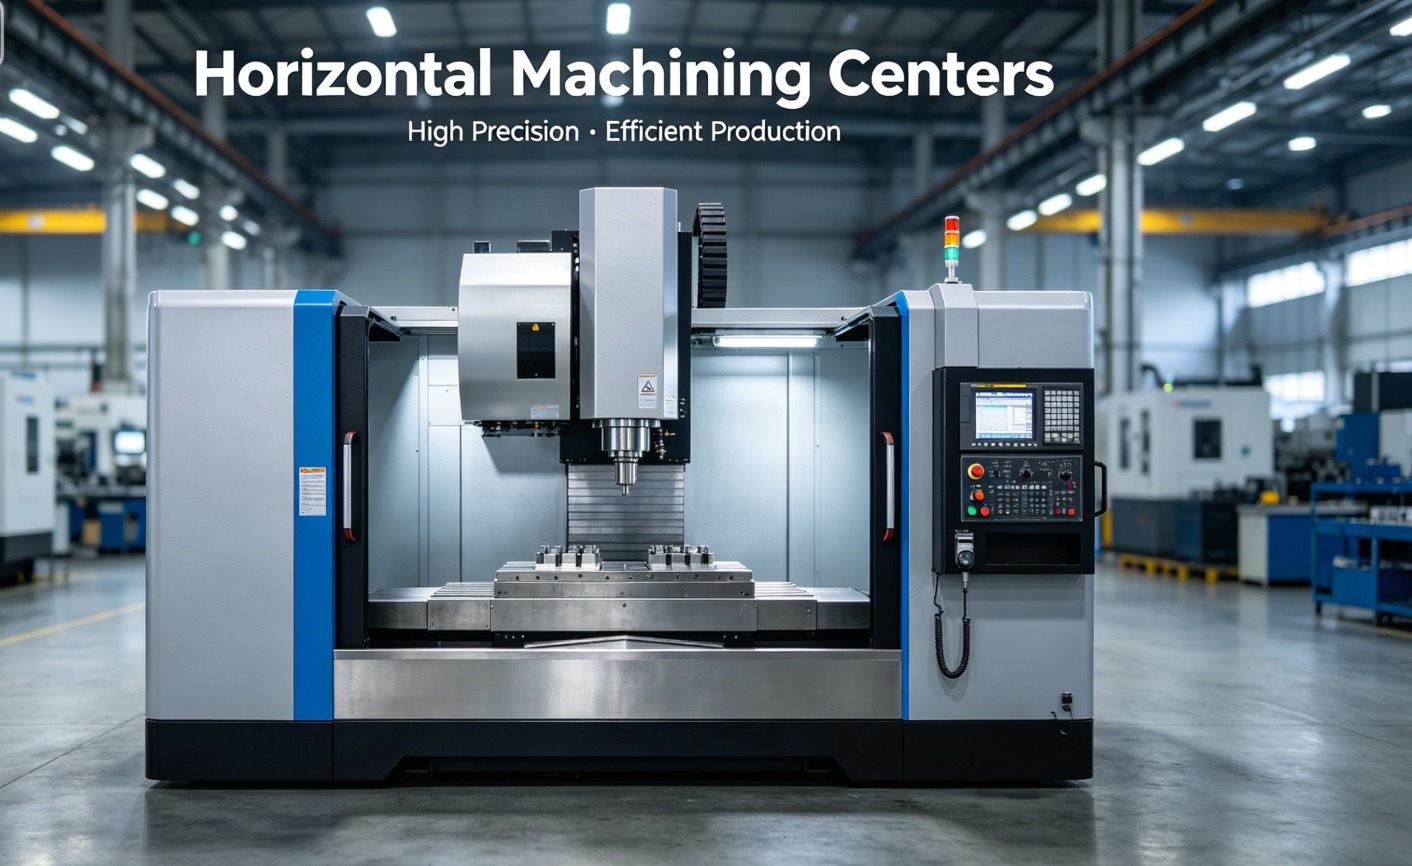
વર્ટિકલ અને હોરીઝોન્ટલ મશીનિંગ સેન્ટર્સના માળખાકીય ફંડામેન્ટલ્સ
વર્ટિકલ અને હોરીઝોન્ટલ મશીનિંગ સેન્ટર્સ વચ્ચેનો મુખ્ય તફાવત સ્પિન્ડલ ઓરિએન્ટેશન અને કટીંગ ટૂલ વર્કપીસને કેવી રીતે જોડે છે તેમાં રહેલો છે.વર્ટિકલ મશીનિંગ સેન્ટરતેમાં ઊભી દિશાવાળું સ્પિન્ડલ છે, જ્યાં કટીંગ ટૂલ Z-અક્ષ સાથે ઉપર અને નીચે ખસે છે, જે તેને સપાટ ભાગો માટે આદર્શ બનાવે છે જેને એક બાજુ મશીનિંગની જરૂર હોય છે.
તેનાથી વિપરીત, એઆડું મશીનિંગ કેન્દ્રઆડી સ્પિન્ડલ ઓરિએન્ટેશનનો ઉપયોગ કરે છે. આ ગોઠવણીમાં ઘણીવાર રોટરી ટેબલ અથવા પેલેટ ચેન્જરનો સમાવેશ થાય છે, જે મશીનને એક જ સેટઅપમાં વર્કપીસની બહુવિધ બાજુઓને ઍક્સેસ કરવાની મંજૂરી આપે છે. દ્વારા વ્યાખ્યાયિત ઉદ્યોગ ધોરણો અનુસારઆઇએસઓ 230-1:2012, જટિલ એરોસ્પેસ અને ઓટોમોટિવ ઘટકોમાં ઉચ્ચ-ચોકસાઇ સહિષ્ણુતા પ્રાપ્ત કરવા માટે આ મશીન અક્ષોની ભૌમિતિક ચોકસાઈ મૂળભૂત છે.
ચિપ મેનેજમેન્ટ અને ઓપરેશનલ કાર્યક્ષમતા
સપાટીની પૂર્ણાહુતિ અને ટૂલ લાઇફ જાળવવા માટે કાર્યક્ષમ ચિપ ઇવેક્યુએશન એક નિર્ણાયક પરિબળ છે. વર્ટિકલ મશીનિંગ સેન્ટરમાં, ચિપ્સ ઘણીવાર વર્કપીસ સપાટી પર અથવા ઊંડા ખિસ્સામાં એકઠા થાય છે, જેને સાફ કરવા માટે ઉચ્ચ-દબાણવાળા શીતક અથવા મેન્યુઅલ હસ્તક્ષેપની જરૂર પડે છે. આ ચિપ્સને "ફરીથી કાપવા" તરફ દોરી શકે છે, જે ટૂલના ઘસારાને વેગ આપે છે.
આડા મશીનિંગ કેન્દ્રો આ ક્ષેત્રમાં શ્રેષ્ઠ છે કારણ કે ગુરુત્વાકર્ષણ કુદરતી રીતે ચિપ્સને કટીંગ ઝોનથી દૂર અને ચિપ કન્વેયરમાં ખેંચે છે. આ "ગુરુત્વાકર્ષણ-સહાયિત" ચિપ દૂર કરવાથીCNC આડું મશીનિંગ કેન્દ્રઉચ્ચ-વોલ્યુમ ઉત્પાદન માટે શ્રેષ્ઠ પસંદગી જ્યાં મેન્યુઅલ સફાઈ માટે ડાઉનટાઇમ ઓછો કરવો આવશ્યક છે. ઉચ્ચ-કાર્યક્ષમતા ઉત્પાદન રેખાઓ ઘણીવાર આડી ગોઠવણીની તરફેણ કરે છે જેથી ચિપ બિલ્ડઅપને કારણે થર્મલ વિકૃતિ વિના સતત કામગીરી સુનિશ્ચિત થાય.
તુલનાત્મક વિશ્લેષણ: VMC વિરુદ્ધ HMC કી સ્પષ્ટીકરણો
તમારી સુવિધા માટે કયું મશીનિંગ સેન્ટર યોગ્ય છે તેનું મૂલ્યાંકન કરતી વખતે, સ્પિન્ડલ સ્પીડ, ટોર્ક અને ફૂટપ્રિન્ટ જેવા ટેકનિકલ પરિમાણોની તુલના કરવી જરૂરી છે.
| લક્ષણ | વર્ટિકલ મશીનિંગ સેન્ટર (VMC) | હોરિઝોન્ટલ મશીનિંગ સેન્ટર (HMC) |
|---|---|---|
| સ્પિન્ડલ ઓરિએન્ટેશન | ઊભી (Z-અક્ષ) | આડું (Y-અક્ષ/B-અક્ષ) |
| માટે શ્રેષ્ઠ | સપાટ ભાગો, પ્લેટો, એક બાજુનું કામ | ભારે ભાગો, 4-અક્ષ કાર્ય, બહુ-બાજુવાળા ભાગો |
| ચિપ ઇવેક્યુએશન | પડકારજનક (શીતકની જરૂર છે) | ઉત્તમ (ગુરુત્વાકર્ષણ-સહાયિત) |
| પ્રારંભિક ખર્ચ | નીચલું (પોસાય તેવું પ્રવેશ બિંદુ) | વધારે (નોંધપાત્ર મૂડી રોકાણ) |
| ફ્લોર સ્પેસ | નાના પદચિહ્ન | મોટા ફૂટપ્રિન્ટ (પેલેટ ચેન્જર્સને કારણે) |
ભાગ જટિલતા અને બહુ-અક્ષ ક્ષમતાઓ
તમારા ઘટકોની ભૂમિતિ તમારા વર્ટિકલ અને હોરીઝોન્ટલ મશીનિંગ સેન્ટરની પસંદગી નક્કી કરશે. ડાઇ, મોલ્ડ અને બ્રેકેટ જેવા ભાગો પર ત્રણ-અક્ષ મિલિંગ માટે VMC એ ઉદ્યોગ માનક છે. જો કે, ચાર કે તેથી વધુ બાજુઓ પર મશીનિંગની જરૂર હોય તેવા જટિલ ભાગો માટે, આડી સેટઅપ નોંધપાત્ર રીતે વધુ ઉત્પાદક છે.
ઘણા અદ્યતન5-અક્ષ CNC મશીનિંગ કેન્દ્રોઆ બંને વચ્ચેના અંતરને દૂર કરે છે, પરંતુ પરંપરાગત HMCs માં ઘણીવાર એક સંકલિત 4થા-અક્ષ રોટરી ટેબલનો સમાવેશ થાય છે. આ એક અથવા બે સેટઅપમાં ભાગ પૂર્ણ કરવાની મંજૂરી આપે છે, જ્યારે VMC ને ચાર કે પાંચ સેટઅપની જરૂર પડી શકે છે. સેટઅપ ઘટાડવાથી માત્ર સમય બચે છે પણ મેન્યુઅલ પાર્ટ રિ-પોઝિશનિંગ સાથે સંકળાયેલ સંચિત ભૂલો પણ દૂર થાય છે, જેનાથી પાર્ટ-ટુ-પાર્ટ સુસંગતતા વધુ સુનિશ્ચિત થાય છે.
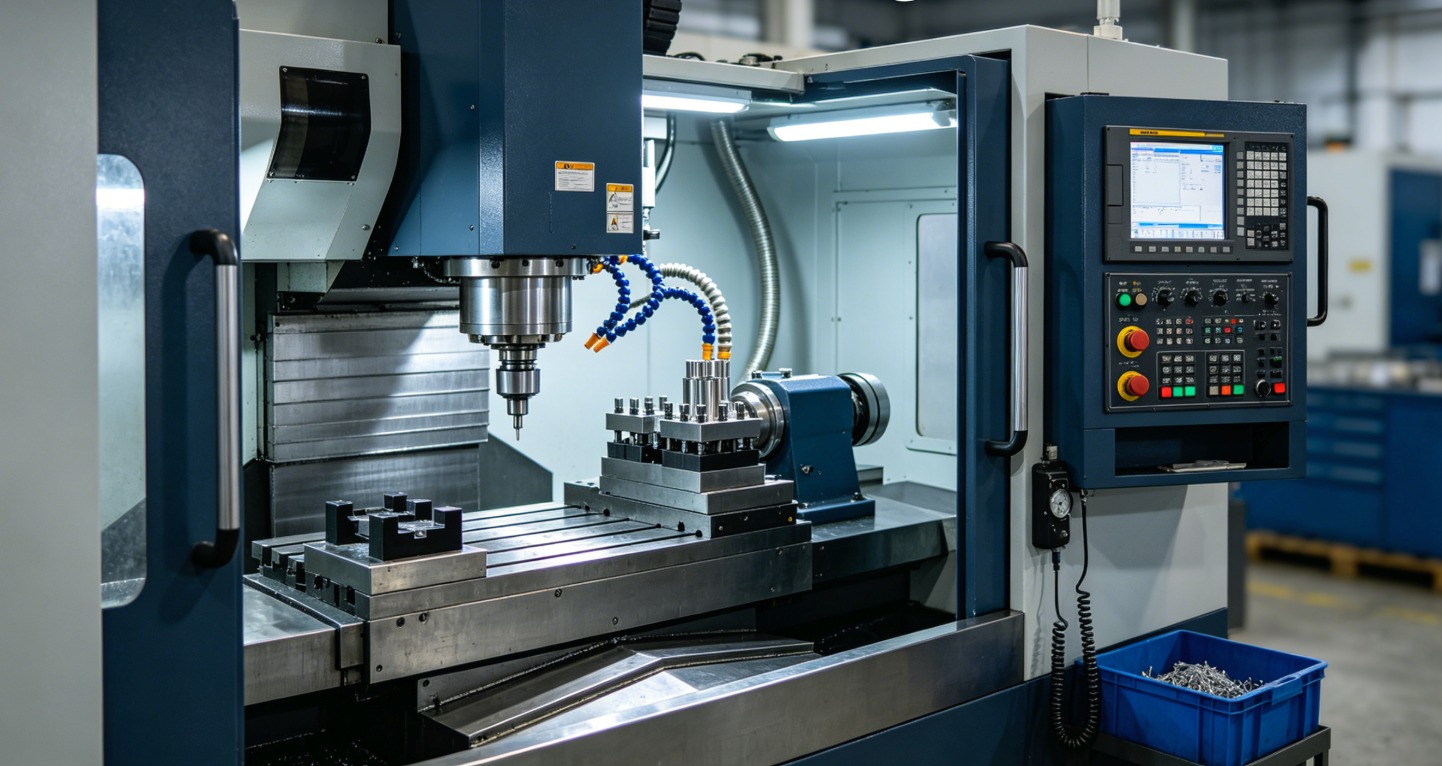
ટૂલિંગ અને સ્પિન્ડલ પાવર બાબતો
ભારે-ડ્યુટી સામગ્રી દૂર કરવા માટે સ્પિન્ડલની કઠોરતા અને હોર્સપાવર મહત્વપૂર્ણ છે. આડા મશીનિંગ કેન્દ્રો સામાન્ય રીતે વધુ મજબૂત માળખાં અને ઉચ્ચ-ટોર્ક સ્પિન્ડલ્સ સાથે બનાવવામાં આવે છે, જે તેમને તેલ અને ગેસ ઉદ્યોગમાં ટાઇટેનિયમ અથવા સ્ટેનલેસ સ્ટીલ જેવા કઠિન સામગ્રીને મિલિંગ માટે યોગ્ય બનાવે છે.
જ્યારે એકCNC વર્ટિકલ મશીનિંગ સેન્ટરઓપરેટરો માટે ઉત્તમ દૃશ્યતા અને ઉપયોગમાં સરળતા પ્રદાન કરે છે, તેની માળખાકીય ડિઝાઇન ક્યારેક HMC ના બોક્સ જેવી ફ્રેમ કરતાં ઓછી કઠોર હોય છે. એલ્યુમિનિયમ અથવા હળવા એલોયના હાઇ-સ્પીડ મશીનિંગ માટે, ઉચ્ચ-પ્રદર્શન VMC ઘણીવાર પૂરતું અને વધુ ખર્ચ-અસરકારક હોય છે. અનુસારએસોસિએશન ફોર મેન્યુફેક્ચરિંગ ટેકનોલોજી (AMT)2024 ના અહેવાલો મુજબ, VMC ની ચપળતા અને HMC ની કાચી શક્તિને સંતુલિત કરવા માટે દુકાનો વધુને વધુ હાઇબ્રિડ લેઆઉટ અપનાવી રહી છે.
ઉત્પાદન વોલ્યુમ અને ROI ના આધારે પસંદગી
વર્ટિકલ અને હોરીઝોન્ટલ મશીનિંગ સેન્ટર્સમાં રોકાણ કરવાનો નિર્ણય ઘણીવાર "ભાગ દીઠ ખર્ચ" પર આધારિત હોય છે. જોકે HMC ની પ્રારંભિક ખરીદી કિંમત ઘણી વધારે હોય છે, તેમ છતાં તેની ધ્યાન વગર ચલાવવાની ક્ષમતા - ઓટોમેટિક પેલેટ ચેન્જર્સ (APC) ને કારણે - ઉચ્ચ-વોલ્યુમ વાતાવરણમાં ભાગ દીઠ ઓછી કિંમતમાં પરિણમી શકે છે.
- ઓછી વોલ્યુમ / ઉચ્ચ વિવિધતા:તેની વૈવિધ્યતા અને ઝડપી સેટઅપ સમય માટે VMC પસંદ કરો.
- ઉચ્ચ વોલ્યુમ / સુસંગત ભૂમિતિ:સ્પિન્ડલને "સમયસર" મહત્તમ કરવા અને મજૂરી ખર્ચ ઘટાડવા માટે HMC પસંદ કરો.
- મર્યાદિત બજેટ:ઉચ્ચ ગુણવત્તાવાળા સાથે શરૂઆત કરોસીએનસી લેથઅથવા આડી સિસ્ટમો પર સ્કેલિંગ કરતા પહેલા પાયો સ્થાપિત કરવા માટે VMC.
ફેક્ટરી પસંદગી માટે સારાંશ ચેકલિસ્ટ
તમારા ઉત્પાદન ફ્લોર માટે શ્રેષ્ઠ ફિટ નક્કી કરવા માટે, નીચેના પસંદગી માપદંડોનો ઉપયોગ કરો:
- વર્કપીસનું કદ:શું તે પ્રમાણભૂત VMC ની મુસાફરી મર્યાદામાં ફિટ થઈ શકે છે?
- સેટઅપ આવર્તન:શું HMC પર સેટઅપ ઘટાડવાથી મશીનની પ્રીમિયમ કિંમત ચૂકવવામાં આવશે?
- ઓપરેટર કૌશલ્ય:શું તમારી ટીમને હોરિઝોન્ટલ પ્રોગ્રામિંગ લોજિકનો અનુભવ છે?
- સામગ્રીનો પ્રકાર:શું આ સામગ્રી લાંબા, તારવાળા ચિપ્સ ઉત્પન્ન કરે છે જેને ઉચ્ચ સ્તરના ખાલી કરાવવાની જરૂર પડે છે?સીએનસી ગેન્ટ્રી મશીનિંગ સેન્ટરઅથવા HMC?
વારંવાર પૂછાતા પ્રશ્નો (FAQ)
૧. શું મોલ્ડ બનાવવા માટે ઊભી કે આડી મશીનિંગ સેન્ટર વધુ સારું છે?
મોટા, સપાટ પ્લેટોને હેન્ડલ કરવાની શ્રેષ્ઠ દૃશ્યતા અને ક્ષમતાને કારણે, સામાન્ય રીતે મોલ્ડ બનાવવા માટે વર્ટિકલ મશીનિંગ સેન્ટર્સ પસંદ કરવામાં આવે છે. વર્ટિકલ સ્પિન્ડલ ઊંડા પોલાણમાં સરળતાથી પ્રવેશ આપે છે. જો કે, ખૂબ મોટા મોલ્ડ માટે, લાંબા અંતર સુધી માળખાકીય કઠોરતા જાળવવા માટે ગેન્ટ્રી-પ્રકારના સેન્ટરની જરૂર પડી શકે છે.
2. VMC ની સરખામણીમાં HMC કેટલું વધુ ઉત્પાદક છે?
ઉચ્ચ-વોલ્યુમ પરિસ્થિતિઓમાં, HMC VMC કરતાં 300% વધુ ઉત્પાદક હોઈ શકે છે. આ મુખ્યત્વે સંકલિત પેલેટ ચેન્જર્સને કારણે છે જે સ્પિન્ડલ કાપતી વખતે ભાગ લોડિંગ અને અનલોડિંગ કરવાની મંજૂરી આપે છે, જે VMC કામગીરીમાં સામાન્ય "સ્પિન્ડલ નિષ્ક્રિય સમય" ને અસરકારક રીતે દૂર કરે છે.
3. આડા મશીનિંગ કેન્દ્રો માટે જગ્યાની જરૂરિયાતો શું છે?
આડા મશીનિંગ સેન્ટરોને સામાન્ય રીતે ઊભી સેન્ટર કરતાં 1.5 થી 2 ગણી ફ્લોર સ્પેસની જરૂર પડે છે. પેલેટ ચેન્જિંગ સિસ્ટમ, મોટા ચિપ કન્વેયર્સ અને કોલમની આડી હિલચાલને સમાવવા માટે આ વધારાની જગ્યા જરૂરી છે. ફેક્ટરીઓએ ખાતરી કરવી જોઈએ કે તેમનો લેઆઉટ આ મોટા ફૂટપ્રિન્ટ્સ અને વિશિષ્ટ જાળવણી ઍક્સેસને ટેકો આપે છે.
૪. શું હું આડા કેન્દ્ર પર ૫-અક્ષ મશીનિંગ કરી શકું?
હા, ઘણા આધુનિક આડા કેન્દ્રો ટિલ્ટિંગ ટેબલ અથવા B-અક્ષ અને A-અક્ષ સાથે ગોઠવાયેલા હોય છે જેથી સંપૂર્ણ 5-અક્ષ ક્ષમતા પૂરી પાડી શકાય. આનો ઉપયોગ ઘણીવાર જટિલ એરોસ્પેસ ઘટકો માટે થાય છે જ્યાં ગુરુત્વાકર્ષણ-સહાયિત ચિપ દૂર કરવી આંતરિક ઠંડક ચેનલો અને ઊંડા-છિદ્ર ડ્રિલિંગ કામગીરી માટે મહત્વપૂર્ણ છે.
૫. વપરાયેલા બજારમાં કયા પ્રકારના મશીનનું પુનર્વેચાણ મૂલ્ય વધુ સારું છે?
વર્ટિકલ મશીનિંગ સેન્ટરોમાં ઘણીવાર વધુ સક્રિય પુનર્વેચાણ બજાર હોય છે કારણ કે તે નાના-થી-મધ્યમ નોકરીની દુકાનો માટે પોસાય તેવા હોય છે. જો કે, પ્રતિષ્ઠિત બ્રાન્ડ્સના સારી રીતે જાળવણી કરાયેલા આડા મશીનિંગ સેન્ટરો તેમના ભારે-ડ્યુટી બાંધકામ અને ટાયર 1 ઉત્પાદન સુવિધાઓમાં આવશ્યક ભૂમિકાને કારણે તેમના મૂલ્યનો ઊંચો ટકાવારી જાળવી રાખે છે.
પોસ્ટ સમય: મે-૧૪-૨૦૨૬