


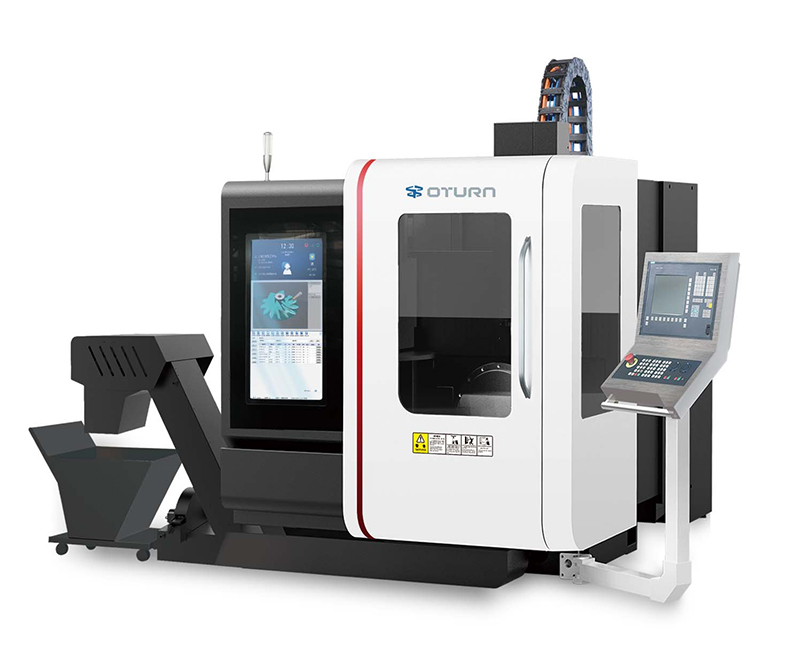
5-અક્ષ ઊભી મશીનિંગ કેન્દ્રજટિલ ઘટકોના ઉચ્ચ-ચોકસાઇવાળા મશીનિંગ પ્રાપ્ત કરવાની તેમની ક્ષમતાને કારણે તેઓ ઉચ્ચ-સ્તરીય ઉત્પાદનમાં મુખ્ય ઉપકરણો બની ગયા છે. તેમની મશીનિંગ ચોકસાઈ માત્ર ઉત્પાદનની ગુણવત્તા નક્કી કરતી નથી પરંતુ સાધનોની સ્પર્ધાત્મકતાના મુખ્ય ભાગનું પ્રતિનિધિત્વ પણ કરે છે. આ ઉચ્ચ-ચોકસાઇવાળા મશીનિંગને પ્રાપ્ત કરવા માટે યાંત્રિક માળખું, CNC સિસ્ટમ અને શોધ અને વળતર સહિત અનેક પાસાઓના સંકલિત પ્રયાસો પર આધાર રાખે છે, જે એક વ્યવસ્થિત અને વ્યાપક ચોકસાઇ ખાતરી સિસ્ટમ બનાવે છે. દરેક મુખ્ય લિંકનું નીચે આપેલ વિગતવાર વિશ્લેષણ તમને તેના અંતર્ગત તર્ક અને અદ્યતન તકનીકોને સમજવામાં મદદ કરશે.
I. યાંત્રિક માળખાકીય કઠોરતા ડિઝાઇન: ચોકસાઇનો નક્કર પાયો
યાંત્રિક માળખાની કઠોરતા મશીનિંગ દરમિયાન સાધનોની સ્થિરતા અને વિકૃતિ પ્રતિકારને સીધી રીતે નક્કી કરે છે. એકમાં5-અક્ષ VMC, બેડ અને કોલમ સમગ્ર મશીનના "ફ્રેમવર્ક" તરીકે સેવા આપે છે. તે સામાન્ય રીતે ઉચ્ચ-શક્તિવાળા કાસ્ટ આયર્ન અથવા ગ્રેનાઈટથી બનેલા હોય છે. વૃદ્ધત્વ સારવાર અસરકારક રીતે આંતરિક તાણ દૂર કરે છે અને કટીંગ લોડને કારણે થતા વિકૃતિને નોંધપાત્ર રીતે ઘટાડે છે. માર્ગદર્શિકા અને લીડ સ્ક્રુ ડ્રાઇવ ઘટકો રેખીય ગતિ ચોકસાઈ સુનિશ્ચિત કરવા માટે ચાવીરૂપ છે, જેને સર્વ-પરિમાણીય ચોકસાઇના કડક નિયંત્રણની જરૂર છે. રોલિંગ માર્ગદર્શિકાઓ બેકલેશને દૂર કરવા અને સ્થિતિની કઠોરતા વધારવા માટે પ્રીલોડનો ઉપયોગ કરે છે. બોલ સ્ક્રૂ બેકલેશને અસરકારક રીતે દૂર કરવા અને ટ્રાન્સમિશન ભૂલોને ઘટાડવા માટે ડબલ-નટ પ્રીલોડ સ્ટ્રક્ચરનો ઉપયોગ કરે છે. ફરતી અક્ષો (જેમ કે A-અક્ષ અને C-અક્ષ) માટે સપોર્ટ સિસ્ટમ મહત્વપૂર્ણ છે. ઉચ્ચ-ચોકસાઇવાળા ક્રોસ્ડ રોલર બેરિંગ્સ અને વોર્મ ગિયર્સનો ઉપયોગ રેડિયલ અને અક્ષીય ભારનો સામનો કરવા માટે કરવામાં આવે છે જ્યારે કેટલીક સેકન્ડથી દસ સેકન્ડની કોણીય શ્રેણીમાં રોટેશનલ ક્લિયરન્સ જાળવી રાખવામાં આવે છે, જે કોણીય સ્થિતિની ચોકસાઈમાં નોંધપાત્ર સુધારો કરે છે. સ્પિન્ડલ યુનિટ ચોકસાઇ સિરામિક બેરિંગ્સ અથવા એરોસ્ટેટિક બેરિંગ્સ દ્વારા સપોર્ટેડ છે. ગતિશીલ સંતુલન ખાતરી કરે છે કે હાઇ-સ્પીડ રોટેશન દરમિયાન રેડિયલ રનઆઉટ અને અક્ષીય રમત માઇક્રોન સ્તર સુધી નિયંત્રિત થાય છે, જે કંપનને મશીનિંગ ભૂલનો સ્ત્રોત બનતા અટકાવે છે.
II. CNC સિસ્ટમનું ચોકસાઇ નિયંત્રણ - ચોકસાઇનું "મગજ"
પાંચ-અક્ષીય મશીનિંગની ચોકસાઈ ફક્ત યાંત્રિક કઠોરતા પર જ નહીં પરંતુ CNC સિસ્ટમ દ્વારા ગતિના ચોક્કસ નિયંત્રણ પર પણ આધાર રાખે છે. સિસ્ટમ રીઅલ-ટાઇમમાં દરેક અક્ષના માર્ગ અને ગતિની ગણતરી કરે છે અને, ઇન્ટરપોલેશન અલ્ગોરિધમ્સ દ્વારા, સતત અને સરળ ગતિ માર્ગ ઉત્પન્ન કરે છે, ખાતરી કરે છે કે ટૂલ માર્ગ ડિઝાઇન આવશ્યકતાઓને પૂર્ણ કરે છે. ફીડફોરવર્ડ કંટ્રોલ ટેકનોલોજી માર્ગની આગાહી કરે છે અને સર્વો મોટર આઉટપુટને અગાઉથી ગોઠવે છે, જે નીચેની ભૂલને નોંધપાત્ર રીતે ઘટાડે છે.
પોઝિશન ફીડબેક સિસ્ટમ રીઅલ-ટાઇમમાં વાસ્તવિક અક્ષ સ્થિતિ ડેટા એકત્રિત કરવા માટે ઉચ્ચ-રિઝોલ્યુશન સ્કેલ અથવા એન્કોડરનો ઉપયોગ કરે છે. PID ક્લોઝ્ડ-લૂપ કંટ્રોલ અલ્ગોરિધમ સાથે જોડાયેલ, તે પોઝિશનિંગ વિચલનોને ઝડપથી સુધારે છે, માઇક્રોન સ્તરની અંદર પોઝિશનિંગ ભૂલ જાળવી રાખે છે. પાંચ-અક્ષ મશીનિંગમાં, CNC સિસ્ટમ રોટરી અને રેખીય અક્ષો વચ્ચેના જટિલ ગતિ સંબંધો માટે કોઓર્ડિનેટ્સને ચોક્કસ રીતે રૂપાંતરિત કરવા માટે કાઇનેમેટિક મોડેલનો ઉપયોગ કરે છે અને અવકાશમાં કોઈપણ બિંદુએ ચોક્કસ ટૂલ પોઝિશનિંગ ચોકસાઈ પ્રાપ્ત કરે છે, પાંચ-અક્ષ મશીનિંગમાં ઉચ્ચ-ચોકસાઇ પ્રદર્શન સુનિશ્ચિત કરે છે.
III. શોધ અને વળતર પદ્ધતિઓ: ગતિશીલ ચોકસાઇના રક્ષકો
સચોટ માપન અને સમયસર વળતર એ લાંબા ગાળાના સાધનોની ચોકસાઈ જાળવવાની ચાવી છે. શિપમેન્ટ પહેલાં, સાધનોને લેસર ઇન્ટરફેરોમીટર અને બોલબાર્સ જેવા ઉચ્ચ-ચોકસાઇવાળા સાધનોનો ઉપયોગ કરીને દરેક ધરી પર પોઝિશનિંગ ભૂલ, પુનરાવર્તિતતા ભૂલ અને બેકલેશનું વ્યાપક પરીક્ષણ કરવું આવશ્યક છે. આ ખાતરી કરે છે કે બધી યાંત્રિક ભૂલો ડિજિટલી રેકોર્ડ કરવામાં આવે છે અને CNC સિસ્ટમ પેરામીટર વળતર દ્વારા સુધારવામાં આવે છે.
લાંબા ગાળાના મશીનિંગ દરમિયાન તાપમાનના વધઘટને કારણે થર્મલ વિસ્તરણ અને યાંત્રિક વિકૃતિ નોંધપાત્ર ચોકસાઈના જોખમો છે. તાપમાન સેન્સર વાસ્તવિક સમયમાં સાધનોના આસપાસના તાપમાન અને સ્પિન્ડલ અને માર્ગદર્શિકાઓના તાપમાનમાં વધારોનું નિરીક્ષણ કરે છે. ગતિશીલ વળતર વ્યૂહરચનાઓ, સ્થાપિત થર્મલ ભૂલ મોડેલો સાથે જોડાયેલી, મશીનિંગ ચોકસાઈ પર તાપમાનના હસ્તક્ષેપની અસરને નોંધપાત્ર રીતે ઘટાડે છે.
ચોકસાઈ જાળવવા માટે નિયમિત કેલિબ્રેશન પણ જરૂરી છે. પ્રમાણભૂત ભાગો સાથે સરખામણી કરીને અને ચોકસાઇ નિરીક્ષણ સાધનોનો ઉપયોગ કરીને મલ્ટિ-પોઇન્ટ ચકાસણી દ્વારા, યાંત્રિક ઘસારો અથવા છૂટક ઘટકોને કારણે થતા ચોકસાઇ વિચલનોને તાત્કાલિક શોધી શકાય છે, જેનાથી લાંબા ગાળાના સ્થિર મશીનિંગ પ્રદર્શનને સુનિશ્ચિત કરવા માટે સાધનોના પરિમાણોને સમાયોજિત અને સુધારવામાં આવે છે.
IV. વ્યવસ્થિત ચોકસાઇ નિયંત્રણ - સ્થિર ઉચ્ચ ચોકસાઇથી ગતિશીલ સ્થિરતા સુધી
ની ચોકસાઈ ખાતરી5-એક્સિસ વર્ટિકલ મશીનિંગ સેન્ટર એ વિવિધ ઘટકોના પૂરક અને સંકલિત સહકારનું પરિણામ છે. યાંત્રિક માળખું એક કઠોર પાયો પૂરો પાડે છે, CNC સિસ્ટમ ચોક્કસ ગતિ નિયંત્રણને સક્ષમ કરે છે, અને એક વ્યાપક શોધ અને વળતર પદ્ધતિ ગતિશીલ ચોકસાઇ સુનિશ્ચિત કરે છે.
આ વ્યવસ્થિત ચોકસાઇ નિયંત્રણ પ્રણાલી માત્ર ઉપકરણ સ્થિર હોય ત્યારે શુદ્ધ યાંત્રિક ચોકસાઈ સુનિશ્ચિત કરતી નથી, પરંતુ જટિલ મશીનિંગ વાતાવરણમાં કંપન, થર્મલ વિકૃતિ અને લોડ વધઘટ જેવા વિવિધ દખલ પરિબળોનો અસરકારક રીતે પ્રતિકાર પણ કરે છે, જે જટિલ ભાગો માટે ઉચ્ચ-ચોકસાઇ મશીનિંગ આવશ્યકતાઓને પ્રાપ્ત કરે છે.
બુદ્ધિશાળી ઉત્પાદન તકનીકની સતત પ્રગતિ સાથે, કૃત્રિમ બુદ્ધિ અને મોટા ડેટા વિશ્લેષણને જોડતી અનુકૂલનશીલ વળતર તકનીકોનો ધીમે ધીમે ઉપયોગ કરવામાં આવ્યો છે, જે ચોકસાઇ ખાતરીમાં સફળતાઓ રજૂ કરે છે.5-અક્ષ મશીનિંગ સેન્ટરr, તેમની ઉત્પાદન ક્ષમતાઓ અને બજાર સ્પર્ધાત્મકતામાં વધુ વધારો કરે છે.
સારાંશમાં, ઉચ્ચ ચોકસાઇ5-એક્સિસ વર્ટિકલ મશીનિંગ સેન્ટર્સ એ કોઈ તકનું પરિણામ નથી, પરંતુ ત્રણ સ્તંભોના અત્યંત સંકલિત અને ઝીણવટભર્યા સહયોગનું પરિણામ છે: યાંત્રિક ડિઝાઇન, નિયંત્રણ અલ્ગોરિધમ્સ, અને શોધ અને વળતર. ફક્ત વૈજ્ઞાનિક રીતે આ ચોકસાઇ ખાતરી પ્રણાલીનું નિર્માણ અને સતત ઑપ્ટિમાઇઝ કરીને જ આપણે જટિલ ભાગો માટે ઉચ્ચ-સ્તરીય ઉત્પાદનની કડક ચોકસાઇ આવશ્યકતાઓને પૂર્ણ કરી શકીએ છીએ અને બુદ્ધિશાળી ઉત્પાદનને ઉચ્ચ સ્તર પર આગળ વધારી શકીએ છીએ.
વધુ માહિતી માટે, EMO, હોલ 15, બૂથ B54, સપ્ટેમ્બર 22-27, 2025 પર અમારી મુલાકાત લો. અમે નવીનતમ પ્રદર્શન કરીશું5-અક્ષ મશીનિંગ ટેકનોલોજી, અનુભવવળાંકઅત્યાધુનિક સાધનો મેળવો, અને ઉદ્યોગના નિષ્ણાતો સાથે ઊંડાણપૂર્વક ચર્ચા કરો. અમે તમને બુદ્ધિશાળી ઉત્પાદનના ભવિષ્યની ચર્ચા કરવા અને ઉચ્ચ-ચોકસાઇવાળા મશીનિંગમાં એક નવો અધ્યાય ખોલવા માટે નિષ્ઠાપૂર્વક આમંત્રણ આપીએ છીએ!
પોસ્ટ સમય: ઓગસ્ટ-27-2025