


ઔદ્યોગિક ખરીદદારો માટે ઉચ્ચ ચોકસાઇ મશીનિંગ શા માટે મહત્વપૂર્ણ છે
ઔદ્યોગિક ઉત્પાદનમાં, "સ્વીકાર્ય સહિષ્ણુતા" ની વ્યાખ્યા ખૂબ જ સંકુચિત થઈ ગઈ છે. ઉચ્ચ ચોકસાઇવાળા મશીનિંગ હવે નિયમિતપણે ±0.001 mm થી ±0.005 mm સુધીના પરિમાણીય ચોકસાઈ નક્કી કરે છે. B2B પ્રાપ્તિ વ્યાવસાયિકો માટે, આ માઇક્રોન સ્તરે ઘટકોનું સોર્સિંગ હવે એન્જિનિયરિંગ લક્ઝરી નથી પરંતુ એક કડક ઓપરેશનલ બેઝલાઇન છે.
આ અત્યંત સચોટ ભાગો મેળવવા માટે, ચુસ્ત સહિષ્ણુતા માલિકીના કુલ ખર્ચ, એસેમ્બલી લાઇન કાર્યક્ષમતા અને અંતિમ ઉત્પાદન વિશ્વસનીયતાને કેવી રીતે પ્રભાવિત કરે છે તેની જટિલ સમજ જરૂરી છે. જ્યારે સહિષ્ણુતા કડક બને છે, ત્યારે સપ્લાય ચેઇન એક્ઝિક્યુશનમાં ભૂલનું માર્જિન શૂન્યની નજીક પહોંચે છે.
ભાગ પ્રદર્શન અને સહિષ્ણુતા પર અસર
ભાગ સહિષ્ણુતા અને યાંત્રિક કામગીરી વચ્ચેનો ગાણિતિક સહસંબંધ સંપૂર્ણ છે. જ્યારે ઘટકોને માઇક્રોન-સ્તરની ચોકસાઈ સાથે મશિન કરવામાં આવે છે, ત્યારે સમાગમના ભાગોમાં ઘર્ષણ ગુણાંક નોંધપાત્ર રીતે ઘટે છે, જે થર્મલ ડિગ્રેડેશન અને યાંત્રિક ઘસારો ઘટાડે છે. પ્રવાહી ગતિશીલતા એપ્લિકેશનોમાં, જેમ કે ઉચ્ચ-દબાણ હાઇડ્રોલિક વાલ્વ, 2 માઇક્રોનની ભૌમિતિક સહિષ્ણુતા રાખવાથી સૂક્ષ્મ-લીક અટકાવે છે જે અન્યથા વિનાશક સિસ્ટમ નિષ્ફળતાઓ તરફ દોરી શકે છે.
વધુમાં, ચોકસાઇ મશીનિંગ એસેમ્બલી ભિન્નતાને ઘટાડે છે, ઉત્પાદન લાઇન પર મેન્યુઅલ શિમિંગ અથવા હેન્ડ-ફિટિંગની જરૂરિયાતને અસરકારક રીતે દૂર કરે છે. આ ચોકસાઇ-સંચાલિત ઇન્ટરચેન્જેબિલિટી થ્રુપુટને 25% સુધી વેગ આપી શકે છે અને અંતિમ મિકેનિકલ એસેમ્બલીના નિષ્ફળતાઓ વચ્ચેનો સરેરાશ સમય (MTBF) 30% થી 40% સુધી લંબાવી શકે છે.
માઇક્રોન-સ્તરની ચોકસાઈની જરૂર હોય તેવા ઉદ્યોગો
જ્યારે ઘણા ક્ષેત્રો અદ્યતન CNC મશીનિંગથી લાભ મેળવે છે, ત્યારે કેટલાક ઉદ્યોગો નિયમનકારી અને સલામતી ધોરણોને પૂર્ણ કરવા માટે માળખાકીય રીતે માઇક્રોન-સ્તરની ચોકસાઈ પર આધાર રાખે છે. એરોસ્પેસ ઉત્પાદકોને ટર્બાઇન બ્લેડ અને માળખાકીય ઘટકોની જરૂર હોય છે જે વિકૃતિ વિના ભારે થર્મલ અને ગતિશીલ તાણનો સામનો કરવા સક્ષમ હોય. તબીબી ઉપકરણ ક્ષેત્ર ઓર્થોપેડિક ઇમ્પ્લાન્ટ્સ અને સર્જિકલ રોબોટિક્સ માટે દોષરહિત સપાટી પૂર્ણાહુતિ અને ચોક્કસ પરિમાણોની માંગ કરે છે.
તેવી જ રીતે, ઓટોમોટિવ ઉદ્યોગ મહત્તમ ડ્રાઇવટ્રેન કાર્યક્ષમતા અને ઉત્સર્જન પાલન સુનિશ્ચિત કરવા માટે ક્રેન્કશાફ્ટ, વ્હીલ હબ અને ફ્યુઅલ ઇન્જેક્શન સિસ્ટમ્સ માટે ચોકસાઇ ટર્નિંગ સેન્ટર્સ પર ખૂબ આધાર રાખે છે.
| ઉદ્યોગ | લાક્ષણિક ઘટક | સહનશીલતાની જરૂરિયાત | સામાન્ય સામગ્રી |
|---|---|---|---|
| એરોસ્પેસ | ટર્બાઇન બ્લેડ, એક્ટ્યુએટર્સ | ±0.002 મીમી થી ±0.005 મીમી | ટાઇટેનિયમ, ઇન્કોનલ |
| તબીબી | ઇમ્પ્લાન્ટ્સ, સર્જિકલ સાધનો | ±0.001 મીમી થી ±0.003 મીમી | 316L સ્ટેનલેસ, કોબાલ્ટ ક્રોમ |
| ઓટોમોટિવ | ક્રેન્કશાફ્ટ, ફ્યુઅલ ઇન્જેક્ટર | ±0.005 મીમી થી ±0.010 મીમી | બનાવટી સ્ટીલ, એલ્યુમિનિયમ એલોય |
| ઊર્જા | વાલ્વ હાઉસિંગ, રોટર્સ | ±0.005 મીમી થી ±0.015 મીમી | ડુપ્લેક્સ સ્ટેનલેસ સ્ટીલ |
મશીન, પ્રક્રિયા અને મેટ્રોલોજી પરિબળો
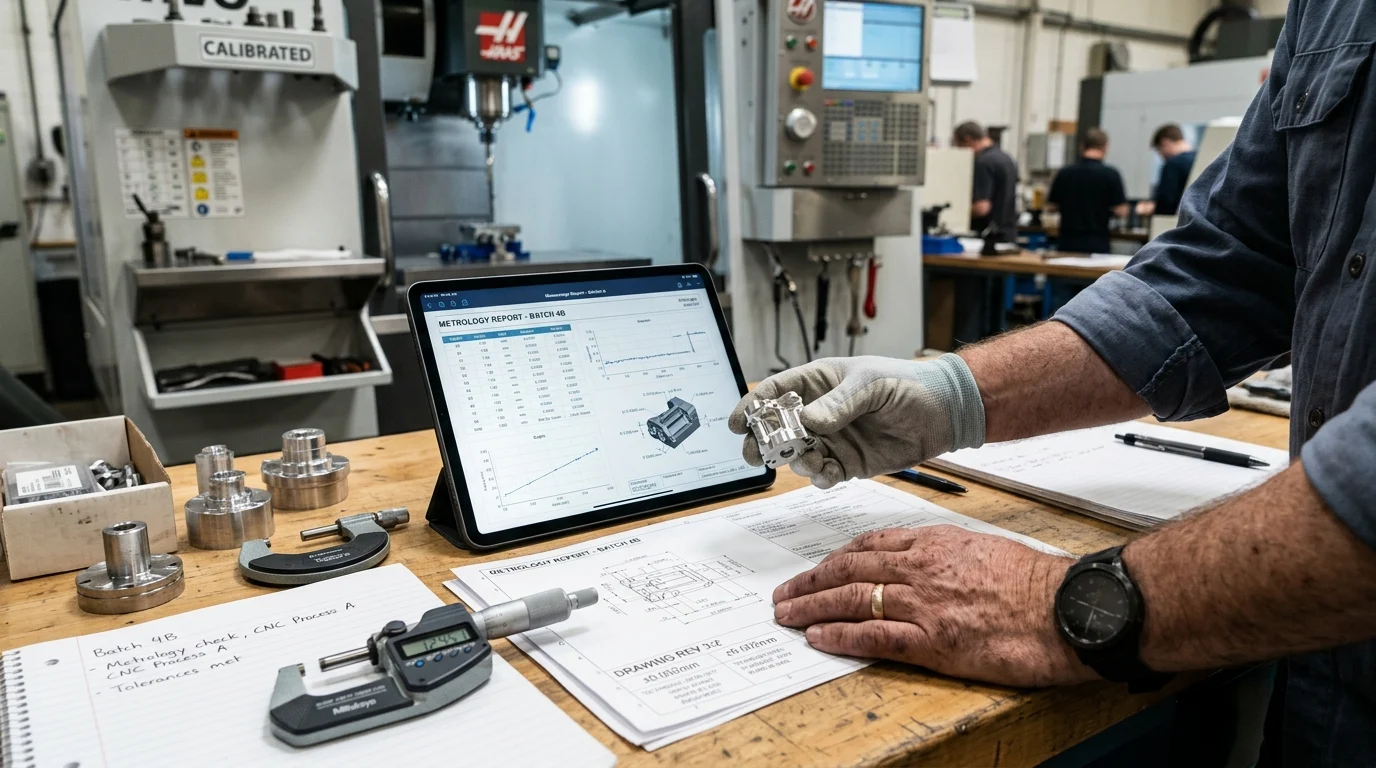
સતત માઇક્રોન-સ્તરની ચોકસાઈ પ્રાપ્ત કરવા માટે અદ્યતન મશીનરી, ઑપ્ટિમાઇઝ્ડ કટીંગ પ્રક્રિયાઓ અને સખત મેટ્રોલોજીની એક સુસંસ્કૃત ઇકોસિસ્ટમ જરૂરી છે. ઔદ્યોગિક ખરીદદારોએ મૂળભૂત મશીન સ્પષ્ટીકરણોથી આગળ જોવું જોઈએ અને સપ્લાયરના સાધનોના અંતર્ગત સ્થાપત્યનું મૂલ્યાંકન કરવું જોઈએ.
ઉચ્ચ-ગુણવત્તાવાળા CNC મશીન ટૂલ્સ તેમના દ્વારા વ્યાખ્યાયિત કરવામાં આવે છેઉચ્ચ કઠોરતા, શ્રેષ્ઠ કંપન શોષણ, અને કોમ્પેક્ટ લેઆઉટ. ભારે સામગ્રી દૂર કરવા અથવા હાઇ-સ્પીડ ફિનિશિંગ કામગીરી દરમિયાન કટીંગ વાતાવરણને સ્થિર કરવા માટે આ પાયાના તત્વો મહત્વપૂર્ણ છે.
ચોકસાઇ મશીનિંગ માટે CNC મશીન રૂપરેખાંકનો
CNC મશીનનું રૂપરેખાંકન સીધા પ્રાપ્ત કરી શકાય તેવા ભૌમિતિક સહિષ્ણુતા નક્કી કરે છે. જ્યારે 3-અક્ષીય વર્ટિકલ મશીનિંગ કેન્દ્રો સરળ ભૂમિતિ માટે યોગ્ય છે, ત્યારે જટિલ ઘટકોને ઘણીવાર 5-અક્ષીય મશીનિંગ કેન્દ્રો અથવા વિશિષ્ટ ગેન્ટ્રી ડ્રિલિંગ મશીનોની જરૂર પડે છે. ઉપયોગ કરીને5-અક્ષ ટેકનોલોજી, ઉત્પાદકો એક જ સેટઅપમાં બહુવિધ બાજુઓ પર એક ભાગનું મશીનિંગ કરી શકે છે.
સેટઅપની સંખ્યા ત્રણથી ઘટાડીને એક કરવાથી સ્ટેક-અપ ભૂલો દૂર થાય છે, એકંદર સ્થિતિની ચોકસાઈમાં 60% સુધીનો સુધારો થાય છે. વધુમાં, ઓટોમેટિક પેલેટ ચેન્જર્સથી સજ્જ આડા મશીનિંગ કેન્દ્રો માટે જરૂરી કડક ગોઠવણીને બલિદાન આપ્યા વિના સતત ઉત્પાદન માટે પરવાનગી આપે છે.ચોકસાઇવાળા ફ્લાયવ્હીલ, વાલ્વ અથવા મોલ્ડ ઉત્પાદન.
થર્મલ સ્થિરતા, સ્પિન્ડલ કામગીરી, અને માર્ગદર્શિકા ડિઝાઇન
ઉચ્ચ ચોકસાઇવાળા મશીનિંગમાં પર્યાવરણીય અને યાંત્રિક ઉષ્માગતિશાસ્ત્ર મોટી ભૂમિકા ભજવે છે. સ્પિન્ડલનું પ્રદર્શન સર્વોપરી છે; 12,000 અને 24,000 RPM વચ્ચે કાર્યરત સ્પિન્ડલ્સને ટૂલ ડિફ્લેક્શન અને બકબકને રોકવા માટે 2 માઇક્રોનથી ઓછા રનઆઉટ જાળવવા આવશ્યક છે. જો કે, ઉચ્ચ ગતિ ગરમી ઉત્પન્ન કરે છે, જેના કારણે મશીન કાસ્ટિંગમાં થર્મલ વિસ્તરણ થાય છે.
પ્રીમિયમ સપ્લાયર્સ સક્રિય થર્મલ વળતર પ્રણાલીઓનો ઉપયોગ કરે છે, જે સ્પિન્ડલ અને બોલ સ્ક્રૂ દ્વારા ઠંડુ શીતક ફરે છે જેથી તાપમાન કડક ±0.5°C ની અંદર જાળવી શકાય. વધુમાં, હાઇ-સ્પીડ ગતિ માટે રેખીય માર્ગદર્શિકા અને હેવી-ડ્યુટી કટીંગ કઠોરતા માટે બોક્સ માર્ગદર્શિકા વચ્ચેની પસંદગી નક્કી કરે છે કે મશીન આક્રમક સામગ્રી દૂર કરતી વખતે કંપનને કેટલી સારી રીતે શોષી લે છે.
પુનરાવર્તિતતા અને ચોકસાઈનું મૂલ્યાંકન કેવી રીતે કરવું
સપ્લાયરની ટેકનિકલ ક્ષમતાનું મૂલ્યાંકન કરવા માટે રિઝોલ્યુશન, પુનરાવર્તિતતા અને ચોકસાઈ વચ્ચે તફાવત કરવો જરૂરી છે. પ્રાપ્તિ ટીમોએ ISO 230-2 જેવા આંતરરાષ્ટ્રીય સ્તરે માન્યતા પ્રાપ્ત ધોરણોના આધારે મશીન કેલિબ્રેશન રેકોર્ડની વિનંતી કરવી જોઈએ.
એક ઉચ્ચ-સ્તરીય મશીનિંગ સેન્ટરે તેના સંપૂર્ણ ટ્રાવેલ સ્ટ્રોકમાં ±0.003 મીમીની સ્થિતિ ચોકસાઈ અને ±0.002 મીમીની પુનરાવર્તિતતા દર્શાવવી જોઈએ. ઉચ્ચ ચોકસાઇ માટે પ્રતિબદ્ધ સપ્લાયર્સ વારંવાર તેમના મશીન અક્ષોને માપાંકિત કરવા માટે લેસર ઇન્ટરફેરોમીટર અને બોલબાર પરીક્ષણનો ઉપયોગ કરે છે, જે ખાતરી કરે છે કે હજારો કાર્યકારી કલાકો પછી પણ વોલ્યુમેટ્રિક ચોકસાઈ સુસંગત રહે છે.
પ્રાપ્તિ ટીમોએ ચોકસાઇ મશીનિંગ સપ્લાયર્સ કેવી રીતે મેળવવા જોઈએ
ઉચ્ચ ચોકસાઇવાળા મશીનિંગ ભાગીદારને ઓળખવા અને કરાર કરવો એ કોમોડિટી હાર્ડવેરના સોર્સિંગ કરતા મૂળભૂત રીતે અલગ છે. પ્રાપ્તિ ટીમોએ તકનીકી ક્ષમતાઓ, ગુણવત્તા વ્યવસ્થાપન પ્રણાલીઓ અને સપ્લાય ચેઇન લોજિસ્ટિક્સના જટિલ મેટ્રિક્સને નેવિગેટ કરવું આવશ્યક છે.
વ્યૂહાત્મક અભિગમ એ સુનિશ્ચિત કરે છે કે પસંદ કરેલ સપ્લાયર એક તરીકે કાર્ય કરે છેવિશ્વસનીય એક્સટેન્શનખરીદનારના પોતાના ઉત્પાદન ઇકોસિસ્ટમનું, જે ઓછા સાધનોના રોકાણ ખર્ચનું સંચાલન કરતી વખતે અને રોકાણ પર વળતર (ROI) ને વેગ આપતી વખતે સુસંગત ગુણવત્તા પ્રદાન કરવામાં સક્ષમ છે.
સપ્લાયર લાયકાત માપદંડ
લાયકાત પ્રક્રિયા સખત ગુણવત્તા સિસ્ટમ ઓડિટથી શરૂ થવી જોઈએ. ISO 9001:2015 જેવા પ્રમાણપત્રો ફરજિયાત બેઝલાઇન છે, પરંતુ એરોસ્પેસ માટે AS9100 અથવા તબીબી ઉપકરણો માટે ISO 13485 જેવા ક્ષેત્ર-વિશિષ્ટ પ્રમાણપત્રો પરિપક્વ ગુણવત્તા સંસ્કૃતિ દર્શાવે છે.
કાગળકામ ઉપરાંત, ખરીદદારોએ સપ્લાયરના મશીન પાર્કની સરેરાશ ઉંમર અને જાળવણી સમયપત્રકનું મૂલ્યાંકન કરવું જોઈએ. 5 થી 7 વર્ષથી વધુ જૂની CNC મશીનો વ્યાપક યાંત્રિક પુનઃનિર્માણ વિના 5 માઇક્રોન કરતા વધુ ચુસ્તપણે સહનશીલતા જાળવી રાખવામાં વારંવાર સંઘર્ષ કરે છે. તેથી, ટર્નિંગ સેન્ટરો અને મશીનિંગ સેન્ટરોનો આધુનિક કાફલો જાળવતા સપ્લાયર્સ સાથે ભાગીદારી કરવી એ એક મહત્વપૂર્ણ જોખમ ઘટાડવાની વ્યૂહરચના છે.
MOQ, લીડ ટાઇમ, કસ્ટમાઇઝેશન અને સ્વીકૃતિ ધોરણો
ઉચ્ચ ચોકસાઇવાળા મશીનિંગમાં પ્રાપ્તિ ગતિશીલતા ઘણીવાર વોલ્યુમ અને લીડ સમય વચ્ચે વિપરીત સંબંધો ધરાવે છે. વ્યાપક પ્રોગ્રામિંગ, કસ્ટમ ફિક્સ્ચરિંગ અને મેટ્રોલોજી સેટઅપ જરૂરી હોવાને કારણે, અત્યંત જટિલ ભાગો માટે ન્યૂનતમ ઓર્ડર જથ્થો (MOQ) 50 થી 500 યુનિટ સુધીનો હોઈ શકે છે, જ્યારે પ્રારંભિક લીડ સમય 8 થી 12 અઠવાડિયા સુધીનો હોઈ શકે છે.
ખરીદદારોએ પ્રક્રિયા ક્ષમતા સૂચકાંક (Cpk) લક્ષ્યો સ્થાપિત કરીને સ્પષ્ટ સ્વીકૃતિ ધોરણો પર અગાઉથી વાટાઘાટો કરવી જોઈએ. 1.33 (અથવા સલામતી-નિર્ણાયક ઘટકો માટે 1.67) કરતા વધુની Cpk આવશ્યકતા ખાતરી કરે છે કે સપ્લાયરની ઉત્પાદન પ્રક્રિયા આંકડાકીય રીતે સ્થિર છે અને ઓછામાં ઓછી ખામીઓ સાથે નિર્દિષ્ટ સહિષ્ણુતા બેન્ડમાં ભાગોનું ઉત્પાદન કરવામાં સક્ષમ છે.
મશીન પોર્ટફોલિયો અને ક્ષમતા દ્વારા સપ્લાયર્સની સરખામણી કરવી
વ્યાપક સપ્લાયર મૂલ્યાંકનમાં તેમના મશીન પોર્ટફોલિયોની ઊંડાઈ અને પહોળાઈની તુલના કરવી આવશ્યક છે. મર્યાદિત શ્રેણીના સાધનો ધરાવતા વિક્રેતા પર આધાર રાખવાથી ઘણીવાર ઉત્પાદનમાં અવરોધો અથવા પેટા-કોન્ટ્રાક્ટિંગ જોખમો સર્જાય છે. આદર્શ ભાગીદારો ચોક્કસ મેટલવર્કિંગ સોલ્યુશન્સ માટે ખાસ હેતુવાળા મશીનોની સાથે વર્ટિકલ, હોરિઝોન્ટલ, ડબલ-કોલમ અને 5-એક્સિસ મશીનિંગ સેન્ટર્સની સમૃદ્ધ ગોઠવણી પ્રદાન કરે છે.
| સોર્સિંગ ટાયર | ક્ષમતા પ્રોફાઇલ | લાક્ષણિક સહિષ્ણુતા | આદર્શ એપ્લિકેશન પ્રોફાઇલ |
|---|---|---|---|
| ટાયર 1 (વ્યૂહાત્મક ભાગીદાર) | 5-એક્સિસ, સીએમએમ લેબ, થર્મલ કંટ્રોલ | <±0.003 મીમી | એરોસ્પેસ, જટિલ તબીબી પ્રત્યારોપણ |
| ટાયર 2 (એડવાન્સ્ડ જોબ શોપ) | ૩/૪-એક્સિસ સીએનસી, બેઝિક મેટ્રોલોજી | ±0.010 મીમી થી ±0.025 મીમી | ઓટોમોટિવ આફ્ટરમાર્કેટ, ઔદ્યોગિક વાલ્વ |
| ટાયર 3 (કોમોડિટી મશીનિંગ) | સ્ટાન્ડર્ડ CNC લેથ્સ/મિલ્સ | > ±0.050 મીમી | સામાન્ય હાર્ડવેર, કૌંસ, બિડાણ |
ગુણવત્તા ખાતરી, પાલન, પેકેજિંગ અને લોજિસ્ટિક્સ નિયંત્રણો
જો નિરીક્ષણ, હેન્ડલિંગ અથવા પરિવહન દરમિયાન ભાગ ખરાબ થઈ જાય તો CNC મશીન પર માઇક્રોન-સ્તરની ચોકસાઈ પ્રાપ્ત કરવા માટે કરવામાં આવેલ પ્રયત્ન સંપૂર્ણપણે વ્યર્થ જાય છે.
મજબૂત ગુણવત્તા ખાતરી પ્રોટોકોલ, કડક પાલન દસ્તાવેજીકરણ અને વિશિષ્ટ નિકાસ પેકેજિંગ એ ઉચ્ચ ચોકસાઇ સપ્લાય ચેઇનના બિન-વાટાઘાટપાત્ર ઘટકો છે, જે ખાતરી કરે છે કે ફેક્ટરી ફ્લોર પર પ્રાપ્ત સહનશીલતા વૈશ્વિક લોજિસ્ટિક્સમાં ટકી રહે.
નિરીક્ષણ યોજનાઓ અને માપન અહેવાલો
ઉચ્ચ ચોકસાઇવાળા મશીનિંગ માટે પણ એટલી જ ચોક્કસ માપન તકનીકોની જરૂર પડે છે. જટિલ ભૂમિતિઓને માન્ય કરવા માટે સપ્લાયર્સે સબ-માઇક્રોન વોલ્યુમેટ્રિક ચોકસાઈ સાથે કોઓર્ડિનેટ મેઝરિંગ મશીનો (CMM) નો ઉપયોગ કરવો જોઈએ. સંપૂર્ણ ઉત્પાદનને મંજૂરી આપતા પહેલા પ્રાપ્તિ ટીમોએ એરોસ્પેસમાં વપરાતા AS9102 ફોર્મેટ જેવા વ્યાપક ફર્સ્ટ આર્ટિકલ ઇન્સ્પેક્શન (FAI) રિપોર્ટ ફરજિયાત બનાવવો જોઈએ.
ચાલુ ઉત્પાદન બેચ માટે, નિરીક્ષણ યોજનાઓ આંકડાકીય રીતે યોગ્ય હોવી જોઈએ. ભાગની ગંભીરતાના આધારે, નિરીક્ષણ આવર્તન ઓછા સંવેદનશીલ લક્ષણો માટે નિર્ણાયક પરિમાણોના 100% ચકાસણીથી લઈને 0.65 ની સ્વીકાર્ય ગુણવત્તા મર્યાદા (AQL) સુધીની હોઈ શકે છે, જે ખાતરી કરે છે કે બેચ મોકલવામાં આવે તે પહેલાં કોઈપણ વિચલન પકડાઈ જાય.
નિકાસ પેકેજિંગ અને ભાગોનું રક્ષણ
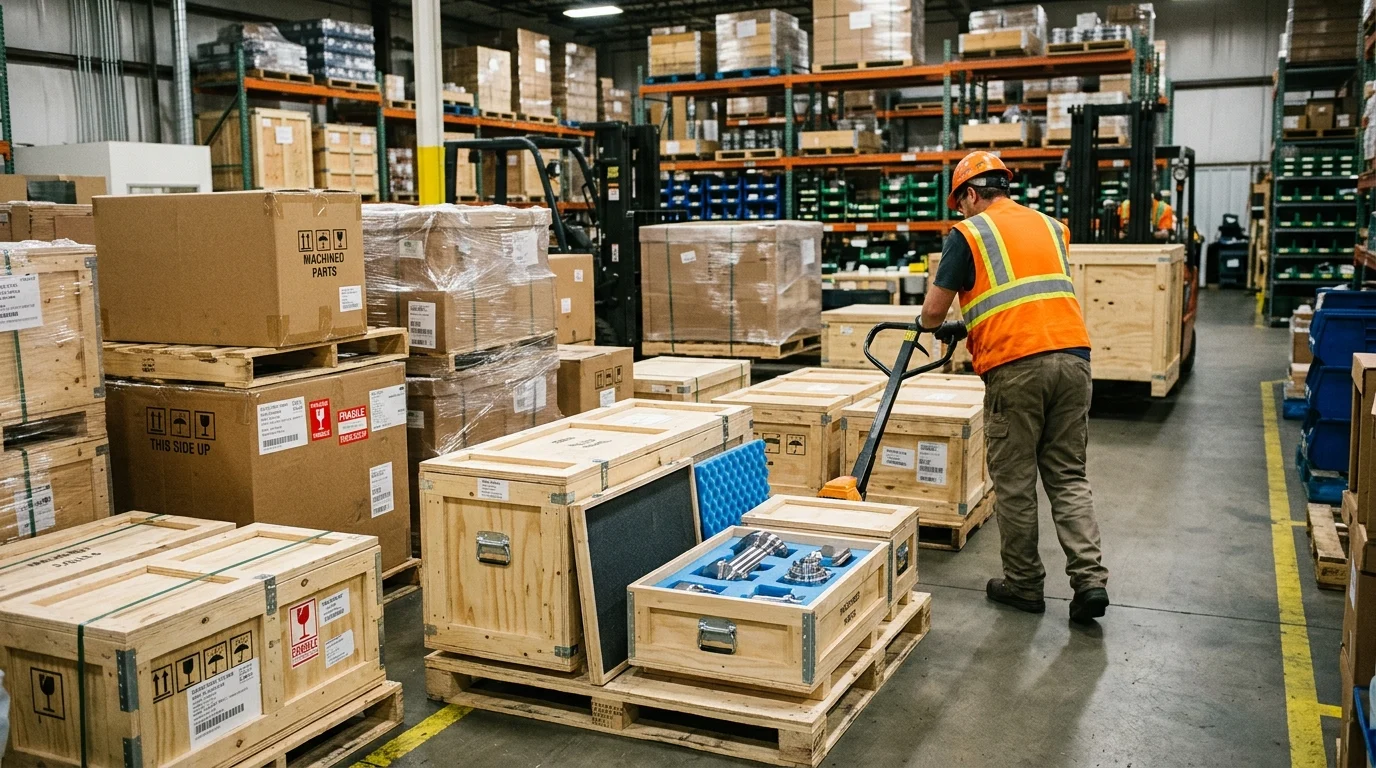
માઇક્રોન-સ્તરની સપાટીની પૂર્ણાહુતિ અને રેઝર-પાતળી ધાર ઓક્સિડેશન અને યાંત્રિક આંચકા માટે ખૂબ જ સંવેદનશીલ હોય છે. પ્રમાણભૂત બલ્ક પેકેજિંગ સંપૂર્ણપણે અપૂરતું છે. ચોકસાઇવાળા મશીનવાળા ભાગો માટે નિકાસ પેકેજિંગમાં દરિયાઇ પરિવહન દરમિયાન ઓક્સિડેશન અટકાવવા માટે વોલેટાઇલ કોરોઝન ઇન્હિબિટર (VCI) બેગ અથવા વિશિષ્ટ એન્ટી-રસ્ટ તેલનો સમાવેશ થવો જોઈએ.
વધુમાં, માઇક્રો-અથડામણને રોકવા માટે કસ્ટમ થર્મોફોર્મ્ડ પ્લાસ્ટિક ટ્રે અથવા હાઇ-ડેન્સિટી ફોમ ઇન્સર્ટનો ઉપયોગ કરીને ભાગોને અલગ કરવા જોઈએ. અતિ-ચોકસાઇવાળા ઓપ્ટિકલ માઉન્ટ્સ જેવા આત્યંતિક કિસ્સાઓમાં, લોજિસ્ટિક્સ કોન્ટ્રાક્ટ્સમાં તાપમાન-નિયંત્રિત શિપિંગ કન્ટેનરને 15°C અને 25°C વચ્ચે પરિવહન તાપમાન જાળવવાની જરૂર પડી શકે છે, જે થર્મલ વિસ્તરણ અથવા સંકોચન તણાવને અટકાવે છે.
પાલન અને દસ્તાવેજીકરણ આવશ્યકતાઓ
ચોકસાઇ ઘટકોના વૈશ્વિક વેપાર માટે કસ્ટમ સત્તાવાળાઓ અને ઉદ્યોગ નિયમનકારો બંનેને સંતોષવા માટે સંપૂર્ણ દસ્તાવેજીકરણની જરૂર છે. મશીનિંગ શરૂ થાય તે પહેલાં કાચા એલોયની રાસાયણિક રચના અને યાંત્રિક ગુણધર્મો ચકાસવા માટે મટીરીયલ ટેસ્ટ રિપોર્ટ્સ (MTRs) ફરજિયાત છે.
ગંતવ્ય બજારના આધારે, ઇલેક્ટ્રોનિક્સ અને ગ્રાહક-મુખી એસેમ્બલીઓ માટે RoHS (જોખમી પદાર્થોનું પ્રતિબંધ) અને REACH જેવા નિર્દેશોનું પાલન જરૂરી છે. વધુમાં, સંપૂર્ણ લોટ ટ્રેસેબિલિટી - ચોક્કસ CNC મશીન અને ઓપરેટર દ્વારા કાચા માલના હીટ લોટમાંથી ઘટકને ટ્રેક કરવું - ઉચ્ચ-દાવવાળા ઉદ્યોગોમાં સંભવિત ખામીઓને અલગ કરવા અને જવાબદારીનું સંચાલન કરવા માટે આવશ્યક છે.
ઉચ્ચ ચોકસાઇવાળા મશીનિંગ ભાગીદારની પસંદગી માટે નિર્ણય માળખું
યોગ્ય ઉત્પાદન ભાગીદાર અથવા સીધી ફેક્ટરી પસંદ કરવી એ એક મહત્વપૂર્ણ નિર્ણય છે જે લાંબા ગાળાની કામગીરી સ્થિરતાને અસર કરે છે. પ્રાપ્તિ નિર્દેશકોને એક માળખાગત નિર્ણય માળખાની જરૂર છે જે મૂળભૂત એકમ કિંમતની તુલનાથી આગળ વધે, તેના બદલે કુલ મૂલ્ય, જોખમ ઘટાડવા અને સતત તકનીકી સહાય પર ધ્યાન કેન્દ્રિત કરે.
સપ્લાયર મૂલ્યાંકન પ્રક્રિયાનું પગલું-દર-પગલાં
અસરકારક સપ્લાયર મૂલ્યાંકન એક કડક, પગલું-દર-પગલાની પદ્ધતિને અનુસરે છે. પ્રથમ તબક્કામાં નોન-ડિસ્ક્લોઝર એગ્રીમેન્ટ (NDA)નો સમાવેશ થાય છે, ત્યારબાદ સપ્લાયરના ડિઝાઇન ફોર મેન્યુફેક્ચરેબિલિટી (DFM) પ્રતિસાદનું મૂલ્યાંકન કરવા માટે ટેકનિકલ ડ્રોઇંગ સમીક્ષા કરવામાં આવે છે.
બીજો તબક્કો ક્ષમતા મેટ્રિક્સ મેચિંગ છે, જે ખાતરી કરે છે કે વિક્રેતા પાસે છેચોક્કસ ગેન્ટ્રી ડ્રિલિંગ મશીનોઅથવા ટર્નિંગ સેન્ટરો જરૂરી છે. ત્રીજા તબક્કામાં સપ્લાયરના Cpk અને સપાટીના ફિનિશ દાવાઓને અનુભવપૂર્વક ચકાસવા માટે પેઇડ સેમ્પલ રન - સામાન્ય રીતે 10 થી 20 ટુકડાઓ - ની જરૂર પડે છે. છેલ્લે, ચોથો તબક્કો ઓન-સાઇટ અથવા વર્ચ્યુઅલ સુવિધા ઓડિટ છે, જેમાં તેમના તાપમાન નિયંત્રણ માળખા, ટૂલ મેનેજમેન્ટ સિસ્ટમ્સ અને તેમની મેટ્રોલોજી લેબની કેલિબ્રેશન સ્થિતિ પર ભારે ધ્યાન કેન્દ્રિત કરવામાં આવે છે.
કિંમત, ચોકસાઈ, ક્ષમતા અને જાળવણી સપોર્ટનું સંતુલન
પ્રાપ્તિ માળખાનો અંતિમ ધ્યેય કિંમત, ચોકસાઇ, ક્ષમતા અને જીવનચક્ર સપોર્ટને સંતુલિત કરવાનો છે. ઉચ્ચ ચોકસાઇવાળા મશીનિંગમાં સૌથી ઓછી એકમ કિંમતનો પીછો કરવો એ ખોટી અર્થવ્યવસ્થા છે; જો ખામી દર 2% થી વધુ હોય તો ખરીદી કિંમતમાં 15% ઘટાડો તાત્કાલિક નકારી કાઢવામાં આવે છે, જેના કારણે એસેમ્બલી લાઇનમાં ખર્ચાળ સ્ટોપેજ અથવા આપત્તિજનક ફિલ્ડ નિષ્ફળતાઓ થાય છે.
ખરીદદારોએ માલિકીની કુલ કિંમત (TCO) નું મૂલ્યાંકન કરવું આવશ્યક છે. એક સંકલિત સોલ્યુશન પ્રદાતા સાથે ભાગીદારી - જે પ્રારંભિક સોર્સિંગથી ચાલુ લોજિસ્ટિક્સ સુધી સંપૂર્ણ સમર્થન પ્રદાન કરે છે - ખાતરી કરે છે કે જાળવણી, ટૂલિંગ ઑપ્ટિમાઇઝેશન અને ક્ષમતા સ્કેલિંગ સક્રિય રીતે સંચાલિત થાય છે. આ સર્વાંગી અભિગમ ખાતરી આપે છે કે સપ્લાય ચેઇન સ્થિતિસ્થાપક, કાર્યક્ષમ અને વર્ષ-દર-વર્ષ માઇક્રોન-સ્તરની સહિષ્ણુતા જાળવવા સક્ષમ રહે છે.
કી ટેકવેઝ
- ઉચ્ચ ચોકસાઇવાળા મશીનિંગ માટે જથ્થાબંધ સોર્સિંગ અને સપ્લાય-ચેઇનની અસરો
- સ્પષ્ટીકરણો, પાલન અને વાણિજ્યિક શરતો ખરીદદારોએ માન્ય કરવી જોઈએ
- વિતરકો અને પ્રાપ્તિ ટીમો માટે કાર્યક્ષમ ભલામણો
વારંવાર પૂછાતા પ્રશ્નો
માઇક્રોન-સ્તરની ચોકસાઈ માટે મશીનની કઈ સુવિધાઓ સૌથી વધુ મહત્વપૂર્ણ છે?
ઉચ્ચ કઠોરતા, કંપન શોષણ, થર્મલ સ્થિરતા અને ઓછા સ્પિન્ડલ રનઆઉટને પ્રાથમિકતા આપો. OTURN મશીનરી પર, આ સુવિધાઓ હાઇ-સ્પીડ ફિનિશિંગ અને હેવી-ડ્યુટી કટીંગ દરમિયાન પુનરાવર્તિત ચોકસાઈ જાળવવામાં મદદ કરે છે.
ચોકસાઇવાળા ભાગો માટે મારે 5-અક્ષ મશીનિંગ સેન્ટર ક્યારે પસંદ કરવું જોઈએ?
જ્યારે ભાગોને બહુવિધ ચહેરાઓ, જટિલ ખૂણાઓ અથવા ઓછા સેટઅપની જરૂર હોય ત્યારે 5-અક્ષ પસંદ કરો. એક-સેટઅપ મશીનિંગ સ્ટેક-અપ ભૂલ ઘટાડે છે અને એરોસ્પેસ, મેડિકલ, મોલ્ડ અને જટિલ ઓટોમોટિવ ઘટકો માટે આદર્શ છે.
બ્રોશર સ્પેક્સ ઉપરાંત હું CNC ચોકસાઈનું મૂલ્યાંકન કેવી રીતે કરી શકું?
પુનરાવર્તિતતા, સ્થિતિ ચોકસાઈ, સ્પિન્ડલ રનઆઉટ, થર્મલ વળતર વિગતો અને નિરીક્ષણ અહેવાલો માટે પૂછો. સપ્લાયર દુકાનના તાપમાનને કેવી રીતે નિયંત્રિત કરે છે અને ઉત્પાદન દરમિયાન ભાગોની ચકાસણી કેવી રીતે કરે છે તેની પણ પુષ્ટિ કરો.
ઉચ્ચ ચોકસાઇવાળા મશીનિંગથી કયા ઉદ્યોગોને સૌથી વધુ ફાયદો થાય છે?
એરોસ્પેસ, મેડિકલ, ઓટોમોટિવ અને ઉર્જા ક્ષેત્રને સૌથી વધુ ફાયદો થાય છે. લાક્ષણિક ભાગોમાં ટર્બાઇન ઘટકો, ઇમ્પ્લાન્ટ્સ, ક્રેન્કશાફ્ટ, વ્હીલ હબ, વાલ્વ અને રોટર્સનો સમાવેશ થાય છે જ્યાં ચુસ્ત સહિષ્ણુતા કામગીરી અને વિશ્વસનીયતામાં સુધારો કરે છે.
શું OTURN વાલ્વ અથવા ક્રેન્કશાફ્ટ જેવા ચોક્કસ ભાગો માટે ચોકસાઇ મશીનોમાં મદદ કરી શકે છે?
હા. OTURN CNC લેથ્સ, ટર્નિંગ સેન્ટર્સ, મશીનિંગ સેન્ટર્સ, 5-એક્સિસ મશીનો અને વાલ્વ, ફ્લાયવ્હીલ્સ, વ્હીલ હબ્સ, ક્રેન્કશાફ્ટ્સ, મોલ્ડ્સ, એરોસ્પેસ અને મેડિકલ ભાગો માટે ખાસ હેતુવાળા ઉકેલો પ્રદાન કરે છે.
પોસ્ટ સમય: એપ્રિલ-૧૭-૨૦૨૬