


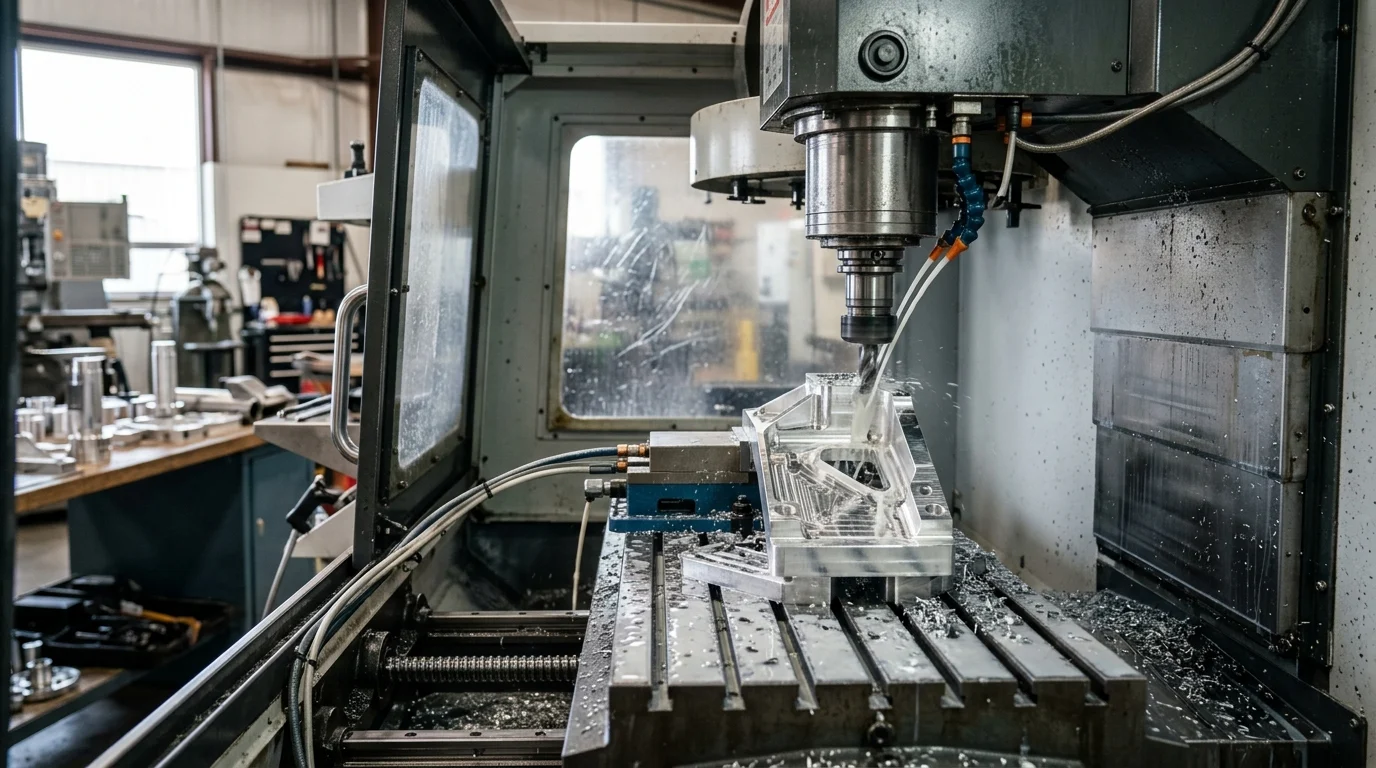
ઉચ્ચ-ચોકસાઇવાળા CNC શા માટે મહત્વપૂર્ણ છે
આધુનિક ઉત્પાદન ક્ષેત્રમાં,ઉચ્ચ-ચોકસાઇવાળા CNC મશીનરીવૈશ્વિક સ્પર્ધાત્મકતા માટે વિશિષ્ટ જરૂરિયાતથી બેઝલાઇન ધોરણ તરફ સંક્રમણ થયું છે. પ્રાપ્તિ ટીમો અને જથ્થાબંધ ખરીદદારો માટે, માઇક્રોન-સ્તરની ચોકસાઈ ધરાવતા સાધનોનું સોર્સિંગ હવે ફક્ત તકનીકી સ્પષ્ટીકરણોને પૂર્ણ કરવા વિશે નથી; તે નફાના માર્જિનને સુરક્ષિત કરવા અને સપ્લાય ચેઇન વિશ્વસનીયતા વધારવા માટે એક વ્યૂહાત્મક દાવપેચ છે.
±0.001 mm થી ±0.005 mm સુધીની ચુસ્ત સહિષ્ણુતા સાથે કામ કરતી વખતે, ભૂલનો ગાળો લગભગ અસ્તિત્વમાં નથી. ઉચ્ચ-ચોકસાઇવાળા માળખામાં રોકાણ કરવાથી ઉત્પાદકની ઉત્પાદન ક્ષમતાને સીધી અસર થાય છે જ્યારે તે કડક આંતરરાષ્ટ્રીય ગુણવત્તા ધોરણોનું પાલન કરે છે.
થ્રુપુટ અને સ્ક્રેપ ઘટાડા પર અસર
ઉચ્ચ-ચોકસાઇવાળા CNC મશીનોની કામગીરીની અસર થ્રુપુટ મેટ્રિક્સ અને સ્ક્રેપ રિડક્શનમાં સૌથી વધુ દેખાય છે. લેગસી અથવા ઓછી-કઠોરતાવાળા ઉપકરણો ઘણીવાર થર્મલ વિકૃતિ અને કંપનથી પીડાય છે, જેના કારણે જટિલ મેટલવર્કિંગ રનમાં સ્ક્રેપ દર સરળતાથી 4% થી 6% સુધી વધી શકે છે. માઇક્રોન-સ્તર સક્ષમ મશીનોમાં અપગ્રેડ કરીને, સુવિધાઓ ખામી દરને 0.5% થી નીચે લાવી શકે છે.
વધુમાં, શ્રેષ્ઠ ચોકસાઇ ગૌણ ફિનિશિંગ કામગીરી, જેમ કે મેન્યુઅલ પોલિશિંગ અથવા ગૌણ ગ્રાઇન્ડીંગની જરૂરિયાતને દૂર કરે છે. કામગીરીનું આ એકત્રીકરણ ઓવરઓલ ઇક્વિપમેન્ટ ઇફેક્ટિવનેસ (OEE) ને નોંધપાત્ર રીતે વધારે છે અને ચક્ર સમય ઘટાડે છે, જેનાથીઉત્પાદન રેખાપ્રતિ શિફ્ટ વધુ આઉટપુટ આપવા માટે.
માઇક્રોન-સ્તરની ચોકસાઈની જરૂર હોય તેવા ઉદ્યોગો
કેટલાક ઉત્પાદન ક્ષેત્રો કડક નિયમનકારી અને સલામતી માળખા હેઠળ કાર્ય કરે છે જે માઇક્રોન-સ્તરની ચોકસાઇને ફરજિયાત બનાવે છે. એરોસ્પેસ ઉદ્યોગમાં, ટર્બાઇન બ્લેડ અને માળખાકીય ઘટકોને ભારે એરોડાયનેમિક તાણનો સામનો કરવા માટે ચોક્કસ ભૌમિતિક સહિષ્ણુતાની જરૂર પડે છે. તેવી જ રીતે, તબીબી ઉપકરણ ક્ષેત્ર ઓર્થોપેડિક ઇમ્પ્લાન્ટ અને સર્જિકલ સાધનોનું ઉત્પાદન કરવા માટે ઉચ્ચ-ચોકસાઇવાળા 5-અક્ષ મશીનિંગ કેન્દ્રો પર આધાર રાખે છે જ્યાં સપાટી પૂર્ણાહુતિ અને પરિમાણીય ચોકસાઈ બાયોકોમ્પેટિબિલિટી માટે મહત્વપૂર્ણ છે.
ઓટોમોટિવ અને ભારે મશીનરી ક્ષેત્રો પણ વ્હીલ હબ, ક્રેન્કશાફ્ટ, ફ્લાયવ્હીલ્સ અને હાઇડ્રોલિક વાલ્વ જેવા ઘટકો માટે ચોક્કસ ધોરણોની માંગ કરે છે. આ એપ્લિકેશનો માટે, ટાયર 1 અને ટાયર 2 સપ્લાયર્સે સીમલેસ એસેમ્બલી અને લાંબા ગાળાની યાંત્રિક વિશ્વસનીયતા સુનિશ્ચિત કરવા માટે કઠોર, હાઇ-સ્પીડ CNC ટર્નિંગ અને મિલિંગ સેન્ટરો તૈનાત કરવા આવશ્યક છે.
ખરીદદારોએ સહનશીલતા જરૂરિયાતો કેવી રીતે વ્યાખ્યાયિત કરવી જોઈએ
સપ્લાયર્સ સાથે વાતચીત કરતી વખતે ખરીદ વ્યાવસાયિકોએ વિવિધ ચોકસાઈ મેટ્રિક્સ વચ્ચે સ્પષ્ટપણે તફાવત કરવો જોઈએ. ખરીદદારોએ ISO 230-2 ધોરણોનો ઉપયોગ કરીને આવશ્યકતાઓને વ્યાખ્યાયિત કરવી જોઈએ, "પોઝિશનિંગ ચોકસાઈ" (ઘણીવાર 0.004 mm થી 0.008 mm પર લક્ષ્યાંકિત) ને "પુનરાવર્તનક્ષમતા" (સામાન્ય રીતે 0.002 mm થી 0.005 mm પર જરૂરી) થી સ્પષ્ટપણે અલગ પાડવી જોઈએ.
સાધનોના સોર્સિંગમાં એક સામાન્ય મુશ્કેલી એ છે કે ઓપરેશનલ વાતાવરણનો ઉલ્લેખ કર્યા વિના સામાન્યકૃત સહિષ્ણુતાના દાવાઓ સ્વીકારવામાં આવે છે. ખરીદદારોએ મશીનિંગ કરવામાં આવી રહેલી સામગ્રી (દા.ત., ટાઇટેનિયમ વિરુદ્ધ એલ્યુમિનિયમ), અપેક્ષિત સ્પિન્ડલ લોડ અને ફેક્ટરી ફ્લોરની થર્મલ પરિસ્થિતિઓના આધારે તેમની જરૂરિયાતો વ્યાખ્યાયિત કરવી આવશ્યક છે, ખાતરી કરવી જોઈએ કે સપ્લાયર વાસ્તવિક ઉત્પાદન પરિસ્થિતિઓ હેઠળ આ સહિષ્ણુતાની ખાતરી આપે છે.
મશીન ડિઝાઇન પરિબળો જે ચોકસાઈને અસર કરે છે
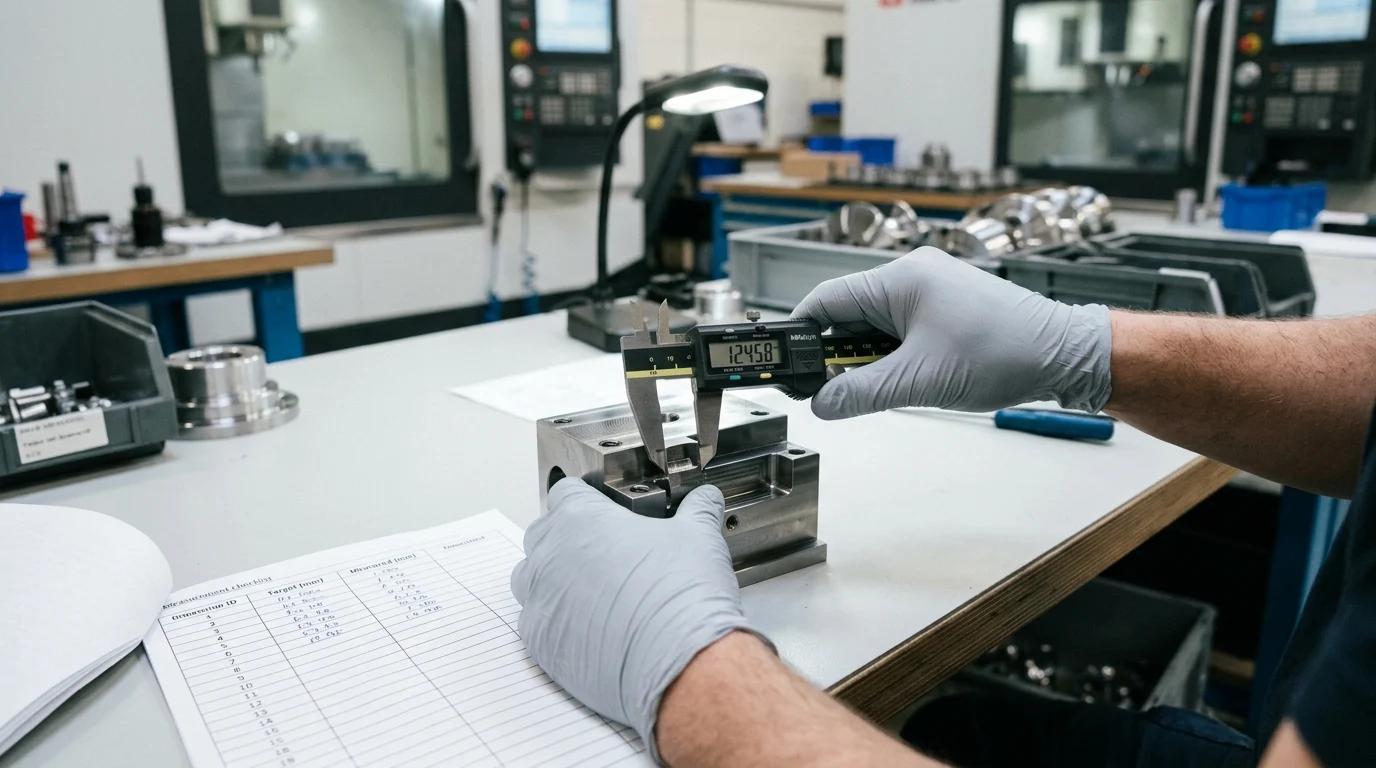
સોફ્ટવેર અને નિયંત્રણ પ્રણાલીઓ, મહત્વપૂર્ણ હોવા છતાં, નબળા યાંત્રિક પાયા માટે વળતર આપી શકતી નથી. માઇક્રોન-સ્તરની ચોકસાઈ મૂળભૂત રીતે CNC મશીનની ભૌતિક ડિઝાઇન, સમૂહ અને માળખાકીય અખંડિતતા દ્વારા નક્કી થાય છે. સોર્સિંગ ટીમોએ સાધનોના અંતર્ગત સ્થાપત્યનું મૂલ્યાંકન કરવું જોઈએ જેથી ખાતરી કરી શકાય કે તે ઘણા વર્ષોના જીવનકાળ દરમિયાન હેવી-ડ્યુટી કટીંગ ચક્ર દરમિયાન ચોકસાઇ જાળવી શકે છે.
કઠોરતા, થર્મલ સ્થિરતા અને સ્પિન્ડલ ગુણવત્તા
કઠોરતા મશીન બેડથી શરૂ થાય છે. ઉચ્ચ-ચોકસાઇવાળા મશીનો સામાન્ય રીતે ઉચ્ચ-ગ્રેડ મીહાનાઇટ કાસ્ટ આયર્ન અથવા પોલિમર કોંક્રિટ બેઝનો ઉપયોગ કરે છે, જે પ્રમાણભૂત સ્ટીલ વેલ્ડમેન્ટની તુલનામાં અસાધારણ કંપન શોષણ અને માળખાકીય સ્થિરતા પ્રદાન કરે છે. આ કઠોરતા ઉચ્ચ-ફીડ કામગીરી દરમિયાન ટૂલના વિચલનને અટકાવે છે.
થર્મલ સ્થિરતા પણ એટલી જ મહત્વપૂર્ણ છે. ૧૨,૦૦૦ થી ૨૪,૦૦૦ RPM પર ફરતા સ્પિન્ડલ્સ પુષ્કળ ગરમી ઉત્પન્ન કરે છે, જે મશીન ફ્રેમમાં સૂક્ષ્મ-વિસ્તરણનું કારણ બની શકે છે. પ્રીમિયમ CNC મશીનો માળખાકીય સંતુલન જાળવવા માટે સ્પિન્ડલ ચિલર્સ અને શીતક-થ્રુ-બોલ-સ્ક્રુ ડિઝાઇન સહિત અદ્યતન થર્મલ વળતર પ્રણાલીઓને એકીકૃત કરે છે. ઉચ્ચ-ગુણવત્તાવાળા સ્પિન્ડલ્સ શ્રેષ્ઠ સપાટી પૂર્ણાહુતિની ખાતરી આપવા માટે 2 માઇક્રોન કરતા ઓછા રનઆઉટનું પ્રદર્શન કરવા જોઈએ.
મુખ્ય સ્પષ્ટીકરણો પ્રાપ્તિ ટીમોએ સરખામણી કરવી જોઈએ
સપ્લાયર દરખાસ્તોની સરખામણી કરતી વખતે, પ્રાપ્તિ ટીમોએ મૂળ કિંમતથી આગળ જોવું જોઈએ અને ચોક્કસ યાંત્રિક અને વિદ્યુત વિશિષ્ટતાઓનું વિશ્લેષણ કરવું જોઈએ. રેખીય માર્ગદર્શિકા (રોલર વિરુદ્ધ બોલ) અથવા પરંપરાગત બોક્સ માર્ગોની પસંદગી મશીનની ગતિ અને ભારે કટીંગ ક્ષમતા વચ્ચે સંતુલન નક્કી કરે છે.
| સ્પષ્ટીકરણ શ્રેણી | માનક CNC ક્ષમતા | ઉચ્ચ-ચોકસાઇ CNC ક્ષમતા | ઉત્પાદન પર અસર |
|---|---|---|---|
| સ્થિતિ ચોકસાઈ | ±0.010 મીમી | ±0.004 મીમી | ગૌણ અંતિમ કામગીરી દૂર કરે છે |
| પુનરાવર્તનક્ષમતા | ±0.008 મીમી | ±0.002 મીમી | બેચ-ટુ-બેચ સુસંગતતા સુનિશ્ચિત કરે છે |
| સ્પિન્ડલ રનઆઉટ | 5 માઇક્રોનથી ઓછી | 2 માઇક્રોનથી ઓછી | ટૂલ લાઇફ અને સપાટી ફિનિશને મહત્તમ બનાવે છે |
| ઝડપી આવર્તન દર | ૨૪ મી/મિનિટ | ૩૬ - ૪૮ મીટર/મિનિટ | કાપવા સિવાયનો સમય ઘટાડે છે અને થ્રુપુટ વધારે છે |
| નિયંત્રણ ઠરાવ | ૧ માઇક્રોન | ૦.૧ માઇક્રોન (નેનોમીટર નિયંત્રણ) | મોલ્ડ બનાવવામાં અતિ-સરળ કોન્ટૂરિંગને સક્ષમ કરે છે |
વધુમાં, ખરીદદારોએ સ્પિન્ડલ મોટર્સના ટોર્ક કર્વ્સ અને સર્વો એક્સિસના થ્રસ્ટ ફોર્સની તુલના કરવી જોઈએ. આ માત્રાત્મક મેટ્રિક્સ આક્રમક ધાતુ દૂર કરવાના દરોના તણાવ હેઠળ મશીન કેવી રીતે કાર્ય કરશે તેનું સ્પષ્ટ ચિત્ર પ્રદાન કરે છે.
ઊભી, આડી, ગેન્ટ્રી અથવા ટર્નિંગ મશીનો ક્યારે પસંદ કરવા
યોગ્ય મશીન આર્કિટેક્ચર પસંદ કરવું એ વર્કપીસના પરિમાણો, બેચ કદ અને જરૂરી ચક્ર સમય પર ખૂબ આધાર રાખે છે. વર્ટિકલ મશીનિંગ સેન્ટર્સ (VMCs) ઉત્તમ વૈવિધ્યતા અને ઓછા રોકાણ ખર્ચ પ્રદાન કરે છે, જે તેમને ફ્લેટ ભાગો, મોલ્ડ બનાવવા અને માટે આદર્શ બનાવે છે.સામાન્ય ધાતુકામ. હોરિઝોન્ટલ મશીનિંગ સેન્ટર્સ (HMCs) ઉચ્ચ-વોલ્યુમ ઉત્પાદનમાં શ્રેષ્ઠ છે; તેમના ટોમ્બસ્ટોન ફિક્સર અને શ્રેષ્ઠ ચિપ ઇવેક્યુએશન તેમને એન્જિન બ્લોક્સ અને વાલ્વ જેવા જટિલ ઓટોમોટિવ કાસ્ટિંગ માટે પસંદગીની પસંદગી બનાવે છે.
2,000 મીમીથી વધુ લંબાઈવાળા મોટા ઘટકો માટે - જેમ કે એરોસ્પેસ બલ્કહેડ્સ અથવા ભારે રેલ્વે ભાગો -ગેન્ટ્રી અથવા ડબલ-કૉલમ મશીનિંગ કેન્દ્રોજરૂરી માળખાકીય ગાળો અને કઠોરતા પૂરી પાડે છે. વૈકલ્પિક રીતે, જ્યારે નળાકાર ભાગો સાથે કામ કરવામાં આવે છે જેમાં એકસાથે મિલિંગ અને ટર્નિંગની જરૂર હોય છે, ત્યારે મલ્ટી-ટાસ્કિંગ ટર્નિંગ સેન્ટર્સ અથવા 5-એક્સિસ મશીનિંગ સેન્ટર્સ સેટઅપ સમય ઘટાડે છે અને બહુવિધ સિંગલ-પર્પઝ મશીનો વચ્ચે ભાગો ખસેડતી વખતે થતી સહનશીલતા સ્ટેકીંગ ભૂલોને ઘટાડે છે.
ઓર્ડર આપતા પહેલા CNC ચોકસાઈ કેવી રીતે ચકાસવી
પ્રાપ્તિ ટીમો માઇક્રોન-સ્તરની ક્ષમતાઓની પુષ્ટિ કરવા માટે ફક્ત માર્કેટિંગ બ્રોશર પર આધાર રાખી શકતી નથી. CNC મશીનની ચોકસાઈને માન્ય કરવા માટે શિપમેન્ટ પહેલાં સખત, ડેટા-આધારિત અભિગમની જરૂર પડે છે. કડક ફેક્ટરી સ્વીકૃતિ પરીક્ષણ (FAT) પ્રોટોકોલ સ્થાપિત કરવાથી ખાતરી થાય છે કે અંતિમ બાકી ચુકવણી પ્રકાશિત થાય તે પહેલાં સાધનો તમામ કરારના સ્પષ્ટીકરણોને પૂર્ણ કરે છે.
નિરીક્ષણ પદ્ધતિઓ, પરીક્ષણ કાપ અને સ્વીકૃતિ માપદંડ
CNC ભૂમિતિને માન્ય કરવા માટેનું સુવર્ણ માનક લેસર ઇન્ટરફેરોમીટર પરીક્ષણ છે, જે અક્ષોની સમગ્ર મુસાફરીમાં રેખીય સ્થિતિ અને પિચ/યાવ ભૂલોનું નકશાકરણ કરે છે. સપ્લાયર્સે દસ્તાવેજો પૂરા પાડવા જોઈએ જે સાબિત કરે છે કે મશીન ISO અથવા JIS ચોકસાઈ ધોરણોને પૂર્ણ કરે છે. વધુમાં, એક સાથે બહુ-અક્ષ ઇન્ટરપોલેશનનું મૂલ્યાંકન કરવા માટે બોલબાર પરીક્ષણ મહત્વપૂર્ણ છે; ઉચ્ચ-ચોકસાઇવાળા મોડેલો માટે સામાન્ય રીતે 0.005 મીમી કરતા ઓછી ગોળાકારતા ભૂલ અપેક્ષિત છે.
સ્થિર માપ ઉપરાંત, ખરીદદારોએ પરીક્ષણ કાપ ફરજિયાત કરવા આવશ્યક છે. NAS 979 “વર્તુળ-હીરા-ચોરસ” પરીક્ષણ એક સાર્વત્રિક રીતે માન્ય બેન્ચમાર્ક છે. ફિનિશ્ડ પરીક્ષણ ભાગને કેલિબ્રેટેડ કોઓર્ડિનેટ મેઝરિંગ મશીન (CMM) પર માપવો આવશ્યક છે જેથી ખાતરી કરી શકાય કે ગતિશીલ કટીંગ પ્રદર્શન સ્થિર ચોકસાઈના દાવાઓને પ્રતિબિંબિત કરે છે.
સપ્લાયર ક્ષમતા અને કસ્ટમાઇઝેશનનું મૂલ્યાંકન કેવી રીતે કરવું
સપ્લાયરનું મૂલ્યાંકન એક જ મશીનનું મૂલ્યાંકન કરવા ઉપરાંત ચાલે છે; તેમાં તેમના એન્જિનિયરિંગ ઊંડાઈ અને ગુણવત્તા નિયંત્રણ માળખાનું ઓડિટ કરવાનો સમાવેશ થાય છે. વૈશ્વિક ખરીદદારોએ સપ્લાયરના ISO 9001 પ્રમાણપત્રની ચકાસણી કરવી જોઈએ અને તેમના એસેમ્બલી વાતાવરણનું નિરીક્ષણ કરવા માટે વર્ચ્યુઅલ અથવા તૃતીય-પક્ષ ફેક્ટરી ઓડિટની વિનંતી કરવી જોઈએ. સ્ક્રેપિંગ અને એલાઈનમેન્ટ તબક્કા દરમિયાન થર્મલ વિસ્તરણને રોકવા માટે ઉચ્ચ-ચોકસાઈવાળા મશીનો તાપમાન-નિયંત્રિત સુવિધાઓમાં (સામાન્ય રીતે 20°C ± 1°C પર જાળવવામાં આવે છે) એસેમ્બલ કરવા જોઈએ.
વધુમાં, સપ્લાયર્સે ઉદ્યોગ-વિશિષ્ટ ઉકેલો પૂરા પાડવાની ક્ષમતા દર્શાવવી જોઈએ. આમાં રોટરી ટેબલને કસ્ટમાઇઝ કરવા, રોબોટિક લોડિંગ/અનલોડિંગ સિસ્ટમ્સને એકીકૃત કરવા અને ખરીદનારની ચોક્કસ મેટલવર્કિંગ જરૂરિયાતોને અનુરૂપ વિશિષ્ટ હાઇડ્રોલિક ફિક્સર ડિઝાઇન કરવાનો સમાવેશ થાય છે.
વાણિજ્યિક શરતો: MOQ, લીડ ટાઇમ, તાલીમ અને વોરંટી
ઉચ્ચ-મૂલ્યના મૂડી ઉપકરણો માટેના વાણિજ્યિક શબ્દોમાં ખરીદનારના જોખમને ઘટાડવા માટે કાળજીપૂર્વક વાટાઘાટોની જરૂર પડે છે. જ્યારે ન્યૂનતમ ઓર્ડર જથ્થો (MOQ) સામાન્ય રીતે એક યુનિટ હોય છે, ત્યારે સમગ્ર ઉત્પાદન લાઇન માટે બહુવિધ એકમોનો ઓર્ડર આપતા ખરીદદારોએ તબક્કાવાર ડિલિવરી સમયપત્રક પર વાટાઘાટો કરવી જોઈએ. ઉચ્ચ-ચોકસાઇવાળા CNC મશીનો માટે લીડ સમય સામાન્ય રીતે 60 થી 120 દિવસનો હોય છે, જે કસ્ટમ ઓટોમેશન અને કંટ્રોલર રૂપરેખાંકનો (દા.ત., ફેનુક, સિમેન્સ અથવા હેડનહેન) ની જટિલતા પર ભારે આધાર રાખે છે.
વોરંટી અને તાલીમ એ બિન-વાટાઘાટોપાત્ર ઘટકો છે. પ્રમાણભૂત વાણિજ્યિક વોરંટીમાં 12 થી 24 મહિના માટે ભાગો અને મજૂરીનો સમાવેશ થવો જોઈએ. ઉચ્ચ-ચોકસાઇ, 5-અક્ષ અથવા મલ્ટી-ટાસ્કિંગ મશીનો ચલાવવા માટે વિશિષ્ટ કુશળતાની જરૂર હોવાથી, ખરીદી કરારમાં વ્યાપક તાલીમનો સમાવેશ થવો જોઈએ - ઘણીવાર 1 થી 2 અઠવાડિયાની ઓન-સાઇટ સૂચના જેમાં અદ્યતન પ્રોગ્રામિંગ, અથડામણ ટાળવા અને નિયમિત જાળવણીનો સમાવેશ થાય છે.
વેપાર, લોજિસ્ટિક્સ અને પાલન જોખમો
ભારે ઔદ્યોગિક મશીનરીની સરહદ પાર ખરીદી લોજિસ્ટિક્સ, નાણાકીય અને નિયમનકારી પડકારોનું જટિલ નેટવર્ક રજૂ કરે છે. ઉચ્ચ-ચોકસાઇવાળા CNC મશીન એ એક નાજુક સાધન છે જે વિશાળ કાસ્ટ આયર્ન બોડીમાં બંધાયેલું હોય છે, જેનું વજન ઘણીવાર 5,000 કિગ્રાથી 30,000 કિગ્રાથી વધુ હોય છે. ફેક્ટરી ફ્લોરથી અંતિમ ઇન્સ્ટોલેશન સ્થળ સુધી આ સંપત્તિનું રક્ષણ કરવા માટે સાવચેતીભર્યું આયોજન જરૂરી છે.
પેકેજિંગ, હેન્ડલિંગ, ક્રેટિંગ અને શિપિંગ જોખમો
પરિવહન દરમિયાન ભૌતિક નબળાઈઓ નોંધપાત્ર છે. ઉચ્ચ ભેજ, મીઠાથી ભરેલી દરિયાઈ હવા અને ગંભીર યાંત્રિક આંચકા મશીનના ઇલેક્ટ્રોનિક્સ અને ચોકસાઇ માર્ગદર્શિકાઓને જોખમમાં મૂકી શકે છે. ઓક્સિડેશન અટકાવવા માટે સાધનોને વેક્યુમ-સીલ કરેલ એલ્યુમિનિયમ ફોઇલમાં ઔદ્યોગિક ડેસીકન્ટ્સ સાથે આવરી લેવા જોઈએ.
ક્રેટિંગમાં આંતરરાષ્ટ્રીય શિપિંગ માટે હેવી-ડ્યુટી, સ્ટીલ-રિઇનફોર્સ્ડ લાકડાના માળખાનો ઉપયોગ કરવો આવશ્યક છે જે ISPM 15 ધોરણોનું પાલન કરે છે. પરિવહન દરમિયાન જવાબદારી સુનિશ્ચિત કરવા માટે, પ્રાપ્તિ ટીમોએ ક્રેટિંગ પર શોક મોનિટર અને ટિલ્ટ સૂચકાંકો ઇન્સ્ટોલ કરવાનું ફરજિયાત બનાવવું જોઈએ. જો કોઈ કન્ટેનર 50G થી વધુ અસર અનુભવે છે, તો આ સૂચકાંકો મશીનને અનપેક કરે તે પહેલાં સ્પિન્ડલ બેરિંગ્સ અથવા રેખીય રેલ્સને સંભવિત છુપાયેલા નુકસાનને ચિહ્નિત કરશે.
જરૂરી દસ્તાવેજો અને વિદ્યુત પાલન
કસ્ટમ્સ ક્લિયરન્સમાં વિલંબ થવાથી ગંભીર ડિમરેજ ચાર્જ લાગી શકે છે અને ઉત્પાદન સમયરેખામાં વિક્ષેપ પડી શકે છે. આયાતકારોએ ખાતરી કરવી જોઈએ કે બધા કોમર્શિયલ ઇન્વોઇસ, પેકિંગ લિસ્ટ અને બિલ ઓફ લેડિંગ CNC મશીનરી માટે સુમેળભર્યા સિસ્ટમ (HS) કોડ્સ સાથે સંપૂર્ણ રીતે સંરેખિત છે. વધુ અગત્યનું, સાધનો પ્રાદેશિક નિયમનકારી અને સલામતી પાલન ધોરણોને પૂર્ણ કરવા જોઈએ.
યુરોપિયન બજાર માટે, મશીનો પર વાસ્તવિક CE માર્કિંગ હોવું આવશ્યક છે, જે મશીનરી ડાયરેક્ટિવ (2006/42/EC) અને ઇલેક્ટ્રોમેગ્નેટિક સુસંગતતા (EMC) ડાયરેક્ટિવનું પાલન કરે છે. ઉત્તર અમેરિકા માટે, ઇલેક્ટ્રિકલ કેબિનેટ માટે UL અથવા CSA પ્રમાણપત્ર સામાન્ય રીતે ફરજિયાત છે. ખરીદદારોએ ઉત્પાદન પહેલાં તેમની સુવિધાના ઇલેક્ટ્રિકલ ઇન્ફ્રાસ્ટ્રક્ચરનો પણ સ્પષ્ટ ઉલ્લેખ કરવો આવશ્યક છે - જેમ કે યુરોપ અને એશિયા માટે 3-ફેઝ 380V/50Hz, અથવા યુનાઇટેડ સ્ટેટ્સ માટે 480V/60Hz - ડિલિવરી પછીના ખર્ચાળ ટ્રાન્સફોર્મર ઇન્સ્ટોલેશનને ટાળવા માટે.
કુલ લેન્ડિંગ ખર્ચ, ROI અને વેચાણ પછીનો સપોર્ટ
ચોક્કસ મૂડી ખર્ચ આયોજન માટે કુલ લેન્ડેડ ખર્ચ (TLC) ની ગણતરી કરવી જરૂરી છે. મશીનની FOB (ફ્રી ઓન બોર્ડ) કિંમત ફક્ત શરૂઆતનો મુદ્દો છે. ખરીદદારોએ દરિયાઈ નૂર (ઘણીવાર ફ્લેટ-રેક અથવા ઓપન-ટોપ કન્ટેનર જરૂરિયાતોને આધારે મશીન ખર્ચના 8% થી 15%), આયાત ટેરિફ (જે 3% થી 25% સુધીની હોઈ શકે છે), પોર્ટ હેન્ડલિંગ ફી, ઇનલેન્ડ હેવી-હોલ ટ્રાન્સપોર્ટ અને ઇન્સ્ટોલેશન માટે જરૂરી વિશિષ્ટ રિગિંગ સેવાઓનો હિસાબ રાખવો પડશે.
એક વ્યાપકROI વિશ્લેષણઅગાઉ ચર્ચા કરાયેલા વધેલા થ્રુપુટ અને ઘટાડેલા સ્ક્રેપ દરોને કારણે, 18 થી 36 મહિનાના પેબેક સમયગાળાનું લક્ષ્ય રાખવું જોઈએ. અંતે, ખરીદદારોએ વેચાણ પછીના સપોર્ટ અંગે ગેરંટી મેળવવી જોઈએ. વિદેશી માર્કેટિંગ અને વેચાણ કેન્દ્રો જાળવતા સપ્લાયર્સ સાથે ભાગીદારી સ્થાનિક સ્પેરપાર્ટ્સની ઍક્સેસ, ઝડપી તકનીકી મુશ્કેલીનિવારણ અને ન્યૂનતમ મશીન ડાઉનટાઇમ સુનિશ્ચિત કરે છે.
પ્રાપ્તિ ટીમોએ સપ્લાયર કેવી રીતે પસંદ કરવો જોઈએ
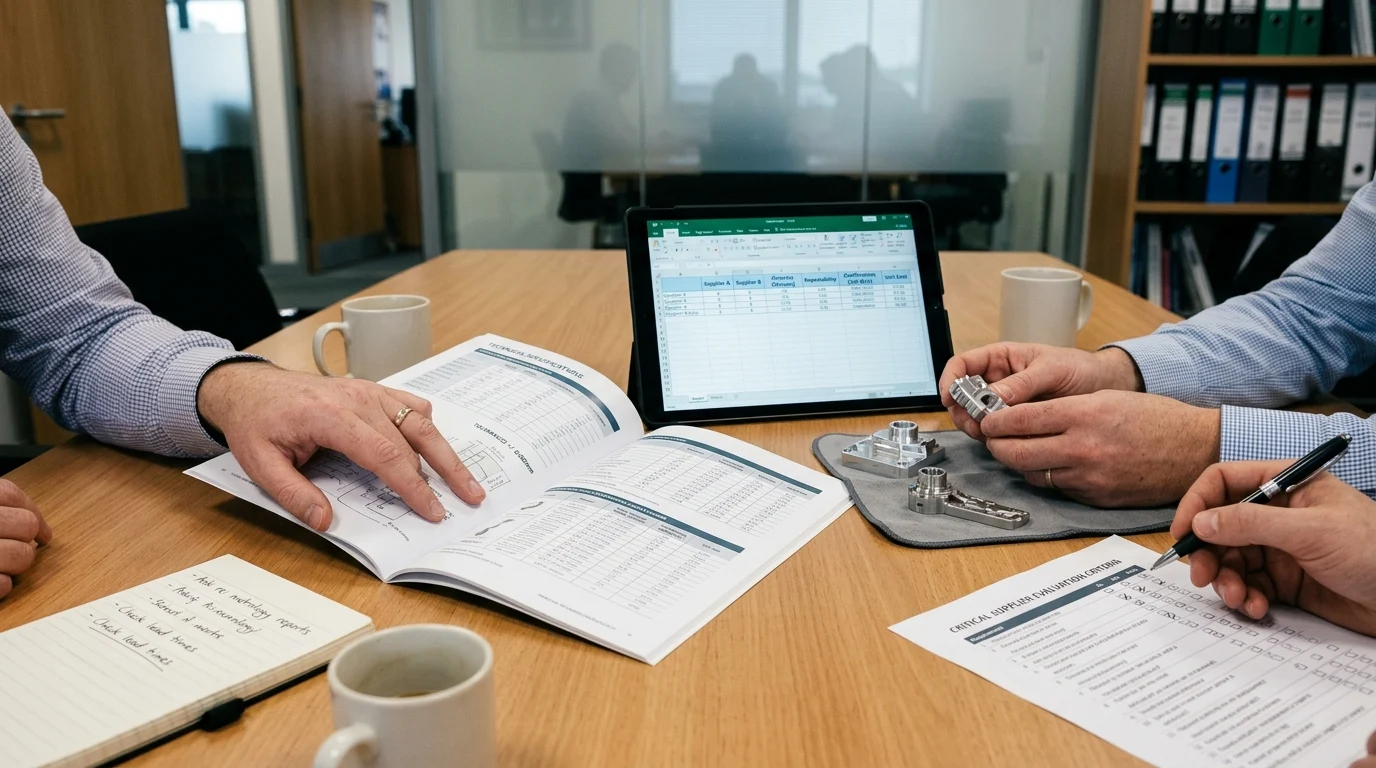
ઉચ્ચ-ચોકસાઇવાળા CNC મશીનરી માટે યોગ્ય સપ્લાયર પસંદ કરવો એ એક વ્યૂહાત્મક નિર્ણય છે જે સૌથી ઓછી પ્રારંભિક ખરીદી કિંમત સુરક્ષિત કરવા કરતાં ઘણો આગળ વધે છે. પ્રાપ્તિ ટીમોએ લાંબા ગાળાની કાર્યકારી વિશ્વસનીયતા, તકનીકી સહાય અને માઇક્રોન-સ્તરના મેટલવર્કિંગ સોલ્યુશન્સ પહોંચાડવામાં સપ્લાયરના સાબિત ટ્રેક રેકોર્ડ સામે મૂડી રોકાણને સંતુલિત કરવું આવશ્યક છે.
કિંમત, ચોકસાઈ અને જોખમ માટે સપ્લાયર પસંદગી માળખું
સંભવિત ઉત્પાદન ભાગીદારોની નિષ્પક્ષ રીતે સરખામણી કરવા માટે, પ્રાપ્તિ ટીમોએ સંરચિત સપ્લાયર મૂલ્યાંકન માળખાનો ઉપયોગ કરવો જોઈએ. આ વ્યક્તિલક્ષી પૂર્વગ્રહ ઘટાડે છે અને ખાતરી કરે છે કે બધા મહત્વપૂર્ણ જોખમ અને કામગીરી પરિબળોનું પ્રમાણ નક્કી કરવામાં આવે છે.
| મૂલ્યાંકન માપદંડ | વજન | મુખ્ય મેટ્રિક્સ અને સૂચકાંકો | ન્યૂનતમ સ્વીકાર્ય ધોરણ |
|---|---|---|---|
| ટેકનિકલ ક્ષમતા | ૩૫% | સ્પિન્ડલ રનઆઉટ, પોઝિશનિંગ ચોકસાઈ, કાસ્ટ આયર્ન ગ્રેડ | ISO 230-2 પાલન, <2μm રનઆઉટ |
| ગુણવત્તા ખાતરી | ૨૫% | સીએમએમ ટેસ્ટ કટ વેરિફિકેશન, લેસર કેલિબ્રેશન ડેટા | દસ્તાવેજીકૃત FAT, ISO 9001 સુવિધા |
| માલિકીની કુલ કિંમત | ૨૦% | FOB કિંમત, સ્પેરપાર્ટ્સની કિંમત, ઊર્જા કાર્યક્ષમતા | સ્પષ્ટ TLC બ્રેકડાઉન, માનક ઘટકો |
| વેચાણ પછીનું અને લોજિસ્ટિક્સ | ૨૦% | વોરંટી અવધિ, સ્થાનિક સેવા, ISPM 15 પેકિંગ | ૧૨ મહિનાની વોરંટી, વિદેશમાં સેવાની સુવિધા |
આ મેટ્રિક્સ લાગુ કરીને, ખરીદદારો એવા સપ્લાયર્સને ફિલ્ટર કરી શકે છે જે આક્રમક કિંમતો ઓફર કરે છે પરંતુ બોલ સ્ક્રૂ, સર્વોમોટર્સ અથવા થર્મલ વળતર સિસ્ટમ્સ જેવા મહત્વપૂર્ણ ઘટકો પર કાપ મૂકે છે - સમાધાન જે અનિવાર્યપણે અધોગતિશીલ ચોકસાઈ અને અકાળ મશીન નિષ્ફળતા તરફ દોરી જાય છે.
સોર્સિંગના નિર્ણયોને વ્યવસાયિક લક્ષ્યો સાથે સંરેખિત કરવા
આખરે, સોર્સિંગના નિર્ણયો ઉત્પાદન સાહસના વ્યાપક વ્યવસાયિક લક્ષ્યો સાથે સુસંગત હોવા જોઈએ.
કી ટેકવેઝ
- ઉચ્ચ ચોકસાઇવાળા CNC માટે જથ્થાબંધ સોર્સિંગ અને સપ્લાય-ચેઇન અસરો
- સ્પષ્ટીકરણો, પાલન અને વાણિજ્યિક શરતો ખરીદદારોએ માન્ય કરવી જોઈએ
- વિતરકો અને પ્રાપ્તિ ટીમો માટે કાર્યક્ષમ ભલામણો
વારંવાર પૂછાતા પ્રશ્નો
ઉચ્ચ-ચોકસાઇવાળા CNC મશીનો માટે ખરીદદારોએ કઈ સહિષ્ણુતાનો ઉલ્લેખ કરવો જોઈએ?
સ્થિતિ ચોકસાઈ અને પુનરાવર્તિતતા બંનેને અલગથી વ્યાખ્યાયિત કરો, આદર્શ રીતે ISO 230-2 મુજબ. માઇક્રોન-સ્તરના કાર્ય માટે, વાસ્તવિક દુકાનની પરિસ્થિતિઓ હેઠળ લગભગ 0.004–0.008 mm સ્થિતિ અને 0.002–0.005 mm પુનરાવર્તિતતાનું લક્ષ્ય રાખો.
કયા મશીનની વિશેષતાઓ માઇક્રોન-સ્તરની ચોકસાઈને સૌથી વધુ અસર કરે છે?
ઉચ્ચ કઠોરતા, થર્મલ સ્થિરતા, ઓછી સ્પિન્ડલ રનઆઉટ અને વાઇબ્રેશન શોષણને પ્રાથમિકતા આપો. તમારા કટીંગ લોડ સાથે મેળ ખાતી કાસ્ટ આયર્ન સ્ટ્રક્ચર્સ, ગુણવત્તાયુક્ત સ્પિન્ડલ્સ, થર્મલ વળતર અને ગાઇડવે ડિઝાઇન શોધો.
OTURN મશીનરી મારા ભાગો સાથે યોગ્ય ઉચ્ચ-ચોકસાઇવાળા CNC ને મેચ કરવામાં કેવી રીતે મદદ કરી શકે છે?
OTURN તમારી સામગ્રી, સહિષ્ણુતા, ભાગનું કદ અને ઉત્પાદન વોલ્યુમના આધારે યોગ્ય લેથ્સ, મશીનિંગ સેન્ટર્સ, 5-અક્ષ, ગેન્ટ્રી અથવા ખાસ હેતુવાળા મશીનોની ભલામણ કરી શકે છે.
કયા ઉદ્યોગોને સામાન્ય રીતે માઇક્રોન-સ્તરની CNC ચોકસાઈની જરૂર હોય છે?
એરોસ્પેસ, મેડિકલ, ઓટોમોટિવ અને ચોકસાઇવાળા ઔદ્યોગિક ભાગોને ઘણીવાર તેની જરૂર પડે છે. સામાન્ય ઉદાહરણોમાં ઇમ્પ્લાન્ટ્સ, ટર્બાઇન ભાગો, વ્હીલ હબ્સ, ક્રેન્કશાફ્ટ, વાલ્વ અને મોલ્ડ ઘટકોનો સમાવેશ થાય છે.
ઉચ્ચ-ચોકસાઇવાળા CNC મશીન ભંગાર અને ખર્ચ કેવી રીતે ઘટાડે છે?
વધુ સારી કઠોરતા અને થર્મલ નિયંત્રણ પરિમાણીય ડ્રિફ્ટ, કંપન અને પુનઃકાર્ય ઘટાડે છે. તે સ્ક્રેપને નાટકીય રીતે ઘટાડી શકે છે, ગૌણ ફિનિશિંગ ઘટાડી શકે છે, ચક્ર સમય ઘટાડી શકે છે અને ROI સુધારી શકે છે.
પોસ્ટ સમય: એપ્રિલ-૧૬-૨૦૨૬