


ઉચ્ચ-ચોકસાઇવાળા CNC વર્ટિકલ લેથ્સતેમની ઉત્તમ કઠોરતા, વર્ટિકલ ક્લેમ્પિંગ અને માઇક્રોન-લેવલ મશીનિંગ ક્ષમતાઓ સાથે, વિન્ડ ટર્બાઇન હબ, એરો-એન્જિન કેસીંગ અને મોટા બેરિંગ હાઉસિંગ જેવા ક્ષેત્રોમાં વ્યાપકપણે ઉપયોગમાં લેવાય છે. જો કે, તેમની ચોકસાઇ પર્યાવરણ અને સંચાલન અને જાળવણી પ્રત્યે અત્યંત સંવેદનશીલ છે, ગુણવત્તા અને કાર્યક્ષમતા સુનિશ્ચિત કરવા માટે લાક્ષણિક સમસ્યાઓ માટે કડક દેખરેખ અને વૈજ્ઞાનિક ઉકેલોની જરૂર છે.
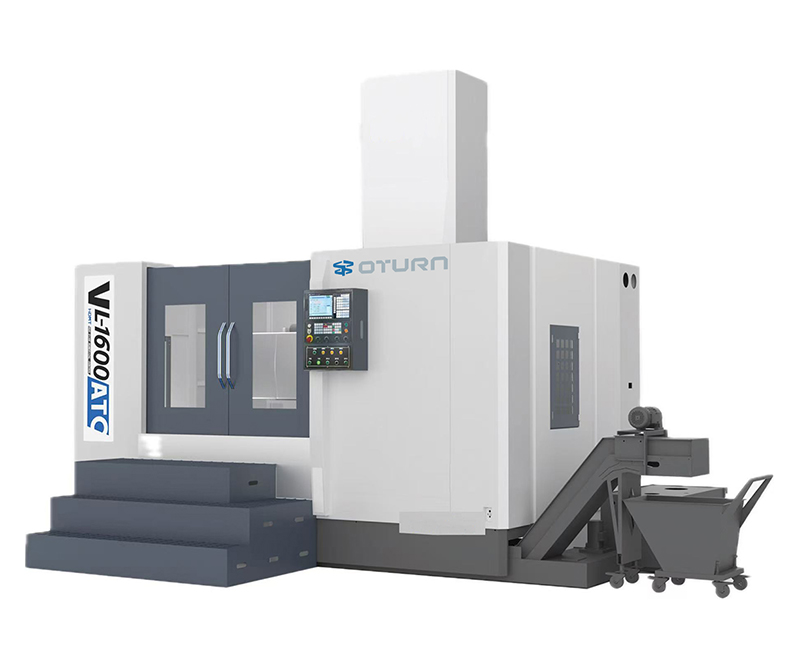
I. પરિમાણીય વિચલનો અથવા ઘટાડો પુનરાવર્તિતતાનું મશીનિંગ
ઘણીવાર ગાઇડ રેલ અથવા લીડ સ્ક્રુના ઘસારો, સ્પિન્ડલ થર્મલ ડિફોર્મેશન અથવા ઢીલા ફિક્સરને કારણે થાય છે. ઉકેલોમાં નિયમિતપણે બેકલેશ તપાસવું, સિસ્ટમ પરિમાણો અથવા યાંત્રિક વળતરને સમાયોજિત કરવું, સ્પિન્ડલને 15-30 મિનિટ માટે પહેલાથી ગરમ કરવું, ક્લેમ્પિંગ ફોર્સ સુનિશ્ચિત કરવી અને સ્વચ્છ વર્કપીસ સંદર્ભ સપાટી જાળવવી શામેલ છે. ગંભીર વિકૃતિ માટે લેસર કેલિબ્રેશન અને ફાઉન્ડેશન રીટેસ્ટિંગની જરૂર પડે છે.
II. સપાટીની નબળી ખરબચડી અથવા કંપનનાં નિશાન
મુખ્યત્વે ટૂલના ઘસારો, અયોગ્ય ટર્નિંગ પરિમાણો, નબળા સ્પિન્ડલ ગતિશીલ સંતુલન અથવા બાહ્ય વાઇબ્રેશનને કારણે. ઉકેલોમાં ઉચ્ચ-કઠોરતાવાળા ટૂલ હોલ્ડર્સનો ઉપયોગ, ડલ્ડ ઇન્સર્ટ્સને બદલવું, ટર્નિંગ પરિમાણોને ઑપ્ટિમાઇઝ કરવું, બેરિંગ પ્રીલોડ તપાસવું, મજબૂત વાઇબ્રેશન સ્ત્રોતોથી દૂર રહેવું અને સ્થિર પાયો સુનિશ્ચિત કરવાનો સમાવેશ થાય છે.
III. સ્પિન્ડલ ઓવરહિટીંગ અથવા અસામાન્ય તાપમાનમાં વધારો
કારણેહાઇ-સ્પીડ ટર્નિંગ, મશીનિંગ ચોકસાઈને અસર કરે છે અને રક્ષણાત્મક શટડાઉન પણ ટ્રિગર કરે છે. શ્રેષ્ઠ કામગીરી સુનિશ્ચિત કરવા માટે, અવરોધ વિનાના કૂલિંગ ઓઇલ સર્કિટ, સ્વચ્છ તેલ અને કૂલિંગ ફેનનું સામાન્ય સંચાલન જાળવવું જરૂરી છે. મશીનિંગ ચક્રને યોગ્ય રીતે શેડ્યૂલ કરો અને સ્વચાલિત લોડ નિયંત્રણ માટે તાપમાન દેખરેખનો ઉપયોગ કરો.
IV. અસ્થિર હાઇડ્રોલિક/વાયુયુક્ત સિસ્ટમ દબાણ
ક્લેમ્પિંગ નિષ્ફળતા ઘણીવાર તેલના દૂષણ, વૃદ્ધત્વ સીલ અથવા ગેસ લીકને કારણે થાય છે. દર છ મહિને હાઇડ્રોલિક તેલ અને ફિલ્ટર બદલવાની, વાયુયુક્ત ઘટકોના લુબ્રિકેશન અને ડ્રેનેજની નિયમિત તપાસ કરવાની અને સમયસર સમારકામ માટે દબાણ હોલ્ડિંગનું નિરીક્ષણ કરવાની ભલામણ કરવામાં આવે છે.
V.CNC સિસ્ટમ એલાર્મ અથવા સંચાર વિક્ષેપો
"સર્વો આઉટ-ઓફ-ટોલરન્સ" અથવા "એન્કોડર સિગ્નલ લોસ" ઘણીવાર નબળા કેબલ શિલ્ડિંગ, ગ્રાઉન્ડિંગ અથવા બેટરી સમસ્યાઓને કારણે થાય છે. ફીડબેક લાઇનને પાવર લાઇનથી અલગ કરો, બેકઅપ બેટરી બદલો અને હાર્ડવેર અને સોફ્ટવેર ખામીઓનું નિવારણ કરવા માટે ડાયગ્નોસ્ટિક ટૂલ્સનો ઉપયોગ કરો.
ઉચ્ચ-ચોકસાઇવાળા મશીનિંગ ગુણવત્તા અને સ્થિર કામગીરી સુનિશ્ચિત કરવા માટે આ લાક્ષણિક સમસ્યાઓ અને તેમના ઉકેલોમાં નિપુણતા મેળવવી મહત્વપૂર્ણ છે.ઊભી CNC મશીન. સાધનોની જાળવણી અને ઉત્પાદન કાર્યક્ષમતા સુધારવા માટે વૈજ્ઞાનિક વ્યવસ્થાપન અને નિયમિત નિરીક્ષણો એટલા જ અનિવાર્ય છે.
વારંવાર પૂછાતા પ્રશ્નો
CNC વર્ટિકલ લેથ માટે કયા પ્રકારના વર્કપીસ યોગ્ય છે?
મોટા, ભારે ડિસ્ક આકારના અને નળાકાર ભાગો માટે યોગ્ય, જેમ કે વિન્ડ ટર્બાઇન હબ, એરક્રાફ્ટ એન્જિન કેસીંગ અને મોટા બેરિંગ હાઉસીંગ.
CNC વર્ટિકલ લેથની મશીનિંગ ચોકસાઈ કેવી રીતે સુનિશ્ચિત કરવી?
યાંત્રિક ઘટકોની યોગ્ય જાળવણી જરૂરી છે, જેમાં સ્પિન્ડલ પ્રીહિટિંગ, ટાઇટ વર્કપીસ ક્લેમ્પિંગ અને ગાઇડવે અને લીડ સ્ક્રૂનું નિયમિત કેલિબ્રેશનનો સમાવેશ થાય છે.
CNC વર્ટિકલ લેથની દૈનિક જાળવણી માટેના મુખ્ય મુદ્દાઓ શું છે?
હાઇડ્રોલિક અને લ્યુબ્રિકેશન સિસ્ટમને સામાન્ય કામગીરીમાં રાખો, નિયમિતપણે હાઇડ્રોલિક તેલ બદલો, ઠંડક પ્રણાલી સાફ કરો અને વિદ્યુત ઘટકોનું સમારકામ કરો.
પોસ્ટ સમય: નવેમ્બર-25-2025