


આધુનિક ઉત્પાદનમાં,5-અક્ષ હાઇ-સ્પીડ CNC મશીનિંગ સેન્ટરજટિલ ભાગોને તેમની ઉચ્ચ કાર્યક્ષમતા અને ચોકસાઈને કારણે પ્રોસેસ કરવા માટે આવશ્યક સાધનો બની ગયા છે. જો કે, વારંવાર વળાંક લેવાના કંપનની સમસ્યાઓ માત્ર વર્કપીસની સપાટીની ગુણવત્તાને અસર કરતી નથી, પરંતુ ટૂલનું જીવન પણ ઘટાડે છે અને મશીનને નુકસાન પણ પહોંચાડી શકે છે. મશીનિંગ ચોકસાઈ સુનિશ્ચિત કરવા અને ઉત્પાદન કાર્યક્ષમતામાં સુધારો કરવા માટે અસરકારક વ્યૂહરચના સાથે આ સમસ્યાઓનો ઉકેલ લાવવો મહત્વપૂર્ણ છે.
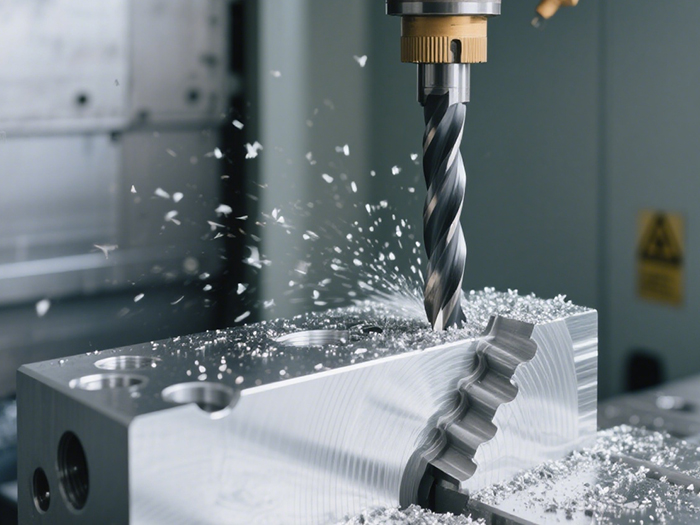
ટર્નિંગ વાઇબ્રેશન પર ટૂલ ફેક્ટર્સની અસર
ટૂલ્સ ટર્નિંગ વાઇબ્રેશનના મુખ્ય કારણોમાંનું એક છે. ટૂલના ભૌમિતિક પરિમાણો, સામગ્રી અને ઘસારાની સ્થિતિ કંપન સાથે ગાઢ રીતે સંબંધિત છે. ખાસ કરીને, એક નાનો રેક એંગલ ટર્નિંગ ફોર્સ વધારે છે, જેનાથી કંપન થાય છે, જ્યારે ખૂબ મોટો રિલીફ એંગલ ટૂલની કઠોરતા અને સ્થિરતા ઘટાડે છે. તેથી, મશીનિંગ કરવામાં આવતી સામગ્રીના આધારે ટૂલ ભૂમિતિ યોગ્ય રીતે પસંદ કરવી મહત્વપૂર્ણ છે. ઉદાહરણ તરીકે, એલ્યુમિનિયમ એલોયનું મશીનિંગ કરતી વખતે, રેક એંગલ વધારવાથી ટર્નિંગ ફોર્સ ઘટાડી શકાય છે. ટૂલ મટિરિયલ મેચિંગ પણ મહત્વપૂર્ણ છે; ઉચ્ચ-શક્તિવાળા એલોય સ્ટીલ્સને મશીનિંગ કરવા માટે ઉચ્ચ-કઠિનતા, ઘસારો-પ્રતિરોધક કાર્બાઇડ ટૂલ્સની જરૂર પડે છે. વધુમાં, નીરસ ટર્નિંગ એજવાળા ઘસારોવાળા ટૂલ્સ વધઘટવાળા ટર્નિંગ ફોર્સનું કારણ બને છે અને કંપન પ્રેરિત કરે છે, તેથી નિયમિત નિરીક્ષણ અને ઘસારો થયેલા ટૂલ્સને સમયસર બદલવું જરૂરી છે.
મશીનિંગ પ્રક્રિયા પરિમાણોનું ઑપ્ટિમાઇઝેશન
ટર્નિંગ પેરામીટર્સ ટર્નિંગ વાઇબ્રેશનને નોંધપાત્ર રીતે પ્રભાવિત કરે છે. વધુ પડતી ઊંચી ટર્નિંગ સ્પીડ ટર્નિંગ ફોર્સમાં સમયાંતરે વધઘટનું કારણ બની શકે છે, જેના કારણે કંપન થાય છે; વધુ પડતા ફીડ રેટ ટર્નિંગ જાડાઈ અને ટર્નિંગ ફોર્સમાં વધારો કરે છે, જેનાથી કંપન વધે છે. પાંચ-અક્ષ સાથે જટિલ સપાટીઓનું મશીનિંગ કરતી વખતે, ટર્નિંગ સ્પીડ, ફીડ રેટ અને કટની ઊંડાઈ જેવા પ્રક્રિયા પરિમાણોને પરીક્ષણ અથવા સિમ્યુલેશન દ્વારા ઑપ્ટિમાઇઝ કરવા જોઈએ. ઉદાહરણ તરીકે, ચલ ટર્નિંગ પેરામીટર્સ અપનાવવાથી - કાર્યક્ષમતા સુધારવા માટે રફિંગ દરમિયાન ઉચ્ચ ફીડ રેટનો ઉપયોગ કરવો અને કંપન ઘટાડવા માટે ફિનિશિંગ દરમિયાન ઓછી ઝડપ અને ફીડ્સનો ઉપયોગ કરવો - ચોકસાઈ જાળવવામાં મદદ કરે છે. વધુમાં, વારંવાર તીક્ષ્ણ વળાંક અને અચાનક સ્ટોપ્સ ટાળવા માટે ટૂલ પાથનું આયોજન કરવાથી અચાનક ટર્નિંગ ફોર્સમાં ફેરફાર અને કંપન જોખમો ઓછા થાય છે.
મશીનની રચના અને કઠોરતાનું મહત્વ
મશીન સ્ટ્રક્ચરની કઠોરતા ટર્નિંગ વાઇબ્રેશનની ઘટનાને સીધી અસર કરે છે. સ્પિન્ડલ, ગાઇડવે અને વર્કટેબલમાં અપૂરતી કઠોરતા5-અક્ષ CNC મશીનિંગ સેન્ટરટર્નિંગ ફોર્સ હેઠળ કંપન થઈ શકે છે. કઠોરતા વધારવા માટેની પદ્ધતિઓમાં સ્પિન્ડલ બેરિંગ પ્રીલોડ વધારવો, ગાઇડવે લ્યુબ્રિકેશનને ઑપ્ટિમાઇઝ કરવું અને વર્કટેબલ ઇન્સ્ટોલેશન ચોકસાઈને સમાયોજિત કરવી શામેલ છે. વધુમાં, ટૂલ અને સ્પિન્ડલ વચ્ચે વાઇબ્રેશન-ડેમ્પિંગ ટૂલ હોલ્ડર્સ અથવા મશીન ફાઉન્ડેશન હેઠળ આઇસોલેશન પેડ્સ જેવા વાઇબ્રેશન ડેમ્પિંગ ડિવાઇસ ઇન્સ્ટોલ કરવાથી સ્પંદનો અસરકારક રીતે શોષાય છે અને અલગ પડે છે, જેનાથી મશીનિંગ પર તેમની અસર ઓછી થાય છે.
વળાંકના કંપનને દબાવવા માટેના વ્યાપક પગલાં
પાંચ-અક્ષમાં ટર્નિંગ વાઇબ્રેશન સમસ્યાઓનું નિરાકરણહાઇ-સ્પીડ સીએનસી મશીનિંગ સેન્ટરટૂલ પસંદગી, પ્રક્રિયા પરિમાણ ઑપ્ટિમાઇઝેશન અને મશીનની કઠોરતા વધારવા માટે એક વ્યાપક અભિગમની જરૂર છે. ટૂલ ભૂમિતિ અને સામગ્રીને યોગ્ય રીતે પસંદ કરવી, નિયમિતપણે ઘસાઈ ગયેલા ટૂલ્સને બદલવું, વૈજ્ઞાનિક રીતે ટર્નિંગ સ્પીડ, ફીડ અને કટની ઊંડાઈને સમાયોજિત કરવી, ટૂલ પાથને ઑપ્ટિમાઇઝ કરવું અને અસરકારક ડેમ્પિંગ ડિવાઇસ વડે મશીનની કઠોરતાને મજબૂત બનાવવી એ કંપનને અસરકારક રીતે દબાવી શકે છે. આ પગલાં મશીનિંગ ગુણવત્તા અને ઉત્પાદન કાર્યક્ષમતામાં સુધારો કરે છે, પાંચ-અક્ષ હાઇ-સ્પીડ મશીનિંગ કેન્દ્રોના પ્રદર્શન ફાયદાઓનો સંપૂર્ણ લાભ લે છે.
OTURN ગ્રાહકોને અદ્યતન સુવિધાઓ પૂરી પાડવા માટે પ્રતિબદ્ધ છે5-અક્ષ CNC મશીનિંગ સાધનો અને વ્યાવસાયિક ટેકનિકલ સપોર્ટ. સમૃદ્ધ ઉદ્યોગ અનુભવનો ઉપયોગ કરીને, અમે મશીનિંગ પ્રક્રિયાઓને ઑપ્ટિમાઇઝ કરવામાં, CNC મશીનની કઠોરતા અને સ્થિરતા વધારવામાં અને કાર્યક્ષમ અને ઉચ્ચ-ચોકસાઇવાળા ઉત્પાદન લક્ષ્યો પ્રાપ્ત કરવા માટે વિવિધ CNC મશીન ટૂલ પડકારોને અસરકારક રીતે હલ કરવામાં સાહસોને સહાય કરીએ છીએ.
પોસ્ટ સમય: મે-૦૯-૨૦૨૫